Какой газ для вспомогательного охлаждения следует использовать?
Для углеродистой стали толщиной более 6 мм используйте кислород, поскольку его экзотермическая реакция обеспечивает дополнительную энергию резания при низком давлении и низкой стоимости. Для нержавеющей стали, алюминия и любых кромок, которые должны быть свободны от оксидов и готовы к сварке, используйте азот под давлением от 12 до 20 бар. Для тонкой и средней мягкой стали и некосметических работ используйте осушенный, обезжиренный сжатый воздух, поскольку его почти нулевая стоимость превосходит стоимость слегка окисленной кромки.
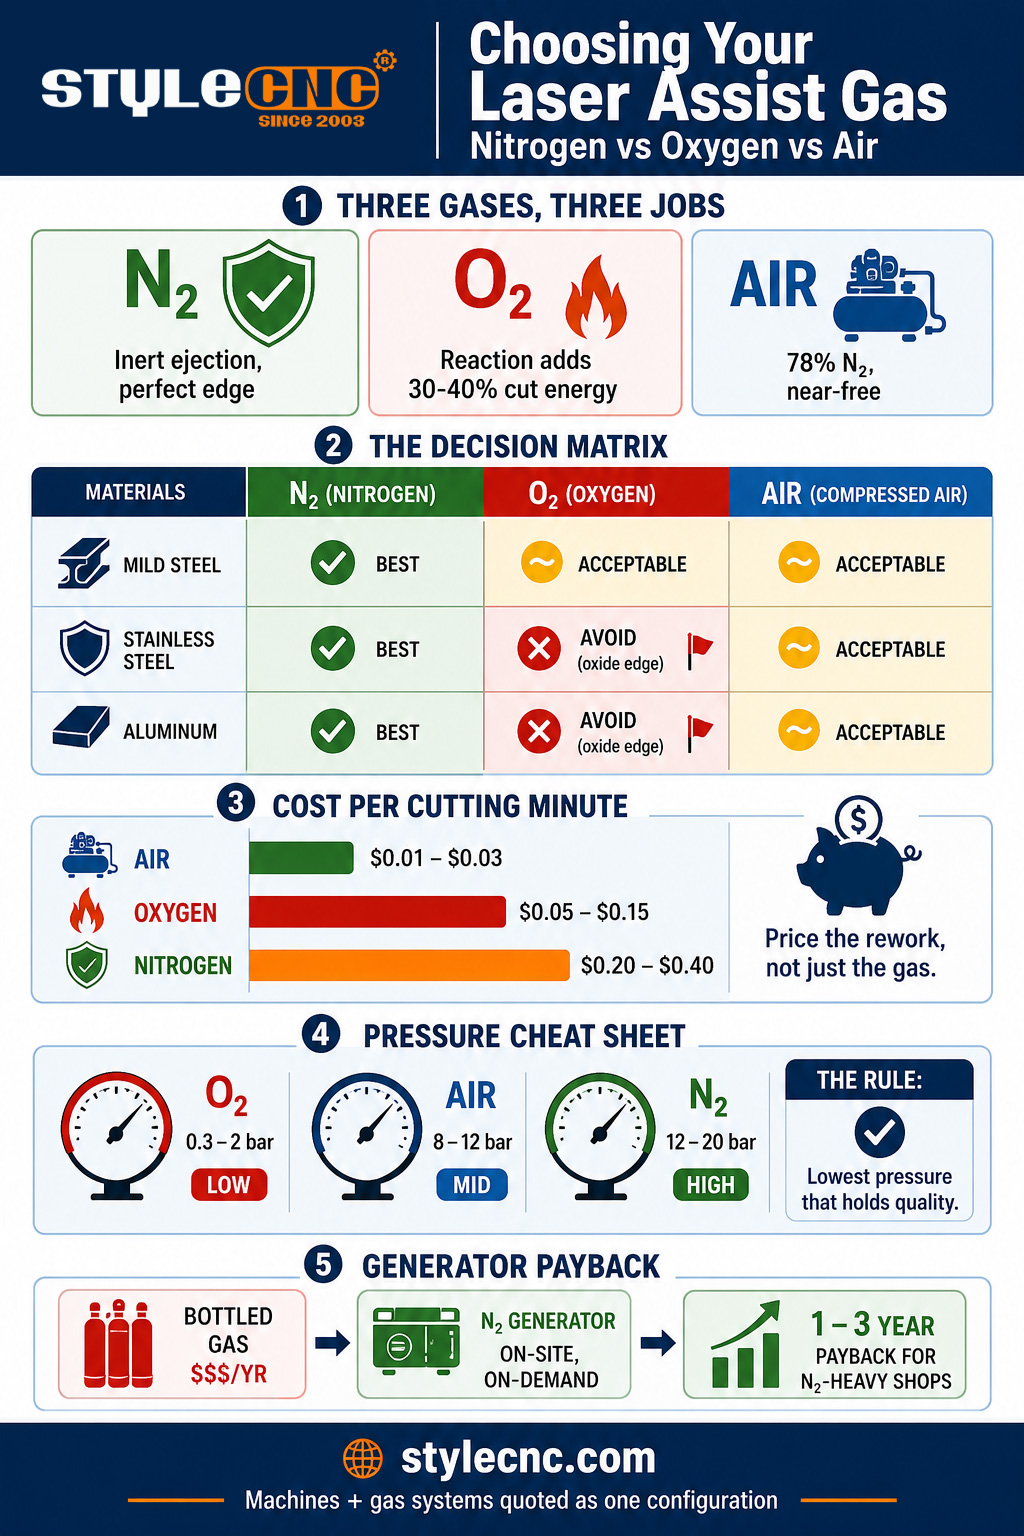
Вспомогательный газ выполняет две функции. Механически он выдувает расплавленный металл из пропила до его повторного затвердевания, от чего в основном зависит качество кромки. Химически он либо подает материал в пропил, либо защищает его: кислород реагирует с раскаленным железом и составляет примерно 30-40 процентов от общей энергии резания углеродистой стали, в то время как азот остается инертным и оставляет поверхность пропила точно такой же, какой ее создала пила. Воздух, состоящий на 78 процентов из азота и на 21 процент из кислорода, выполняет обе функции одновременно. Каждое решение о выборе — это компромисс между этими химическими составами и их очень разной стоимостью.
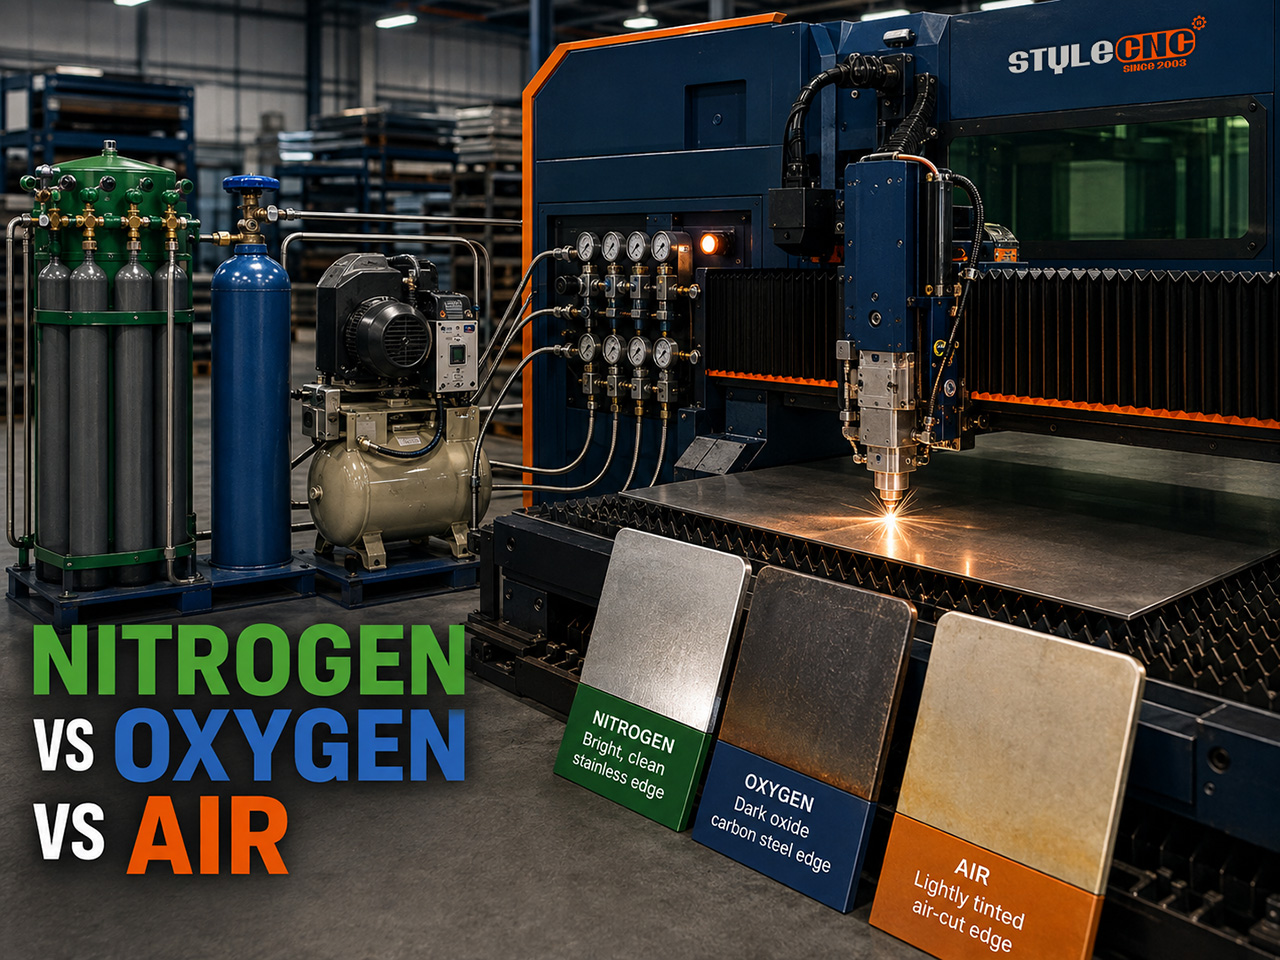
Сравнение: качество кромки, скорость, давление и стоимость.
В таблице ниже сравниваются 3 газа по факторам, определяющим реальную покупку и ценообразование. В строке «Измерение» указана основа, чтобы цифры были сопоставимы, а не расплывчаты, как в брошюре.
| фактор | Азот | Кислород | Сжатый воздух |
|---|---|---|---|
| Измерения | Типичные производственные настройки: оптоволокно мощностью от 1 до 6 кВт, толщина пленки от 1 до 12 мм. | Та же основа, акцент на углеродистой стали. | Та же основа, безмасляный осушенный воздух. |
| Режущий механизм | Выброс инертного расплава только | Экзотермическая реакция добавляет 30 к 40% энергии среза | Оба компонента были разбавлены (78% N2, 21% O2). |
| Рабочее давление | Панель 12 в 20 | Панель 0.3 в 2 | 8–12 бар (повышено до ~17) |
| Поток газа | 300–500+ л/мин | От 20 до 60 л / мин | Компрессор, большой производительности. |
| Стоимость за минуту резки | 0.20–0.40 долларов США (0.60+ при высоком давлении) | $0.05 до 0.15 | от 0.01 до 0.03 долларов США (электроэнергия) |
| Кромка из мягкой стали | Яркий, без оксидов, готовый к сварке. | Быстрое удаление, темный оксидный слой | Светлый оксидный оттенок, хорошее соотношение цены и качества. |
| Край из нержавеющей стали | Яркий, готовый к покраске и сварке (стандартный вариант) | Загрязненный край из оксида хрома; избегать | Незначительное пожелтение; приемлемый некосметический эффект. |
| Алюминиевая кромка | Чистая поверхность, готовая к анодированию (стандарт). | Твёрдый оксид, шероховатый край; избегать | Приемлемый тонкий лист серого оттенка. |
| Скоростной характер | Наилучшая скорость на тонких листах, ограничение мощности на толстых. | Самая высокая скорость на толстой углеродистой стали. | Близость азота к азоту на тонких пластинах |
| Лучше всего | Работы с нержавеющей сталью, алюминием, декоративная сварка и подготовка сварных швов. | Углеродистая сталь толщиной 6 мм и более | Тонкостенная и среднепрочная низкоуглеродистая сталь, крупномасштабные бюджетные работы. |
Для нержавеющей стали требуется отдельное предупреждение. При температуре резки даже следы кислорода вступают в реакцию с хромом в нержавеющей стали, оставляя загрязненный оксидный слой, который отталкивает краску и ухудшает качество сварных швов. Именно поэтому использование азота для нержавеющей стали не является предпочтительным, а стандартным решением, и именно поэтому честное сравнение затрат включает в себя переделку: дорогостоящий азот дешев по сравнению с тем, как изготовители шлифуют окисление с тысячи кронштейнов.
Расчет стоимости одной детали
Произведите расчеты на конкретном примере: кронштейн, для изготовления которого требуется 60 секунд резки из листа толщиной 2 мм, при заказе 1,000 штук.
✓ КислородПри стоимости резки от 0.05 до 0.15 долларов США в минуту, газ добавляет примерно от 0.05 до 0.15 долларов США к стоимости детали, или от 50 до 150 долларов США за весь цикл обработки. На кромке образуется слой оксида, который необходимо очистить перед сваркой или порошковой покраской.
✓ АзотПри стоимости от 0.20 до 0.40 долларов США в минуту, газ добавляет от 0.20 до 0.40 долларов США к стоимости детали, или от 200 до 400 долларов США за цикл обработки. Кромка обрабатывается так же, как и при резке: без этапа удаления заусенцев и обезжиривания, сразу к сварке или нанесению покрытия. Если удаление оксидов занимает даже 20 секунд работы на деталь, то азот выигрывает в общем расчете, несмотря на более высокую стоимость подачи газа.
✓ Сжатый воздухПри стоимости электроэнергии компрессора от 0.01 до 0.03 долларов США в минуту, газ добавляет от 0.01 до 0.03 долларов США к стоимости детали, от 10 до 30 долларов США к стоимости цикла, после единовременных инвестиций в размере от 5,000 до 20,000 долларов США в безмасляный компрессор, осушитель и систему фильтрации. Для деталей из низкоуглеродистой стали, которые все равно окрашиваются, это минимальная себестоимость в отрасли.
Масштаб снова меняет ответ. Двухсменная работа, сокращающая объемы работ с высоким содержанием азота, может приводить к ежегодному потреблению шестизначных сумм в виде сжиженного или наливного азота, что является классическим обоснованием для установки генератора азота на месте; окупаемость обычно составляет от 1 до 3 лет при таком потреблении. И заодно избегайте ловушки чистоты: вспомогательный газ не требует лабораторной чистоты 59% для работы с низкоуглеродистой сталью, а оплата за него – это деньги, которые уходят через форсунку.
Увеличение давления газа за счет толщины стенки.
Давление устанавливается в зависимости от материала и газа, повышаясь с толщиной для азота и понижаясь с толщиной для кислорода. Начальные значения для работы с волоконным лазером:
| Материал и толщина | Газ | Начальное давление |
|---|---|---|
| Низкоуглеродистая сталь 1–6 мм | Воздух или азот | 8–12 бар (воздух) / 10–14 бар (азот) |
| Низкоуглеродистая сталь 6–20 мм | Кислород | 0.5–2 бар, снижается с увеличением толщины. |
| Нержавеющая сталь 1–6 мм | Азот | Панель 10 в 16 |
| Нержавеющая сталь 6–12 мм | Азот | 16–20 бар, сопло большего диаметра |
| Алюминий 1–6 мм | Азот (или воздух, разреженный) | Панель 12 в 16 |
| Алюминий 6–12 мм | Азот | 16–20 бар, отрицательная фокусировка |
Два важных правила экономии средств помогут сохранить бюджет. Используйте минимальное давление, обеспечивающее высокое качество кромки, поскольку расход и стоимость резко возрастают с увеличением давления и диаметра сопла. Также следите за тем, чтобы сопла были центрированы и соответствовали толщине материала: неправильно установленное или слишком большое сопло может привести к дополнительным расходам в размере десятков долларов в час без улучшения качества резки.
Газ является одним из нескольких факторов, определяющих конечное качество резки; руководство по факторам производительности волоконного лазера Рассматривается взаимодействие давления с фокусировкой, расстоянием от сопла до объекта и скоростью, а также... CO2 Справочник параметров лазерной резки содержит подробную информацию на уровне настроек для CO2 платформы, где применяются те же 3 газа.
Согласование газовой системы с оборудованием.
Стратегия использования газа — это решение, принимаемое на этапе проектирования, а не второстепенное. Для работы с нержавеющей сталью, содержащей большое количество азота, необходимы контур подачи газа высокого давления, пропорциональный клапан и библиотека форсунок, которые требуются для обеспечения оптимальной работы оборудования. станок для лазерной резки нержавеющей стали Конфигурация строится вокруг. В цехах, использующих пневматическое оборудование, компрессор, осушитель и фильтрация должны быть указаны в комплекте с оборудованием, а не установлены позже. Сообщите об этом... STYLECNC Если вы сопоставите состав материалов и количество часов резки в месяц, то газовая система, рекомендации по использованию генератора или баллона, а также конфигурация станка дадут вам единое коммерческое предложение.
Часто задаваемые вопросы
В чём разница между азотом и кислородом при лазерной резке?
Кислород участвует в процессе резки: он экзотермически реагирует с раскаленным железом, обеспечивая от 30 до 40 процентов энергии резания углеродистой стали, поэтому он быстро режет толстую низкоуглеродистую сталь при давлении всего от 0.3 до 2 бар. Цена за это — темный оксидный слой на кромке. Азот инертен и работает исключительно за счет выталкивания расплава при давлении от 12 до 20 бар, оставляя яркую, без оксидов, готовую к сварке кромку, что в несколько раз превышает стоимость газа. Кислород обеспечивает скорость резки углеродистой стали; азот обеспечивает качество кромки везде.
Можно ли использовать сжатый воздух для лазерной резки?
Да, и современные цеха все чаще используют такой метод. Сухой, безмасляный сжатый воздух под давлением от 8 до 12 бар (часто повышаемый до 17 бар) позволяет резать тонкую и среднюю низкоуглеродистую сталь, оцинкованную сталь и тонкий алюминий примерно за 0.01–0.03 доллара США в минуту электроэнергии, по сравнению с 0.20–0.40 доллара США за минуту резки азотом. Поскольку воздух содержит 21 процент кислорода, он оставляет легкий оксидный оттенок, поэтому подходит для окрашенных и не декоративных деталей, а не для нержавеющей стали, подготовленной для сварки. Начальные затраты включают в себя правильно подобранный компрессор, осушитель и систему фильтрации, обычно стоимостью от 5,000 до 20,000 долларов США.
Почему для обработки нержавеющей стали необходим азот?
Потому что кислород химически загрязняет кромку. При температуре резки даже следы кислорода вступают в реакцию с хромом в нержавеющей стали, образуя оксидный слой, который отталкивает краску и ухудшает целостность сварного шва, превращая любую деталь в шлифовальную обработку. Азот сохраняет поверхность реза инертной и блестящей, обеспечивая чистоту реза. Более высокая пропускная способность газовой линии почти всегда дешевле, чем линия для доработки, которую она исключает, поэтому азот является отраслевым стандартом для нержавеющей стали, а не премиальным вариантом.
Какое давление вспомогательного газа мне следует использовать?
В зависимости от материала и газа: давление кислорода на углеродистой стали низкое, от 0.3 до 2 бар, и снижается с увеличением толщины, поскольку работу выполняет реакция. Давление азота высокое и увеличивается с толщиной, примерно от 10 до 16 бар на тонкой нержавеющей стали и алюминии, до 16-20 бар при использовании сопел большего диаметра, начиная с 6 мм. Давление воздуха составляет от 8 до 12 бар для легкой низкоуглеродистой стали. Начните с диапазона давления, затем отрегулируйте его до минимального, обеспечивающего сохранение качества кромки, поскольку расход и стоимость резко возрастают с каждым дополнительным баром.
Когда генератор азота окупается?
При стабильном и высоком потреблении стоимость баллонного и наливного азота складывается из себестоимости единицы объема, плюс аренда резервуаров, доставка и потери на испарение; при интенсивной двухсменной работе затраты на удаление азота могут превышать шестизначные суммы в год только за счет газа. Установка мембранных или PSA-генераторов на месте позволяет сэкономить средства на капитальных затратах и электроэнергии, а окупаемость обычно составляет от 1 до 3 лет для предприятий, использующих азот в качестве основного газа. Предприятия, работающие в односменном режиме или использующие кислород в качестве основного газа, обычно продолжают использовать поставляемый газ.
Выводы
Выбор вспомогательного газа сводится к трем предложениям. Кислород для толстостенной углеродистой стали, где реакция обеспечивает свободную режущую способность, а оксидная кромка приемлема. Азот везде, где кромка должна быть обработана так же, как и при резке: нержавеющая сталь, алюминий, подготовка к сварке и декоративная обработка. Воздух везде, где деталь допускает легкий оксидный оттенок, и объем газа позволяет использовать самый дешевый газ в цехе. Если вы оцениваете стоимость доработки, а не только газа, то правильный ответ, как правило, выпадает из списка необходимых деталей.
STYLECNC настраивает резаки с волоконным лазером при условии согласования газового контура с выполняемой работой, от листорезных машин, работающих на сжатом воздухе, до азота высокого давления. системы резки из нержавеющей сталиОтправьте информацию о составе материалов и объемах для расчета необходимого количества оборудования и газа, основанного на приведенных выше расчетах.