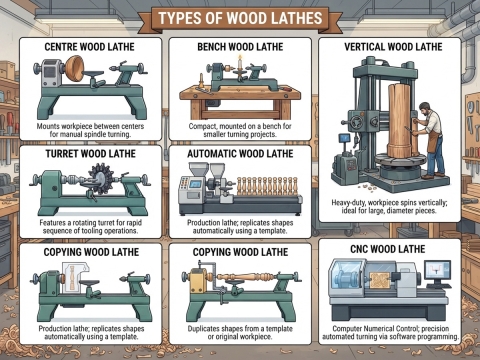
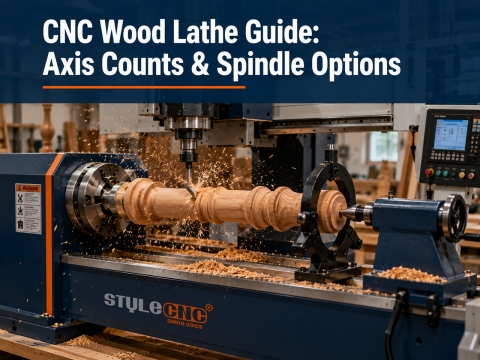
Токарный станок по дереву — это станок, который использует токарные инструменты для придания формы поверхности древесины или создания сложных профилей.
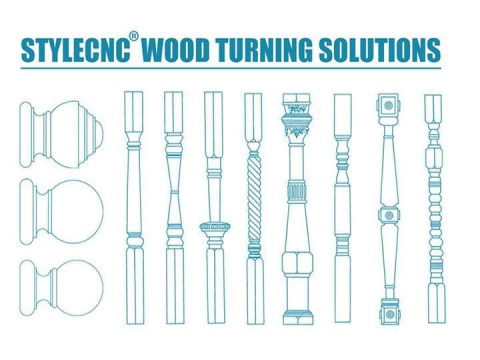
Токарные станки по дереву В основном они используются для изготовления таких изделий, как балясины лестниц, римские колонны, ножки столов и стульев, умывальники, деревянные вазы, столы с деревянными колоннами, дюбели, мебельные компоненты и столбики для детских кроваток. Они также способны производить тарелки, бокалы, крышки для бутылок, ручки, скалки, флейты и аксессуары для виолончели. Станки с ЧПУ по дереву особенно хорошо подходят для серийного производства на малых и средних деревообрабатывающих предприятиях, предлагая гибкость в определении форм и быстрое переключение между режимами обработки. В отличие от традиционных токарных станков, которые ограничены обработкой одной заготовки за раз, станки с ЧПУ по дереву (включая двухкоординатные и трехкоординатные модели) могут одновременно обрабатывать 2 или 3 одинаковые заготовки. Оборудование удобно в использовании, имеет интуитивно понятное программное обеспечение для проектирования и переключение режимов обработки одним касанием, что позволяет операторам без специальной подготовки быстро освоить работу после краткого обучения. Полностью автоматизированные токарные станки по дереву с ЧПУ позволяют одному оператору одновременно управлять 2 или 3 станками, что значительно повышает эффективность производства, снижает трудозатраты и обеспечивает существенную экономическую выгоду.
инструкции
❇️ Убедитесь, что токарный инструмент надежно закреплен. Проверьте состояние источника питания, подачи воздуха и рабочей зоны, а также убедитесь, что заготовка прочно зафиксирована.
❇️ Перед началом обработки убедитесь в правильности ввода данных в программу, точности смещения инструмента и корректной настройке параметров системы.
❇️ Переведите переключатель режимов в положение «Авто», выберите необходимую программу обработки и нажмите кнопку «Запуск цикла».
❇️ Станок начнет возвращаться в исходное механическое положение для подготовки к обработке.
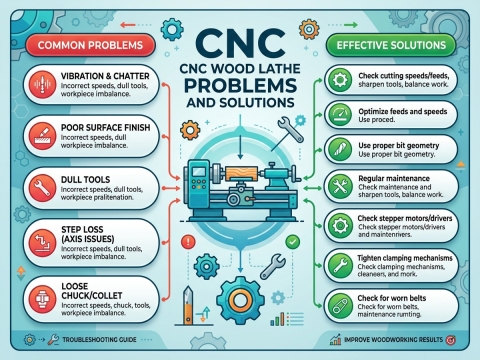
❇️ Нажмите кнопку «Запуск цикла», чтобы начать работу; шпиндель начнет вращаться (если инструментальная головка начинает подавать материал, но шпиндель не вращается, нажмите кнопку «Старт»). Регулировка скорости вращения шпинделя: регулируйте скорость в зависимости от материала заготовки, геометрии обработки и типа инструмента; как правило, для твердых материалов требуются более высокие скорости, в то время как для мягких материалов достаточно стандартных скоростей. Если во время обработки возникает вибрация, отрегулируйте скорость, чтобы устранить ее.
❇️ После завершения обработки система автоматически вернется в исходное положение.
❇️ Для обработки новой заготовки просто нажмите кнопку "Запуск цикла" еще раз; для переключения программ повторите описанные выше шаги.
❇️ Для выхода из программы обработки нажмите кнопку «Выход» или поверните переключатель в положение «Настройка»; система вернется к исходному интерфейсу.
❇️ Если во время обработки обнаружены какие-либо отклонения, нажмите кнопку «Аварийная остановка», чтобы остановить все операции. Для кратковременной паузы для проверки нажмите кнопку «Пауза»; нажмите ее еще раз, чтобы возобновить обработку.
Примечание: При обработке используйте низкую скорость подачи. Для возврата инструмента или нережущих движений можно использовать скорость «быстрого перемещения». Высокая скорость подачи подходит для гладких, непрерывных участков, тогда как скорость следует снижать в областях с резкими изменениями диаметра. Для участков с внезапными или значительными изменениями диаметра рекомендуется сначала обрабатывать участок большего диаметра, а затем участок меньшего диаметра на более низкой скорости.
Меры предосторожности
⛔ Не устанавливайте оборудование во время грозы; не устанавливайте розетки во влажных местах; никогда не прикасайтесь к неизолированным силовым кабелям.
⛔ Операторы должны пройти тщательное обучение; уделять первостепенное внимание личной безопасности и безопасности оборудования во время работы и строго соблюдать правила эксплуатации при работе с токарным станком с ЧПУ по дереву.
⛔ Требуемое напряжение питания: 220V или 380 В с диапазоном колебаний менее 5%. Если напряжение нестабильно или поблизости находится мощное оборудование, выбирайте стабилизатор напряжения под руководством квалифицированного специалиста.
⛔ Токарный станок с ЧПУ и шкаф управления должны быть надежно заземлены. Строго запрещено подключать или отключать кабели передачи данных при включенном питании.
⛔ Операторам категорически запрещается носить перчатки во время работы; рекомендуется использовать защитные очки.
⛔ Корпус станка изготовлен из литья, которое является относительно хрупким; при завинчивании винтов следует применять умеренное усилие, чтобы избежать повреждения резьбы.
⛔ Режущие инструменты должны быть правильно установлены и закреплены, а также постоянно заточены. Тупые инструменты снижают качество вращения и могут привести к перегрузке двигателя.
⛔ Не допускайте попадания пальцев в рабочую зону инструмента; разборка поворотной головки для других целей строго запрещена. Обработка материалов, содержащих асбест, строго запрещена.
⛔ Не превышайте указанные предельные значения обработки оборудования. Отключайте электропитание, когда оборудование не используется в течение длительного времени. Перемещение оборудования должно осуществляться под руководством специалистов.
⛔ В случае неисправности оборудования обратитесь к разделу устранения неполадок в руководстве по эксплуатации или свяжитесь с дилером, чтобы избежать травм или повреждения оборудования.
Правила безопасности
⚠️ Перед началом работы на токарном станке с ЧПУ по дереву надежно закрепите заготовку, затяните стопорную гайку задней бабки и зафиксируйте центр задней бабки с помощью стопорного механизма. Поверните заготовку вручную, чтобы проверить ее состояние и отрегулировать положение упора для инструмента. Зазор между упором для инструмента и заготовкой должен составлять 2–3 мм. Если зазор слишком велик, инструмент может врезаться в древесину («врезание инструмента»), что может привести к несчастному случаю.
⚠️ После зажима заготовки вручную поверните патрон, чтобы проверить соосность, и убедитесь, что винты хвостовика инструмента и упор для инструмента надежно затянуты; подключайте питание и проводите проверку только после того, как убедитесь в правильности всех действий.
⚠️ Для заготовок длиной более 100 мм необходимо использовать заднюю бабку для надежной фиксации заготовки.
⚠️ При установке токарного инструмента длина хвостовика, выступающего из опоры инструмента, должна быть менее 50 мм, а общая длина хвостовика должна составлять приблизительно 150 мм. При обработке крупных заготовок (диаметром более 500 мм) инструмент должен быть надежно закреплен на опоре инструмента, а режущая кромка не должна быть чрезмерно острой.
⚠️ Установите соответствующие параметры резания. При черновой токарной обработке уменьшите глубину резания, чтобы учесть угловатые кромки заготовки. После того, как кромки будут обработаны и заготовка будет грубо сформирована, скорость вращения можно увеличить для последующей обработки.
⚠️ Следите за остротой режущей кромки. Использование затупившегося инструмента не только ухудшает качество обработки, но и увеличивает риск несчастных случаев.
⚠️ Не обрабатывайте мелкие заготовки с сучками. Избегайте высоких скоростей подачи при обработке заготовок с сучками; перед обработкой удалите из древесины все твердые посторонние предметы.
⚠️ При токарной обработке неровных, угловатых заготовок из древесины сначала используйте неподвижный инструмент, чтобы срезать острые края, прежде чем приступать к окончательной токарной обработке.
⚠️ Для более качественной обработки поверхности обрабатываемой детали используйте наждачную бумагу. Не прилагайте чрезмерного давления во время шлифовки. Перемещайте наждачную бумагу с постоянной скоростью вдоль поверхности заготовки, чтобы добиться желаемого результата, избегая при этом чрезмерного износа заготовки.
⚠️ При первой резке на токарном станке с ЧПУ по дереву используйте низкую скорость подачи. При шлифовании абразивной тканью или наждачной бумагой расположите правую руку впереди, а левую сзади, равномерно распределяя давление.
⚠️ Склеенные деревянные детали необходимо выдержать в течение 24 часов перед токарным обработкой.
⚠️ Скорость вращения токарного станка зависит от размеров и материала обрабатываемой детали.
⚠️ Выберите подходящую скорость вращения шпинделя: при обработке крупных заготовок снижайте скорость, так как высокая инерция вращения может привести к несчастным случаям; наоборот, для обработки мелких заготовок скорость можно увеличить для достижения более гладкой поверхности. Крайне важно, чтобы перед обработкой заготовки из древесины ее закруглили. Прямая обработка квадратных заготовок строго запрещена, так как это представляет значительный риск для безопасности.
⚠️ Строго соблюдайте правила техники безопасности при работе с токарным станком. Перед запуском станка проверьте все компоненты, чтобы убедиться в их исправности.
Правила обслуживания
Токарные станки с ЧПУ по дереву требуют осмотра и технического обслуживания как до, так и после работы. Конкретные рекомендации по техническому обслуживанию приведены ниже:
*️⃣ Смазка токарного станка: Для обеспечения надлежащей работы, минимизации износа и продления срока службы необходимо смазывать все точки трения на токарном станке, а ежедневное техническое обслуживание должно быть приоритетным.
*️⃣ Смазка масляным насосом: механизм непрерывной принудительной смазки, обычно используемый для высокоскоростных компонентов, требующих больших объемов смазки. Этот метод применяется в нескольких точках смазки внутри головки станка.
*️⃣ Распространенные методы смазки токарных станков: В токарных станках используются различные виды смазки; к распространенным методам относятся:
✓ Слив/капание масла: Обычно используется для открытых скользящих поверхностей, таких как направляющие для кроватей.
✓ Смазка разбрызгиванием: Обычно используется для закрытых корпусов. Например, при вращении шестерен внутри передней бабки смазка разбрызгивается из нижней части корпуса в верхний масляный желоб; затем масло протекает через отверстия в желобе к различным точкам смазки.
✓ Смазка масляным фитилем: Обычно используется для масляных резервуаров в подающих бункерах или узлах фартука. Этот метод использует маслопоглощающие и капиллярные свойства маслопроводов (или канатов) для направления смазки в определенные точки, обеспечивая прерывистую капельную смазку.
✓ Смазка с помощью шарикового масляного стаканчика: обычно используется для таких компонентов, как подшипники задней бабки, маховики каретки и опоры ходовых винтов, подающих стержней или рычагов управления. Масло впрыскивается путем прижима масляного пистолета к шарику в верхней части стаканчика; после снятия пистолета шарик возвращается в исходное положение и герметизирует отверстие, предотвращая попадание пыли.
✓ Смазочный стаканчик: Обычно используется для таких компонентов, как коробки передач, валы кронштейнов шестерен или в местах, где частое смазывание неудобно. Стаканчик предварительно заполнен консистентной смазкой на основе кальция; когда требуется смазка, затягивание крышки стаканчика направляет смазку к точке смазки.
Надлежащее техническое обслуживание, описанное выше, упрощает эксплуатацию токарного станка по дереву с ЧПУ и продлевает срок его службы.