Спросите в любой маркировочной мастерской, какая из возможностей продаёт себя сама, и на первом месте, как правило, окажется цветная нержавеющая сталь. В рамках волоконный лазер маркировочная машина Компания MOPA, специализирующаяся на подборе цветов для своей продукции, предлагает руководство, которое поможет вам преобразовать 4 ключевых параметра в воспроизводимые оттенки.
Почему источники MOPA дают цвет
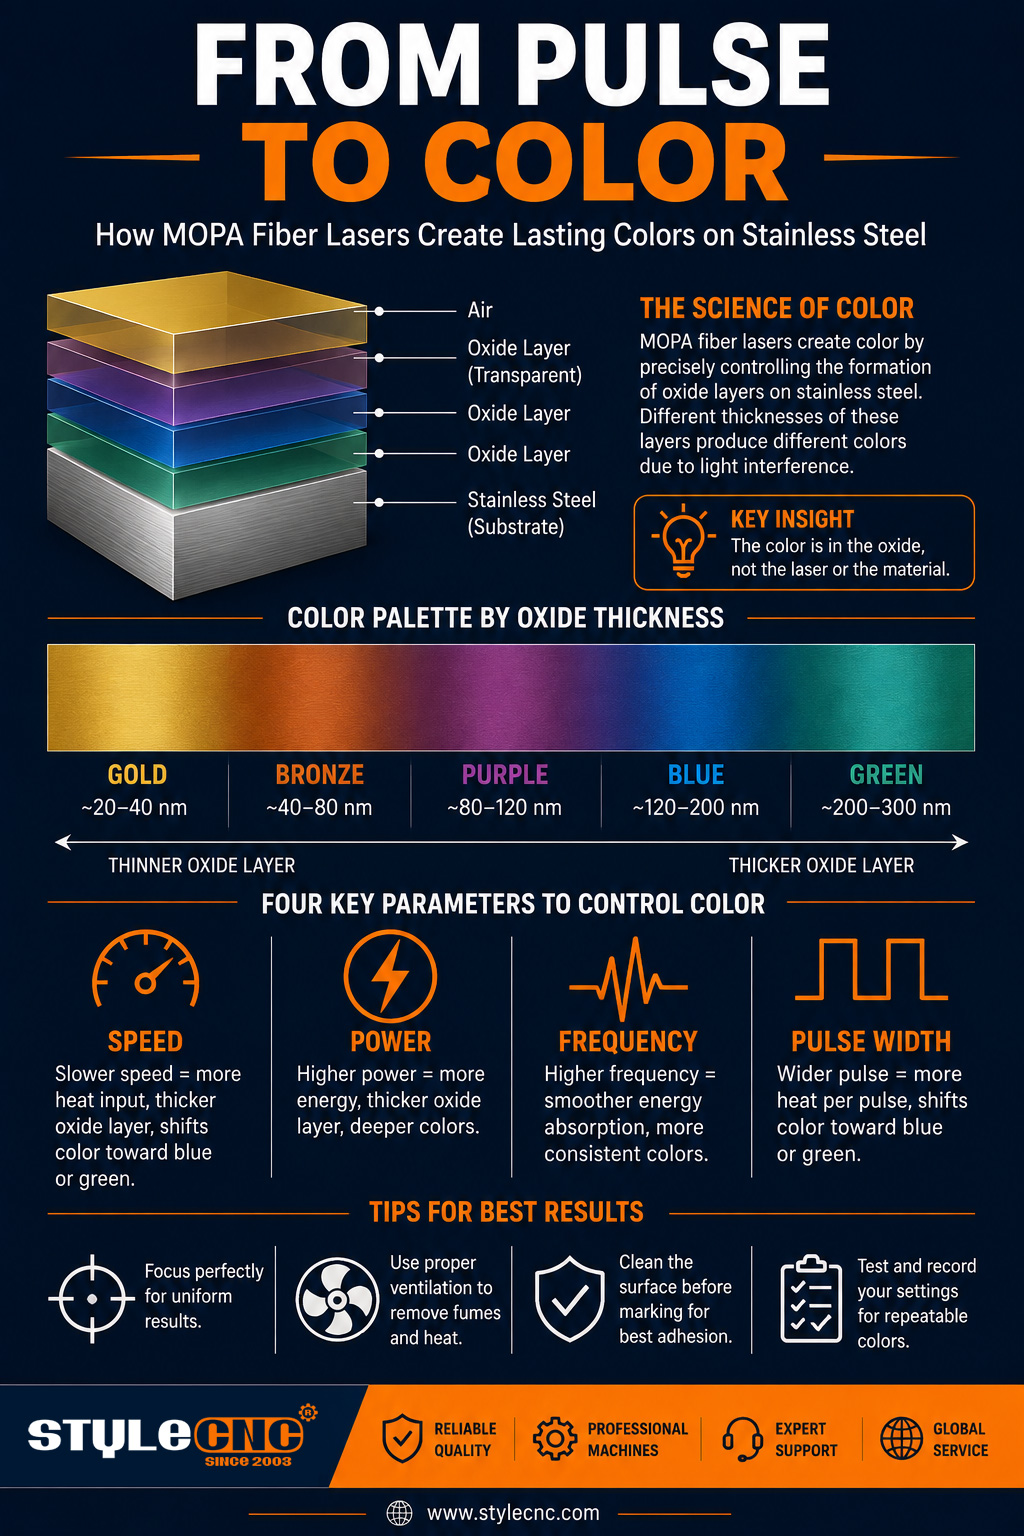
Цвет на нержавеющей стали определяется не чернилами или покрытием. Луч света образует прозрачную пленку оксида хрома толщиной в несколько десятков нанометров, и свет, интерферирующий внутри этой пленки, возвращает определенный оттенок — те же физические процессы, которые приводят к образованию нефтяных пятен.
Толщина пленки точно соответствует температурной кривой на поверхности, поэтому управление импульсами имеет такое большое значение. Источник MOPA позволяет независимо устанавливать длительность и частоту импульсов, обеспечивая точный контроль над этой кривой.
Именно такой контроль лежит в основе работы специализированного оборудования, такого как... Цветной лазерный маркировочный станок с волоконным источником MOPA и компактный Волоконно-лазерные маркеры MOPAДля получения повторяющихся цветов необходимы повторяющиеся импульсы.
Четыре переменные, определяющие оттенок
Скорость определяет время воздействия, мощность определяет пиковую энергию, частота определяет частоту импульсов, а ширина импульса определяет продолжительность каждого из них. Вместе они определяют количество накопленного тепла, которое способствует росту пленки.
На результат влияют 2 вспомогательных параметра. Расстояние между штриховками контролирует насыщенность, а фокусное расстояние h8 управляет всем; погрешность в полмиллиметра может изменить оттенок на 2 целых цвета.
Такие исследовательские группы, как Fraunhofer ILT, подробно изучили эти окислительные окна, и практический вывод прост: изменяйте по одной переменной за раз.
Таблица цветовых настроек MOPA для нержавеющей стали
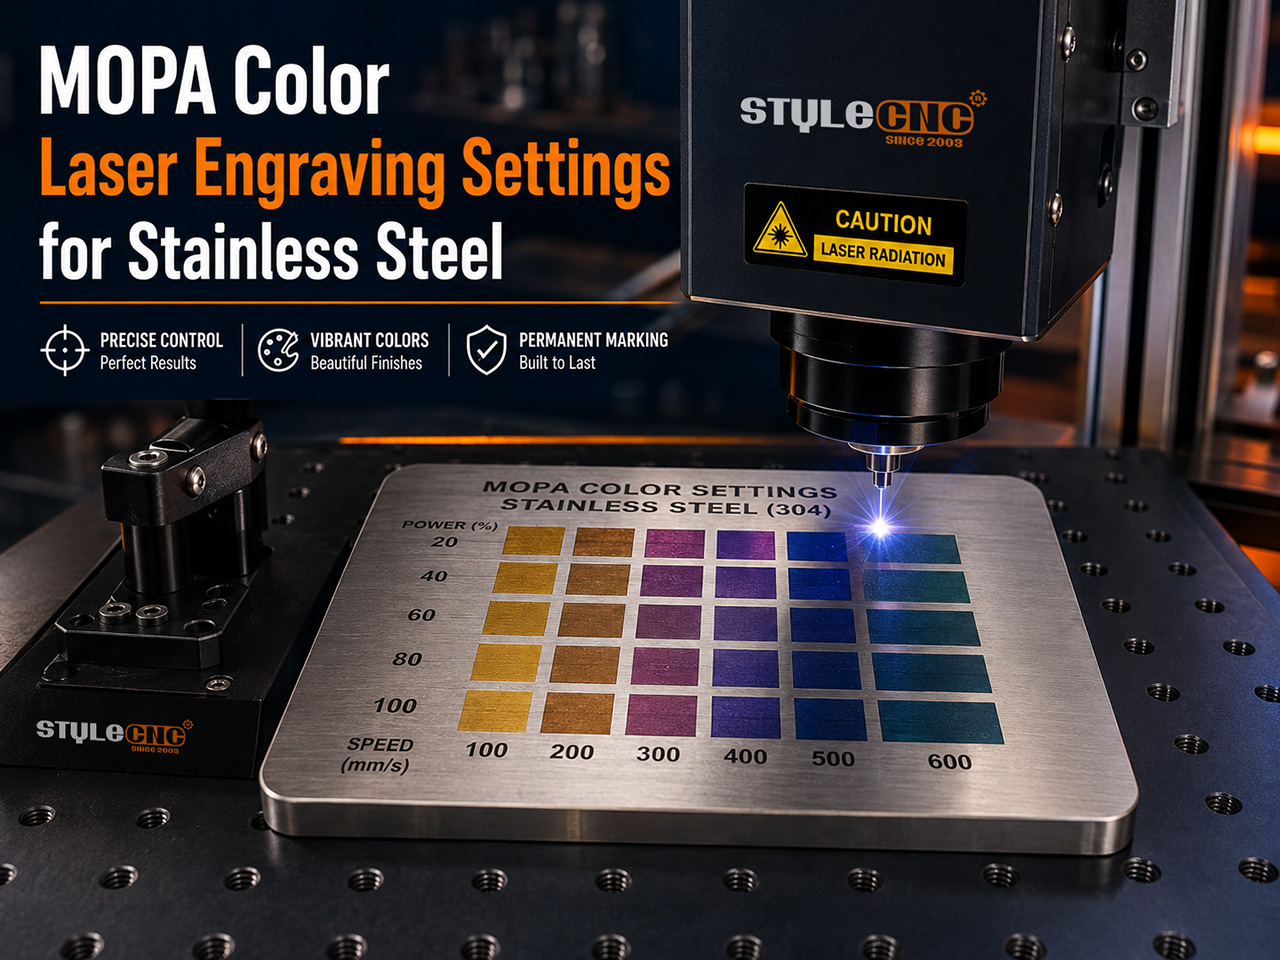
Окна, расположенные ниже, подходят для целенаправленного просмотра. 20W Источник MOPA с полевой линзой 110 мм на зеркально отполированной пластине из стали 304, однопроходное сканирование. Рассматривайте их как координаты первой сетки, а не как окончательные рецепты.
| Цвет | Скорость | Мощность | частота | Ширина импульса | Люк |
| Измерения | мм / с | процент от номинальной мощности | кГц | ns | мм между линиями заполнения |
| Золото | 500-600 | 30-40 | 200-260 | 140-200 | 0.010 |
| Бронзово-коричневый | 400-500 | 35-45 | 160-220 | 180-240 | 0.010 |
| Purple | 300-380 | 40-50 | 100-150 | 240-300 | 0.010 |
| Темно-синий | 200-280 | 45-55 | 60-100 | 300-380 | 0.008-0.012 |
| Светло-синий | 150-220 | 50-60 | 45-70 | 380-450 | 0.008 |
| Зелёный (самый сложный) | 120-180 | 55-65 | 40-60 | 420-500 | 0.006-0.010 |
| Глубокий черный | 100-180 | 55-70 | 40-60 | 220-300, небольшое расфокусирование | 0.010 |
Большие линзы, более высокая мощность, матовая отделка и изменение оттенка — все это влияет на каждое окно. Цвета воспринимаются по-разному при теплом освещении в мастерской, поэтому оценивайте результаты при дневном свете.
Ключевые цифры, которые стоит запомнить
• Ширина импульсов MOPA регулируется в диапазоне примерно от 2 до 500 нс, в то время как источники с модуляцией добротности находятся вблизи фиксированного класса импульсов.
• Толщина оксидных пленок, лежащих в основе этих оттенков, составляет всего несколько десятков нанометров, тоньше стенки мыльного пузыря.
• Погрешности фокусировки в 0.5 мм достаточно, чтобы один цвет поменялся местами с соседним.
• Шаг штриховки от 0.006 до 0.020 мм охватывает большинство заполнений с насыщенным грунтом.
• Марки стали 304 и 316 имеют несколько отличающуюся цветовую палитру; ASM International документирует различия в содержании хрома и никеля, которые лежат в основе этого.
• STYLECNCгалерея Результаты маркировки MOPA на стали демонстрирует, как зеркальные и шлифованные поверхности по-разному обрабатываются по одному и тому же рецепту.
Как провести цветовой тест матрицы
Установите мощность на среднем значении, затем постройте сетку, изменяя частоту по строкам и ширину импульса по столбцам. Двадцать квадратов размером 5x8 мм каждый покрывают всю палитру на одном обрезке.
Протрите пластину изопропиловым спиртом и держите ее только за края. Жиры кожи — наиболее распространенная причина, по которой повторная печать не соответствует вчерашним цветам.
Сфотографируйте готовую сетку при дневном свете, указав рядом мощность, размер объектива, сорт пленки и фокусное расстояние h8. Рецепт без контекста — это как подбрасывание монеты.
Изогнутые конструкции, такие как цветные стаканы и кружки Необходима ось вращения, чтобы поверхность оставалась в фокусе h8, при этом логика сетки оставалась неизменной.
Длина волны волоконного излучения невидима, а полированный металл отражает его, поэтому носите очки, рассчитанные на излучение с длиной волны 1064 нм и соответствующие рекомендациям Американского института лазеров, и держите блокировки корпуса активными при каждом включении и выключении.
Вопросы, которые операторы действительно задают
Почему мой синий цвет постоянно переходит в фиолетовый?
Фиолетовый цвет означает, что оксид остановился на одну ступень ниже синего. Замедлите вращение головки на 10-15 процентов или немного увеличьте ширину импульса и убедитесь в фокусировке, прежде чем винить в этом рецептуру.
Может ли волоконный лазер с модуляцией добротности создать такую палитру?
Лишь узкая его часть, преимущественно соломенных и коричневых оттенков, поскольку ширина импульса фиксирована. разница между источниками MOPA и источниками с модуляцией добротности Всё сводится к одной регулируемой переменной, и именно работа с цветом окупается.
Сначала нанести краску или сначала выгравировать логотип?
Сначала выполняется заливка цветом, затем – глубокая гравировка. Абляция после окрашивания оставляет четкие, яркие края, в то время как гравировка на первом этапе загрязняет поверхность частицами, которые препятствуют росту оксидов.
Распространенные ошибки, которые портят палитру
• Копирование рецептов для различных мощностей или размеров объективов.
• Не рекомендуется протирать поверхность спиртом; поверхностные масла деформируют оксидные покрытия.
• Даже небольшое расфокусирование при выполнении цветокоррекции.
• Использование одного универсального шага штриховки для каждого оттенка.
• Игнорирование смещения палитры между пластинами 304 и 316.
• Ожидается зеркальное покрытие с матовой или пескоструйной обработкой.
• Появление свежих следов до того, как поверхность остынет.
• Стремиться к зелёному первому месту, вместо того чтобы ориентироваться на золотой и синий цвета в качестве базовых.
Контрольный список цветов для предварительной маркировки
✓ Протрите пластину изопропиловым спиртом и безворсовой тканью.
✓ Проверьте точное фокусное расстояние h8 с помощью тестового импульса или линейной регулировки фокусировки.
✓ Сначала определите мощность, затем частоту сети в зависимости от ширины импульса.
✓ Сфотографируйте каждую ячейку сетки при постоянном дневном свете.
✓ В каждом рецепте указываются размер линзы, мощность и марка материала в логарифмической шкале.
✓ Повторно запускайте матрицу при каждой смене поставщика пластин.
✓ После нанесения маркировки покройте детали, предназначенные для использования на открытом воздухе или в посудомоечной машине, прозрачным лаком.
Часто задаваемые вопросы
Приведенные ниже вопросы часто встречаются в сообществах разработчиков и создателей макетов; ответы приведены в сжатом виде для удобства ознакомления.
Почему опубликованные рецепты MOPA никогда не совпадают с рецептами моей машины?
Цвет зависит от общего количества подводимого тепла, а это, в свою очередь, меняется в зависимости от мощности источника, размера линзы, качества луча и даже качества пластины. Рецепт — это район, а не адрес. Зафиксируйте мощность, частоту сетки и ширину импульса на вашей пластине, и цветовая палитра отобразится в нескольких квадратах.
С какой ширины импульса следует начать для получения синего цвета?
На 20W В качестве источника попробуйте длительность импульса от 300 до 380 нс с частотой около 60–100 кГц и скоростью около 250 мм/с. Если вместо этого появится фиолетовый цвет, значит, энергии немного не хватает, поэтому замедлите или удлините импульс на один шаг и повторите выполнение ряда.
Влияет ли мощность на рецепт, или только скорость?
Оба. А 60W or 100W Источник достигает той же температуры оксида гораздо быстрее, поэтому все значения изменяются: более высокие скорости, более короткое время выдержки, часто разные частоты. Никогда не масштабируйте. 20W Постройте линейный график; создавайте новую матрицу при каждом изменении источника, объектива или качества пластины.
Можно ли изменить цвет титана при тех же настройках?
Титан окрашивается даже легче, чем нержавеющая сталь, потому что его оксид образуется быстро и равномерно, поэтому ювелиры его так ценят. Оттенки получаются при более низкой энергии, поэтому начинайте с более быстрого и холодного процесса, чем при использовании нержавеющей стали, а затем постепенно переходите к синим и фиолетовым тонам.
Почему так сложно попасть в зелёный цвет?
Зеленый цвет находится в узкой полосе толщины оксидного слоя между синим и серыми оттенками, поэтому крошечный выброс проходит мимо нее. Ключевое значение имеют плотная фокусировка, тонкая штриховка и малые шаги ширины импульса. Многие операторы предпочитают бирюзовый цвет чистому зеленому.
Сохраняют ли цвета свою яркость после мытья в посудомоечной машине в барабанных сушилках?
Сам оксид твердый и безопасен для пищевых продуктов, но горячие моющие средства постепенно притупляют насыщенность цвета, а кожный жир со временем меняет оттенок. Для посуды, которую моют ежедневно, следует отметить рисунок, проверить цвет, а затем для надежности нанести прозрачное покрытие, безопасное для пищевых продуктов.
Следует ли маркировать детали до или после изготовления?
По возможности, после нанесения маркировки. Изгиб, нагрев при сварке и пассивирующие ванны нарушают оксидную пленку и могут стереть или изменить цвет готового изделия. Если маркировка должна быть нанесена в первую очередь, избегайте нанесения рисунка на линии изгиба и маскируйте их во время любых последующих химических процессов.
Почему при смене объектива изменились все цвета?
Более крупная линза распределяет тот же импульс по большему пятну, уменьшая плотность энергии, поэтому для каждого оттенка теперь требуется больше времени задержки. Относитесь к замене линзы как к новому оборудованию: сохраните старую тестовую таблицу для сравнения и повторно запустите матрицу на новом фокусном расстоянии.
Необходима ли вращательная ось для чашек и колец?
Да, подходит для всего, что выходит за рамки небольшой плоской панели на криволинейном участке. Цвет имеет решающее значение для фокусировки, и цилиндр выходит за пределы оптимальной зоны фокусировки уже через несколько миллиметров дуги. Ротационный принтер поддерживает постоянную высоту поверхности h8, благодаря чему оттенок остается равномерным по всей детали.