Оцинкованная сталь используется повсюду в производстве: воздуховоды систем отопления, вентиляции и кондиционирования, корпуса, сельскохозяйственная техника, автомобильные панели. Резка оцинкованной стали — это обычный и безопасный производственный процесс на правильно оборудованном станке, но представляет собой реальную опасность для здоровья на станке без системы отвода дымовых газов. В этом руководстве рассматриваются физические аспекты, опасность для здоровья, требования к вытяжке, определяющие безопасность, а также параметры и особенности образования ржавчины на кромках, влияющие на качество резки.
Что происходит, когда лазерный луч попадает на цинк?
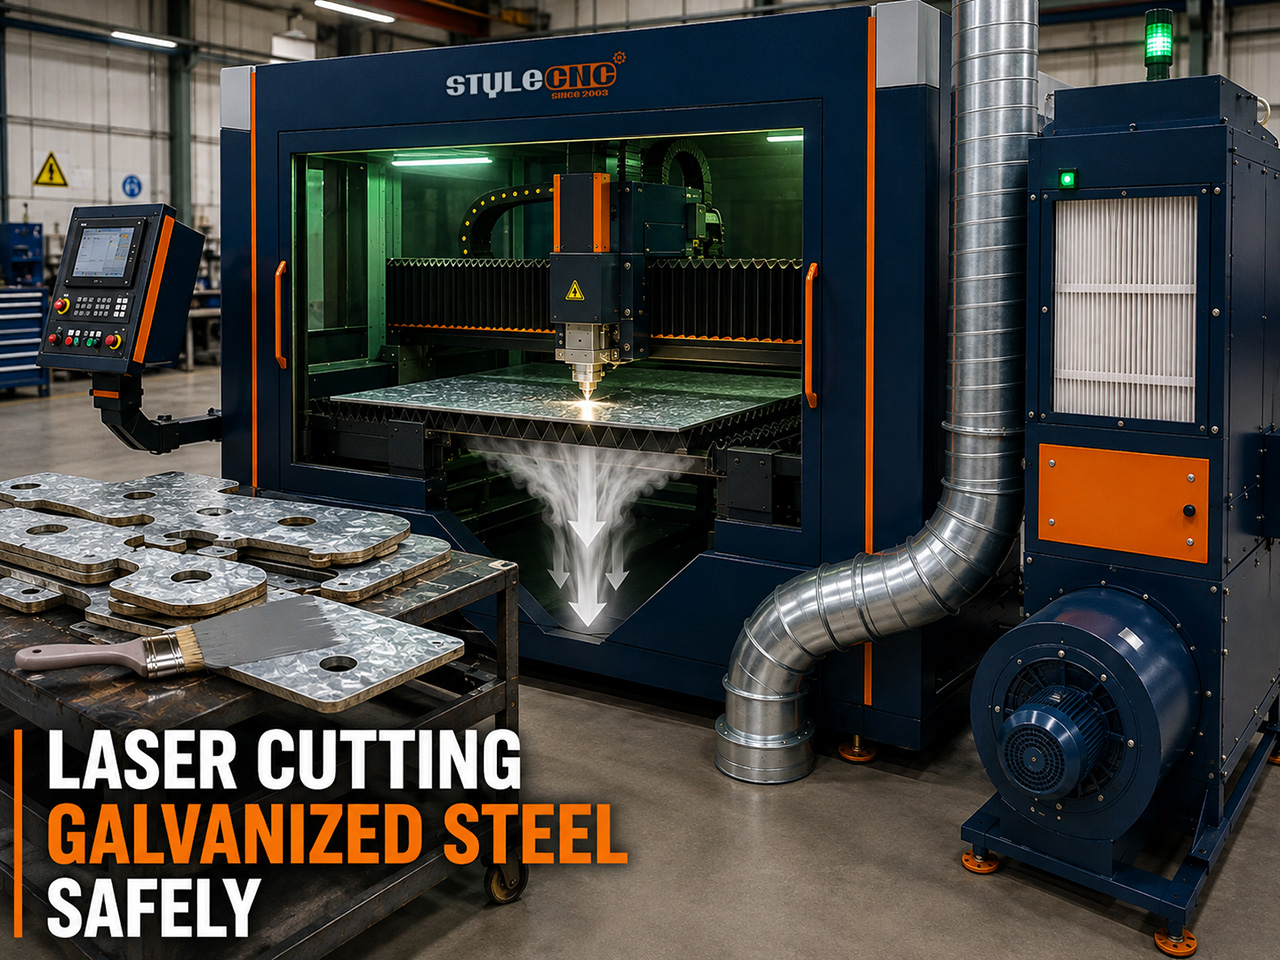
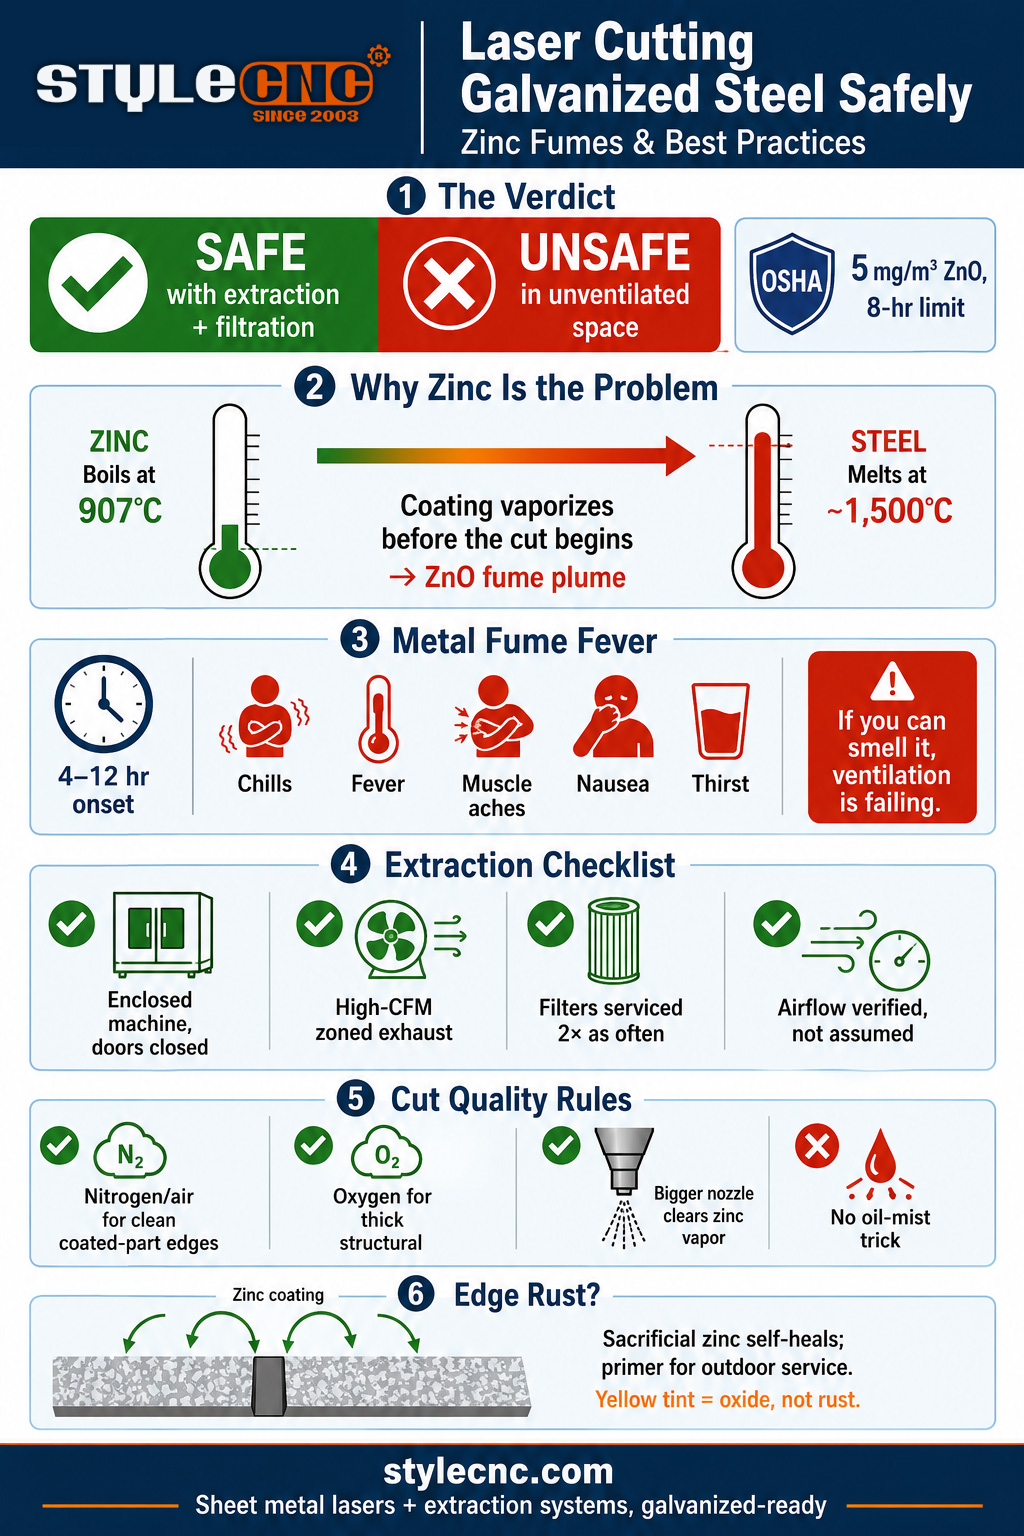
Оцинкованная сталь — это обычная углеродистая сталь, покрытая тонким слоем цинка, и два металла расходятся в тот же миг, как только на них попадает сварочный луч. Температура кипения цинка составляет примерно 907 градусов Цельсия, что намного ниже температуры полного плавления стали. Поэтому, прежде чем начнется собственно резка, покрытие вокруг пропила мгновенно превращается в пар, реагирует с кислородом и выбрасывает облако мелких белых частиц оксида цинка, поднимающихся вместе с вспомогательным газом из зоны резания.
Этот дым — главная проблема безопасности. Сама сталь режется так же, как и любая низкоуглеродистая сталь; именно испарившееся покрытие заполняет непроветриваемый цех белой дымкой и подвергает оператора опасности. Устраните проблему с дымом, и оцинкованная сталь станет обычной работой.
Лихорадка от металлических паров: опасность по названию
Вдыхание паров оксида цинка вызывает лихорадку, вызванную парами металлов, — заболевание, которое сварщики называют «цинковой дрожью» или «утренней лихорадкой понедельника». Симптомы появляются через 4–12 часов после воздействия: озноб, лихорадка, мышечные боли, тошнота и необычная жажда, обычно проходят примерно через сутки. В литературе NIOSH не сообщается о каких-либо известных долгосрочных последствиях от отдельных эпизодов, но повторное воздействие связано с длительными проблемами с дыханием.
Нормативно-правовая база четкая: допустимый предел воздействия паров оксида цинка, установленный OSHA, составляет 5 миллиграммов на кубический метр в среднем за 8-часовую смену, и NIOSH устанавливает тот же рекомендуемый предел. Практический перевод, используемый в отрасли, прост и полезен: если вы чувствуете запах паров или видите дымку в воздухе, значит, вытяжка недостаточна, и, скорее всего, предел превышен.
Вытяжка дымовых газов: требование, определяющее ответ.
Все авторитетные ответы на вопрос безопасности, от литературы по охране труда до производителей оборудования, сходятся в одном: решающим фактором является вытяжка и фильтрация. Рабочий контрольный список:
✓ Закрытый механизм, двери закрыты.: Защитное ограждение превращает дымовой шлейф из проблемы помещения в проблему воздуховода. Открытая резка оцинкованной стали внутри помещений — это сценарий, который приводит к заболеваниям операторов.
✓ Высокопроизводительная выхлопная система, согласованная с кузовом.Специальный вытяжной вентилятор с высокой производительностью и пылесборник отводят дым вниз и наружу, прежде чем он выйдет за пределы корпуса. Зонированная или сегментированная система вытяжки, концентрирующая всасывание в местах резки, лучше всего подходит для тяжелых работ с оцинкованной сталью.
✓ Фильтрация обслуживается по ускоренному графику.Частицы оксида цинка мелкие и липкие, и забивают фильтры примерно в два раза быстрее, чем пыль от низкоуглеродистой стали. Засоренный фильтр незаметно превращает соответствующую требованиям систему в не соответствующую, поэтому интервалы проверки оцинкованных изделий должны быть более строгими, чем для изделий только из стали.
✓ Поток воздуха подтвержден, а не предполагается.Проверка на запах и наличие дымки — это ежедневная проверка; периодический мониторинг воздуха на соответствие пределу в 5 мг/м3 — это формальная проверка для цехов, работающих с оцинкованной сталью в больших объемах.
Со стороны оборудования, STYLECNC лазерные системы работают в паре с Вытяжной вентилятор и пылесборник для станков лазерной резки именно для выполнения этой обязанности, и Руководство по технике безопасности при работе с лазерным резаком Включает в себя полный контрольный список работ, в который входит система обработки дымовых газов.
Ещё одна причина, по которой система вытяжки окупает себя: цинковая пыль электропроводна и абразивна. Если её не собирать, она оседает в шкафах управления и образует замыкания на печатных платах, покрывает режущую линзу до тех пор, пока поглощенное тепло не вызовет её растрескивание, и истирает компоненты привода. Система вытяжки защищает как сам станок, так и оператора.
Параметры резки и вспомогательный газ для оцинкованного листа
Проблемы с качеством оцинкованной стали связаны с тем же низкокипящим цинком: брызги вблизи пропила, окалина на дне и отслоение покрытия по краям. Меры по устранению проблем носят параметрический характер.
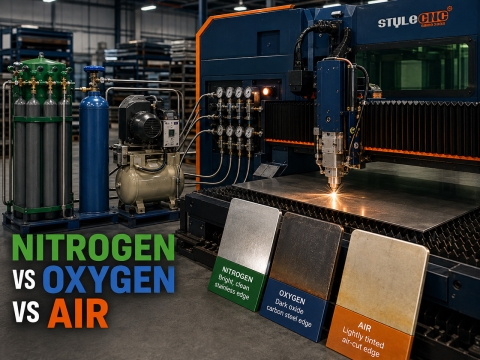
✓ Помощь в обеспечении газа путем достижения результатаАзот или воздух под высоким давлением обеспечивают наиболее чистый, с минимальным количеством оксидов, край деталей, которые будут видны или покрыты порошковой краской; ожидайте обычный желтовато-коричневый оттенок на срезе. Кислород режет более толстые листы быстрее и дешевле, но при этом край будет более окисленным. Оба метода допустимы; выбирайте в зависимости от следующего этапа обработки детали.
✓ Более крупная форсунка для паровой нагрузкиФорсунки диаметром от 1.5 до 2.5 мм, размер которых увеличивается в зависимости от толщины, обеспечивают необходимый объем газа для удаления паров цинка из пропила до того, как они снова осядут в виде брызг и шлака.
✓ Скорость — ваш друг.Более высокая мощность и скорость резки сокращают время распространения тепла, что напрямую уменьшает отслоение цинка и образование пригоревшего покрытия по краям. Быстрый и чистый проход на этом материале предпочтительнее медленного и аккуратного.
✗ Откажитесь от трюка с масляным туманом.Некоторые операторы распыляют масло на пленку, чтобы предотвратить прилипание брызг. Это помогает от брызг, но приводит к обратному эффекту во всех остальных случаях, добавляя дым к общему объему дымовых газов и загрязняя линзу. Правильная настройка газа и качественные форсунки решают эту проблему без проблем.
Будут ли ржаветь оцинкованные кромки, вырезанные лазером?
Срез представляет собой голую сталь в том месте, где луч удалил покрытие, но его защищают два фактора. Цинк корродирует за счет жертвенного воздействия, поэтому окружающее неповрежденное покрытие электрохимически защищает узкую открытую полосу, частично самовосстанавливая линию среза. Для использования внутри помещений и в защищенных зонах кромка обычно хорошо работает после резки, а желтовато-коричневый оттенок оксида является декоративным, а не признаком неисправности.
Для эксплуатации на открытом воздухе, в морских условиях или при высокой влажности восстановите защитный слой: нанесите на срезы грунтовку с высоким содержанием цинка кистью или распылителем, или же укажите необходимость последующей обработки после среза в процессе финишной отделки. Детали, предназначенные для порошковой покраски, получают защиту от самого покрытия, что является еще одной причиной выбора более чистого азотного или воздушного покрытия для работ с покрытием.
Правильная настройка оборудования для работы с оцинкованной сталью.
Оцинкованный листовой металл является ключевой областью применения для... лазерный резак листового металла Класс: закрытые платформы для волоконных лазеров тонкого и среднего сечения, предназначенные для работы с воздуховодами, корпусами и панелями, сконфигурированные с вытяжной и фильтрационной системой, обеспечивающей безопасность. Отправьте... STYLECNC Сопоставьте параметры ваших измерительных приборов, ежемесячный объем производства и ситуацию с вентиляцией цеха, чтобы создать конфигурацию, которая охватывает как качество резки, так и качество воздуха в процессе производства оцинкованной продукции.
Часто задаваемые вопросы
Вы можете выполнить лазерную резку оцинкованной стали?
Да, это обычная практика. Волоконные лазеры используются для резки оцинкованного листового металла в производстве систем отопления, вентиляции и кондиционирования, корпусной мебели, автомобильной и сельскохозяйственной техники. Стальная основа режется так же, как и обычная низкоуглеродистая сталь; осложняющим фактором является цинковое покрытие, которое испаряется, образуя пары оксида цинка, которые должны улавливаться вытяжной системой станка. На станке с закрытым корпусом и системой отвода дымовых газов это стандартная процедура. Без вытяжки это единственный распространенный материал, который может вызвать у оператора серьезное недомогание.
Какое воздействие оказывают пары цинка на организм?
Вдыхание паров оксида цинка вызывает лихорадку, характерную для металлических испарений: озноб, жар, мышечные боли, тошнота и сильная жажда, которые появляются через 4–12 часов после воздействия и проходят примерно через сутки. В литературе NIOSH не сообщается о каком-либо известном долгосрочном вреде от единичного случая, но повторное воздействие связано с хроническими респираторными заболеваниями. Предельно допустимая концентрация паров оксида цинка, установленная OSHA, составляет 5 мг/м³ в среднем за 8 часов, а практическое правило более строгое: если вы чувствуете запах, улучшите вентиляцию.
Какой вспомогательный газ лучше всего подходит для оцинкованной стали?
Выбирайте в зависимости от назначения детали. Азот или сжатый воздух высокого давления обеспечивают наиболее чистый край с минимальным образованием оксидов, что идеально подходит для видимых деталей и всего, что будет покрыто порошковой краской; желтовато-коричневый оттенок, который они оставляют, является нормальным. Кислород режет более толстую оцинкованную сталь быстрее и дешевле, но с более окисленным краем, что подходит для конструкционных работ. В любом случае используйте сопло большего диаметра, чем требуется для обычной стали, поскольку удаление паров цинка предотвращает разбрызгивание и образование шлака.
Ржавеют ли оцинкованные кромки, вырезанные лазером?
Скорость резки ниже, чем можно предположить, глядя на кромку из необработанной стали. Цинк обеспечивает защиту за счет жертвенного эффекта, поэтому неповрежденное покрытие рядом с местом разреза электрохимически защищает узкую открытую полосу, и детали, предназначенные для использования внутри помещений или в защищенных от непогоды условиях, обычно хорошо работают при резке. Для использования на открытом воздухе или во влажной среде следует подправить кромки среза цинкосодержащей грунтовкой или использовать систему покрытия, применяемую после резки. Желтоватый оттенок на кромках, обработанных азотом или воздухом, — это поверхностный оксид, а не ржавчина, и не является дефектом.
Требуется ли специальная вентиляция, или достаточно естественного воздуха из цеха?
Стандартной вентиляции цеха, как правило, недостаточно для производства оцинкованной стали в больших объемах; производители и специалисты по технике безопасности сходятся во мнении, что необходима специальная система вытяжки и фильтрации в закрытом цехе. Частицы оксида цинка также забивают фильтры примерно в два раза быстрее, чем пыль от низкоуглеродистой стали, поэтому в цехах, где производится большое количество оцинкованной стали, необходимы более частые интервалы замены фильтров. Закрытый цех, включенная вытяжка, свежие фильтры, отсутствие запаха: таков стандарт эксплуатации.
Выводы
Безопасность лазерной резки оцинкованной стали зависит не от материала, а от настроек станка. Цинк всегда испаряется, выделение металлических паров может привести к лихорадке, а предельно допустимые концентрации, установленные OSHA, имеют свои ограничения. Закрытый станок с высокоэффективной вытяжкой, качественной фильтрацией и отсутствием запахов делает обработку оцинкованной стали обычным делом. Добавьте подходящий газ, сопло большего диаметра, оптимальную скорость и цинкосодержащую грунтовку там, где это необходимо в условиях эксплуатации, и вы получите как оператора, так и готовые детали.
STYLECNC настраивает волоконные лазеры для листового металла с системы вытяжки и пылеудаления Для работ с оцинкованной сталью требуется следующее. Обратитесь к нашей команде, чтобы подобрать конфигурацию, готовую к оцинковке, соответствующую вашим размерам и объему работ.