Что такое алюминиевая заготовка?
Алюминиевая заготовка — это цельный блок или брусок кованого алюминия, экструдированный или прокатанный из литого слитка, а затем нарезанный на отрезки нужной длины. Детали, описываемые как заготовки, изготавливаются из этого цельного материала, а не заливаются в форму (литье) или выковываются (ковка). Процесс изготовления заготовок обеспечивает однородную зернистую структуру и предсказуемое поведение при механической обработке.
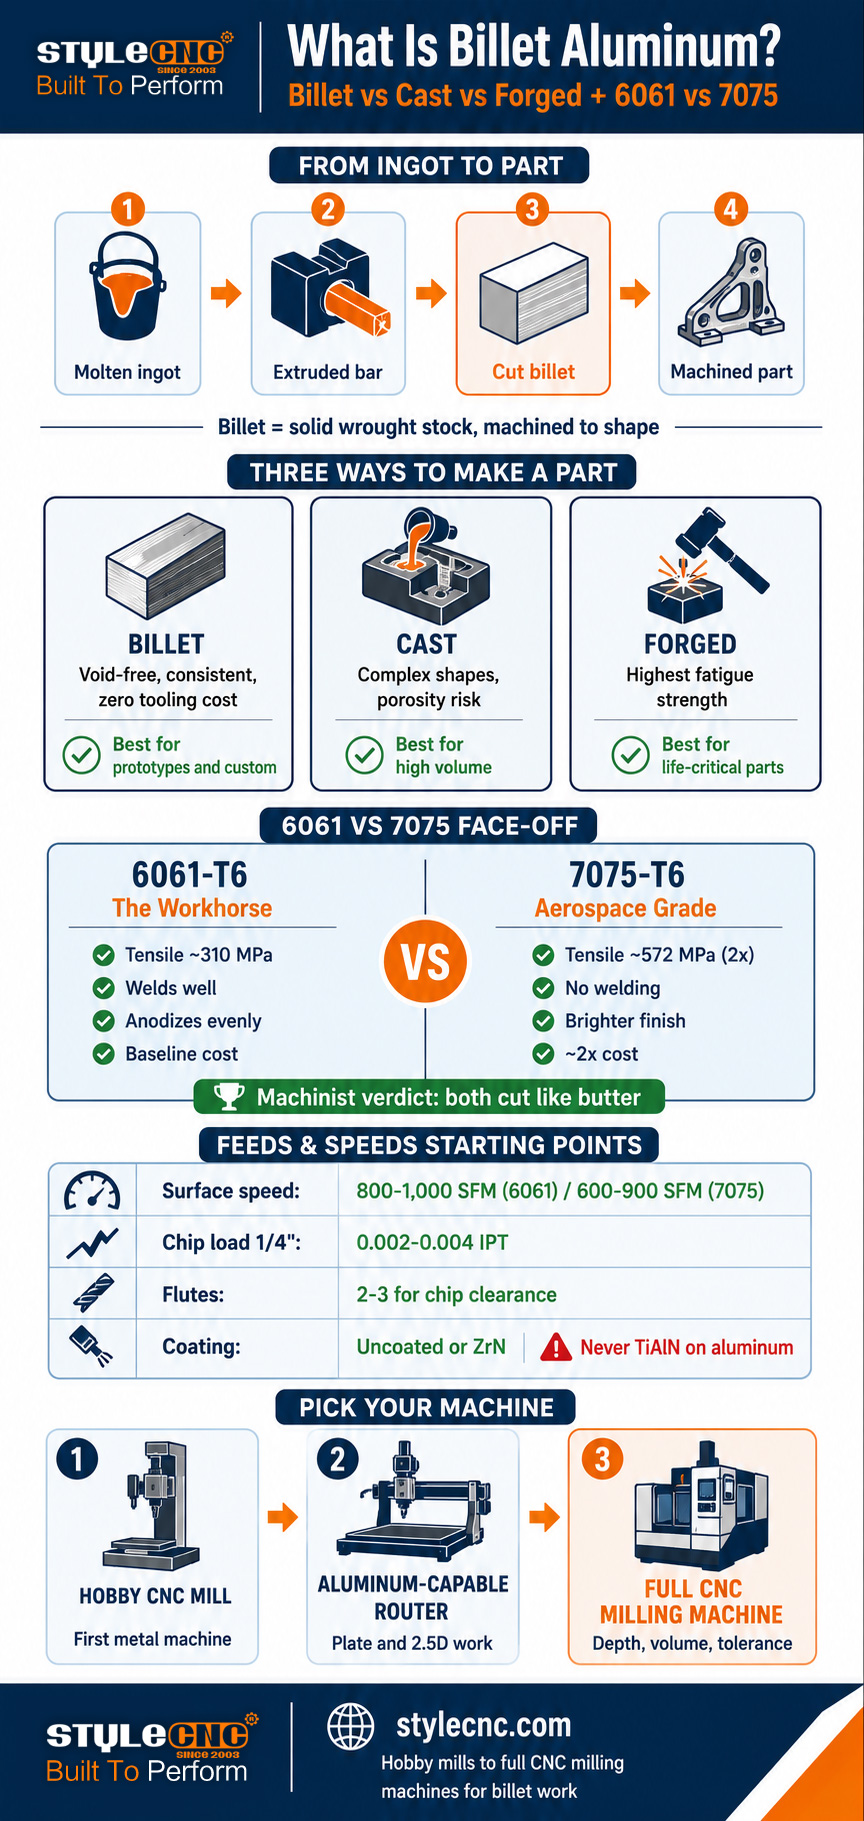
Строго говоря, заготовка — это разновидность сырья, а не какой-то волшебный материал. Алюминий начинается с расплавленного металла, заливаемого в большие литые слитки. Затем эти слитки экструдируются или подвергаются горячей прокатке в прутки, круглые заготовки и листы — процесс, который сжимает металл, измельчает его зернистую структуру и устраняет большинство внутренних пустот, остающихся после литья. Разрежьте этот кованый пруток на блоки размером с заготовку, и вы получите заготовки.
Когда производитель говорит, что деталь изготовлена из цельного куска заготовки, он имеет в виду, что она была обработана из этого цельного кованого материала. Весь материал, не являющийся деталью, удаляется в виде стружки. Это субтрактивное производство в чистом виде, и именно поэтому детали из цельных кусков заготовки обладают как репутацией высокого качества, так и более высокой ценой: в процессе происходит потеря материала, но получаются детали с однородной, плотной, без пустот внутренней структурой.
Ореол качества, окружающий заготовки, в большинстве случаев заслужен, но часто преувеличен. Правильно спроектированная литая деталь может превзойти по характеристикам плохо спроектированную заготовку. Заготовка надежно обеспечивает стабильность: отсутствие неожиданной пористости, отсутствие скрытых пустот, предсказуемую прочность во всех направлениях, допускаемых экструзией, и стабильность размеров при механической обработке.
Алюминий, полученный методом заготовок, литья и ковки: реальные различия.
Существует 3 производственных процесса, позволяющих превратить необработанный алюминий в готовые детали, и каждый из них оставляет свой неповторимый след в металле. В таблице ниже приведено сравнение этих процессов по факторам, влияющим на характеристики деталей и качество обработки.
| фактор | Заготовка (обработанная механическим способом) | Трансляции | Кованый |
|---|---|---|---|
| Как это сделано | Изготовлено из цельного кованого прутка или пластины. | Расплавленный металл заливается в форму | Нагретая заготовка, выкованная или спрессованная для придания ей нужной формы. |
| Внутренняя структура | Однородный, плотный, без пустот. | Возможны пористость и усадочные пустоты. | Наиболее высокая плотность; потоки зерна следуют форме детали. |
| Силы | Высокий и постоянный | Самый низкий из трех; зависит от качества литья. | Высочайший показатель, особенно по усталостной прочности. |
| Свободная свобода | Ограничен доступом к инструменту | Максимально возможны сложные внутренние формы. | Ограниченный выбор; простые, прочные формы. |
| Стоимость оснастки | Ничего (только крепление) | Высокая (стоимость пресс-формы) амортизация распределяется на объем производства. | Наибольшая стоимость (штампа) при больших объемах производства. |
| Лучший объем | от 1 до сотен | От сотен до миллионов | От тысяч до миллионов |
| Типичные детали | Прототипы, кронштейны на заказ, детали для повышения производительности. | Блоки цилиндров, корпуса, колеса (литые) | Рычаги подвески, авиационные комплектующие, коленчатые валы |
| Процесс финишной обработки поверхности | Обработанная поверхность, шероховатость Ra 1.6 или лучше. | Необработанный литой материал; обработан механически там, где это необходимо. | Кованая оболочка; обработана на стыках. |
Практическое правило принятия решений: литье выигрывает при больших объемах производства, где затраты на пресс-формы окупаются, а сложная геометрия имеет значение. Ковка выигрывает там, где прочность на усталость имеет решающее значение для срока службы. Заготовки выигрывают для прототипов, мелкосерийного производства на заказ и любых деталей, где любителю или мелкосерийному производителю необходима полная прочность уже сегодня без инвестиций в оснастку. Именно в последнем случае на помощь приходят станки с ЧПУ и фрезерные станки, способные обрабатывать алюминий.
6061 против 7075: две оценки, которые имеют значение.
Зайдите в любой магазин металлопроката, и вы увидите, что на стеллажах с заготовками преобладают два кованых сплава: 6061 и 7075. Согласно данным Ассоциации производителей алюминия, серии 6000 и 7000 лидируют по использованию на станках с ЧПУ, и для большинства предприятий выбор сужается до этих двух.
| Свойства | 6061-T6 (рабочая лошадка) | 7075-T6 (аэрокосмический класс) |
|---|---|---|
| Прочность на разрыв | ~ 310 МПа (45 фунтов на квадратный дюйм) | ~572 МПа (83 ksi), примерно вдвое больше |
| Твердость (по Бринеллю) | ~1600 | ~1600 |
| Устойчивость к коррозии | Отлично; анодирование равномерное. | Удовлетворительное качество; обычно анодировано или покрыто защитным слоем. |
| свариваемость | Умеет работать со стандартными процессами. | Плохо; сварка не рекомендуется. |
| Machinability | Очень вкусно; слегка клейкие чипсы. | Очень хорошо; более твердый, стружка ломается чище. |
| Чистота поверхности | Хорошее качество; равномерный цвет анодирования. | Более яркая обработанная поверхность; цвет анодирования может варьироваться. |
| Относительная стоимость | Базовая линия | Примерно в 2 раза дороже за фунт (реальные цены: ~38 долларов США против ~101 доллара США за эквивалентный батончик). |
| Лучше всего | Кронштейны, крепления, корпуса, комплектующие. | Высоконагруженные конструкционные элементы, аэрокосмическая отрасль, автогонки |
В технических характеристиках не указано, насколько похожи ощущения от работы на станке при использовании обоих сплавов. Участники форума Practical Machinist, ежедневно работающие с обоими, сообщают, что при использовании идентичных программ и инструментов сплав 7075 оставляет заметно более яркую поверхность, легче сбивает стружку и немного быстрее изнашивает твердосплавные кромки. Один из участников обобщил общее мнение сообщества: любой из них режет как масло. Пользователи форума Hobby-Machinist подтверждают это: те же подачи и скорости, что и у 6061, не бойтесь 7075.
Реальными факторами, определяющими выбор, являются стоимость и область применения, а не обрабатываемость. За алюминиевый сплав 7075 придется заплатить вдвое больше, если деталь действительно нуждается в высокой прочности: несущие кронштейны, компоненты подвески, высоконагруженные приспособления. Используйте 6061 для всего остального, и в качестве бонуса получите лучшую стабильность анодирования и свариваемость.
Что означает T6? Вспышки гнева простым языком.
Буквы после номера сплава обозначают степень закалки, состояние термообработки, определяющее конечную прочность. Для покупателей заготовок три обозначения охватывают практически все, что есть на складе.
✓ T6: Термообработка и искусственное старение. Стандартная полная закалка для сплавов 6061 и 7075. Если в описании указано только 6061 или 7075 без указания закалки, предполагайте, что это закалка T6, но перед покупкой для строительных работ уточните информацию.
✓ T651: T6 плюс контролируемое растяжение, снимающее внутренние напряжения. Важно для листового металла: лист T651 остается более плоским во время обработки, поскольку остаточные напряжения, вызывающие деформацию, сняты. Небольшая доплата оправдана для деталей с большими углублениями.
✓ O (отожженный)Мягкая, отожженная в невыгодном состоянии. Легко гнется, плохо поддается механической обработке (чрезвычайно липкая) и непрочная. Не использовать для деталей, подвергаемых механической обработке, если вы не планируете сначала формовать, а затем термообрабатывать.
Для тех, кто обрабатывает толстые листы металла, особенно важно обратить внимание на момент снятия напряжений. Вырезание глубоких углублений в необработанном для снятия напряжений материале приводит к высвобождению зафиксированных напряжений, и деталь может заметно деформироваться по мере удаления материала. Листовой металл T651 существует специально для предотвращения этого. Для тонких деталей и небольших кронштейнов вполне подойдет стандартный листовой металл T6.
Обработка алюминиевых заготовок: основы подачи и скорости.
Алюминий — самый неприхотливый в обработке металл, именно поэтому он идеально подходит в качестве первого металла для любителей, переходящих с дерева и пластика. Приведенные ниже значения — это общепринятые отправные точки, взятые из современных отраслевых таблиц резки и практики форумов для токарей. Рассматривайте их как диапазоны для первого этапа, а затем корректируйте, ориентируясь на качество резки.
| Параметр | 6061-T6 Начальная точка | 7075-T6 Начальная точка |
|---|---|---|
| Скорость поверхности (карбид) | Черновая обработка со скоростью 800–1,000 SFM. | 600–900 SFM (10–) 20% ниже) |
| Загрузка чипа, 1/4 концевая фреза диаметром в дюйм | 0.002–0.004 IPT | 0.002–0.004 IPT (аналогично) |
| Загрузка чипа, 1/2 концевая фреза диаметром в дюйм | 0.003–0.006 IPT | 0.003–0.006 IPT (аналогично) |
| Количество флейт | 2 или 3 канавки для удаления стружки | 2 или 3 канавки; стружка легче ломается. |
| Покрытие инструмента | Без покрытия или с покрытием из ZrN (никогда не из TiAlN). | Без покрытия или с покрытием из ZrN (никогда не из TiAlN). |
| Охлаждающая жидкость / смазка | Туман или затопление; предотвращает образование засоров по краю. | То же самое; управление тепловым режимом имеет несколько большее значение. |
Три правила несут в себе больше смысла, чем любая диаграмма. Во-первых, нагрузка на режущую кромку имеет первостепенное значение: слишком легкая стружка приводит к трению инструмента вместо резания, накоплению тепла и привариванию алюминия к режущей кромке (нарост на кромке — главная причина ухудшения качества обработки алюминия). Во-вторых, удаляйте стружку из зоны резания: повторное удаление стружки ухудшает качество обработки и ломает инструменты, поэтому для обработки алюминия лучше всего подходят концевые фрезы с 2 и 3 канавками и большими канавками. В-третьих, никогда не используйте инструменты с покрытием TiAlN для обработки алюминия: покрытие содержит алюминий и химически прилипает к заготовке.
Пример решения задачи для любительских станков.
Практичная установка: любительский фрезерный станок или фрезерный станок для обработки алюминия со шпинделем 4,200 об/мин и 1/2 Твердосплавная концевая фреза с тремя канавками диаметром дюйм из сплава 6061. Один из участников форума Hobby-Machinist, использующий именно такую конфигурацию, сообщает о скорости 30-40 дюймов в минуту при нагрузке стружки около 0.005 дюйма на зуб и мощности 3 л.с. Это характерно для обработки алюминия на станках средней мощности: умеренные обороты, достаточная нагрузка стружки и жесткая фиксация заготовки превосходят стремление к высоким скоростям обработки, характерным для крупных цехов.
Высокооборотные фрезерные станки меняют расчеты. Шпиндель фрезерного станка со скоростью вращения от 10 000 до 24 000 об/мин не может достаточно замедлиться для обработки крупных фрез, поэтому при обработке алюминия лучше использовать небольшие одно- и двухлезвийные концевые фрезы.1/8 в 1/4 дюймовые фрезы) работают быстро с агрессивной подачей для поддержания необходимой нагрузки на режущий инструмент. Для этого существуют алюминиевые однолезвийные фрезы: одна большая канавка удаляет стружку на скоростях фрезерного станка, где многолезвийные инструменты забиваются.
Какое оборудование необходимо для обработки алюминиевых заготовок?
Обработка алюминиевых заготовок доступна для гораздо большего числа станков, чем предполагают новички. Требуются жесткость и контроль стружки, а не высокая мощность. Существует 3 класса станков, охватывающих весь спектр от любительской обработки до обработки в мастерской.
Настольные и любительские фрезерные станки с ЧПУСпециально разработан для обработки металла, имеет жесткую железную раму и шпиндели с низкими оборотами и высоким крутящим моментом, подходящие для более крупных фрез. Любительский фрезерный станок с ЧПУ для обработки металла и настольный небольшой фрезерный станок с ЧПУ Этот цех занимается изготовлением кронштейнов, корпусов и мелких деталей из заготовок как из сплава 6061, так и из 7075. Это, естественно, первый в своем роде металлообрабатывающий цех.
Фрезерные станки с ЧПУ, способные работать с алюминиемПортальные фрезерные станки с жесткими рамами, подходящими шпинделями и системой смазки туманом хорошо обрабатывают алюминиевые заготовки, используя метод обработки малыми резцами на высоких оборотах. Руководство по решениям для фрезерных станков с ЧПУ для обработки алюминия охватывает требования к настройке, а также алюминиевый фрезерный станок с ЧПУ с дисковой системой ATC Это производственный этап, где важна смена инструмента и большие габариты. Фрезерные станки особенно хороши для обработки листового металла: плоских заготовок, панелей и кронштейнов 2.5D.
Фрезерные станки с ЧПУ в сбореДля более глубокой резки, более твердой закалки, больших объемов производства и деталей, требующих многократной настройки, Каталог фрезерных станков с ЧПУ Этот диапазон охватывает автоматические металлофрезерные станки и платформы для изготовления пресс-форм. Повышение прочности обеспечивает жесткость, что напрямую приводит к более быстрому удалению материала и лучшим допускам при обработке заготовок. Более широкий спектр применения каталог металлообрабатывающих станков с ЧПУ Рассматриваются смежные варианты для магазинов, где алюминий сочетается со сталью, латунью и медью.
Глоссарий: Термины, относящиеся к алюминиевым заготовкам
Используйте этот справочник при закупке товаров, чтении тем на форумах или сравнении каталогов материалов.
| Срок | Определение |
|---|---|
| болванка | Цельный блок или брусок из кованого алюминия, вырезанный из экструдированного или прокатанного материала и готовый к механической обработке. |
| Кованое | Алюминий, подвергнутый механической обработке (экструзии, прокатке) после литья, что приводит к измельчению его зернистой структуры. |
| болванка | Большой литой алюминиевый блок, из которого изготавливаются кованые изделия. |
| вспыльчивость | Обозначение состояния термообработки (Т6, Т651, О), определяющее конечную прочность и твердость сплава. |
| T651 | Термообработка T6 с последующим контролируемым растяжением для снятия напряжений; обеспечивает ровность толстой пластины во время обработки. |
| Наращенный край (BUE) | Приваривание алюминия к режущей кромке из-за нагрева и трения является основной причиной некачественной обработки поверхности. |
| Нагрузка на чип (IPT) | Каждый режущий зуб за один оборот удаляет несколько дюймов материала; скорость и подача стержня регулируются. |
| SFM | Скорость скольжения режущей кромки по материалу в футах в минуту. |
| Липкость | Мягкий алюминий (особенно марки 6061 и отожженный алюминиевый сплав) имеет тенденцию к размазыванию, а не к чистому срезу. |
| Пористость | Внутренние пустоты, образовавшиеся из-за скопления газа в литом алюминии; отсутствуют в правильно обработанных заготовках. |
Часто задаваемые вопросы
Прочнее ли алюминиевая заготовка, чем литой алюминий?
В целом, да, для одного и того же семейства сплавов. Процесс ковки, в результате которого получаются заготовки, устраняет пористость и пустоты, которые могут оставаться после литья, обеспечивая более стабильную прочность деталей из заготовок. Кованый алюминий превосходит оба варианта по усталостной прочности, поскольку ковка выравнивает поток зерна с формой детали. Однако следует помнить: хорошо спроектированная литая деталь может превзойти плохо спроектированную деталь из заготовки, поэтому использование заготовки гарантирует стабильность характеристик, а не автоматическое преимущество в прочности.
Сложнее ли обрабатывать сплав 7075, чем 6061?
По словам токарей, ежедневно обрабатывающих оба сплава, разница невелика. Участники форума Practical Machinist сообщают об использовании идентичных программ и инструментов для обработки обоих сплавов, при этом различия заключаются в том, что 7075 немного быстрее изнашивает твердосплавные кромки, легче образует стружку и оставляет более яркую поверхность. Согласно современным отраслевым таблицам скорости резания, скорость обработки 7075 на 10-20 процентов ниже, чем у 6061 (600-900 SFM против 800-1,000 SFM при черновой обработке с твердосплавом) при аналогичной нагрузке стружки. Ни один из сплавов не должен пугать любителя.
Почему 7075 намного дороже, чем 6061?
Использование цинковых легирующих элементов, более жесткий контроль производства и спрос со стороны аэрокосмической отрасли. Реальные цены, указанные в обсуждениях на форуме Practical Machinist, наглядно демонстрируют разницу: аналогичные прутки из сплава 6061-T6 стоят примерно 38 долларов США против 101 доллара США за 7075-T6, что близко к часто упоминаемой двукратной надбавке. Дополнительная стоимость обеспечивает примерно вдвое большую прочность на растяжение (около 572 МПа против 310 МПа), что окупается только в действительно несущих конструкциях.
Действительно ли фрезерный станок с ЧПУ может обрабатывать алюминиевую заготовку?
Да, при правильном подходе. Фрезерные станки с жесткой рамой и соответствующими шпинделями регулярно обрабатывают алюминиевые заготовки, используя небольшие одно- или двухлезвийные твердосплавные концевые фрезы.1/8 в 1/4 Фрезерные станки (дюймовые) работают на высоких оборотах с агрессивной подачей для поддержания необходимой нагрузки на режущую кромку, а также используют туманную смазку для предотвращения образования наростов на режущей кромке. Фрезерные станки плохо справляются с глубокой черновой обработкой с использованием больших фрез, и здесь на помощь приходят жесткие фрезерные станки с ЧПУ. Плоские кронштейны, панели и детали из 2.5D-заготовок – это уже задача фрезерования.
Что означает аббревиатура T6 в обозначении 6061-T6?
T6 — это обозначение состояния закалки: термообработка и искусственное старение до достижения полной прочности. Это стандартное состояние для заготовок из сплавов 6061 и 7075. T651 обеспечивает контролируемое растяжение, которое снимает внутренние напряжения, благодаря чему толстая пластина остается ровной при обработке глубоких углублений. Отожженная (состояние O) заготовка мягкая, липкая при обработке и слабая, поэтому ее следует избегать при изготовлении деталей.
С каких режимов подачи и скорости следует начинать начинающему сварщику алюминиевых заготовок?
При использовании твердосплавного инструмента из сплава 6061-T6: скорость вращения поверхности примерно от 800 до 1,000 SFM, нагрузка на зуб от 0.002 до 0.004 дюйма. 1/4 Фреза концевая дюймовая, 2 или 3 канавки, без покрытия или с покрытием из нитрида циркония, и охлаждение распылением или обильным потоком. На любительском станке, ограниченном примерно 4,200 об/мин. 1/2 Для 3-зубчатой фрезы диаметром в дюйм, согласно данным с форумов, скорость подачи составляет от 30 до 40 дюймов в минуту при нагрузке стружкой около 0.005 дюйма. Начинайте с умеренной скорости, прислушивайтесь к процессу резки и постепенно увеличивайте подачу перед увеличением скорости.
Выводы
Алюминиевая заготовка — это просто кованый материал, обработанный на станке для получения деталей, и его репутация обусловлена однородностью этой кованой структуры: отсутствие литейной пористости, предсказуемая прочность и чистота обработки. Для большинства работ 6061-T6 — это правильный выбор, а 7075-T6 используется для деталей, которым действительно требуется вдвое большая прочность при вдвое большей цене. Оба сплава достаточно легко обрабатываются, поэтому они являются правильным выбором для начинающих мастеров, желающих выйти за рамки обработки дерева и пластика.
Важнее сам станок, чем металл. Жесткий хобби фрезерный станок с ЧПУ или правильно сконфигурированный Фрезерный станок с ЧПУ, способный работать с алюминием открывает возможности для заготовок в любой мастерской, и полный каталог фрезерных станков с ЧПУ Рассматривается переход на более высокий уровень, когда размер, глубина или объем детали превышают возможности начального класса. Свяжитесь с нами. STYLECNC команда подберет станок, соответствующий заготовкам, которые вы хотите изготовить.