Расход вспомогательного газа является одной из самых значительных статей расходов при работе с волоконным лазером, и для многих мастерских он незаметно превышает потребление электроэнергии, питающей лазерный луч. Именно поэтому вопрос сместился с того, работает ли пневматическая резка, на то, как правильно ее настроить. В этом руководстве основное внимание уделяется пневматической стороне вопроса: как ведет себя вспомогательный газ в пропиле, как подобрать и подготовить сжатый воздух, как он влияет на качество кромки и какова его реальная стоимость в час.

Как работает система пневматической поддержки при обработке пропила
Для каждой лазерной резки волоконным лазером необходима газовая струя. Луч расплавляет узкий канал в листе, а соосный поток газа, выходящий из сопла, выдувает расплавленный металл из нижней части пропила до того, как он сможет снова затвердеть. Без этой струи пропил заполняется за лучом.
Воздух примерно на 78 процентов состоит из азота и на 21 процент из кислорода, поэтому он ведет себя как смесь этих двух классических газов. Азот выполняет большую часть механической работы по выталкиванию, в то время как небольшая доля кислорода добавляет немного экзотермической энергии и оставляет легкий оксидный слой на поверхности среза. На низкоуглеродистой стали и оцинкованном листе этот оксид обычно носит декоративный характер и готов к покраске; на нержавеющей стали он проявляется в виде слабого оттенка.
Две вещи сделали использование сжатого воздуха практичным в промышленных масштабах. Более мощные источники подают достаточно энергии в зону пропила для быстрой резки менее реактивным газом, а цеха обнаружили, что установленный ими компрессор — это разовая покупка, а не ежемесячная плата. Производители, перешедшие на этот метод, мощные волоконные лазерные станки для резки металла Чаще всего сообщают о наиболее существенной экономии газа, поскольку более высокая мощность означает более быструю резку и меньший расход газа на метр.
Какие материалы хорошо режут воздухом?
⦿ Низкоуглеродистая сталь, толщиной примерно от 1 до 6 мм: обычно используется воздушное окно, давление в котором начинается примерно с 8–12 бар и настраивается на минимальное давление, обеспечивающее сохранение остроты кромки.
⦿ Оцинкованный лист: легко режется воздухом и является одним из наиболее прочных материалов для систем отопления, вентиляции и кондиционирования воздуха, а также для изготовления ограждающих конструкций.
⦿ Тонкий алюминий: обработка воздухом часто дает такие же результаты, как и азотом, и многие мастерские сообщают о более чистых краях алюминиевых заготовок после перехода на воздух.
⦿ Нержавеющая сталь: быстро режется воздухом, но ожидается появление оксидного оттенка; подходит для скрытых или окрашенных деталей, но не для видимых шлифованных поверхностей.
Операторы обычно задают прямой вопрос: будут ли мои 3-миллиметровые оцинкованные панели после сварки на воздухе такими же чистыми, как и при сварке в азоте? Для большинства деталей корпусов и воздуховодов ответ — да. Детали, для которых оправдано использование азота, — это те, которые заказчик увидит, сварит без предварительной подготовки или осмотрит при ярком освещении. Типичные диапазоны толщины и скорости сварки в зависимости от источника питания указаны на схеме. Руководство по толщине, скорости и мощности лазерной резки металла волоконным лазеромЭто помогает сформировать реалистичные ожидания перед настройкой параметров воздуха.
Расчет размеров компрессора: давление, расход и осушка.
От компрессорного блока зависит успешность пневматической резки. Стандартный цеховой компрессор, работающий под давлением 7-8 бар, предназначен для инструментов, а не для режущего сопла, и недостаточная мощность системы проявляется в виде окалины и неровных кромок задолго до того, как кто-либо заподозрит неисправность подачи воздуха.
| Требование | Типичная цель | Почему это имеет значение | Измерения |
|---|---|---|---|
| Давление нагнетания | Давление до 16 бар на станке, от 8 до 12 бар на сопле для тонкой низкоуглеродистой стали. | Давление удаляет расплавленный металл из пропила; падения вызывают образование шлака. | Манометрическое давление на режущей головке во время работы сопла на полную мощность. |
| Бесплатная доставка воздуха | Подбирается в соответствии с соплом и мощностью; расход составляет примерно 0.5 м³/мин при работе на средней мощности. | Недостаточный расход жидкости препятствует прохождению длинных отрезков и использованию больших форсунок. | Измеренный расход в зависимости от номинальной производительности при рабочем давлении |
| Сухость | Температура точки росы при давлении от -40 до -60 °C | Влага запотевает и вызывает растрескивание защитной линзы. | Показания точки росы ниже по потоку от сушилки |
| Нефть и частицы | Без масла или с удалением масла путем коалесцирующей и угольной фильтрации. | Пары масла пригорают к оптическим элементам и загрязняют их края. | интервал проверки перепада давления в фильтре и линзы |
| Буферное хранилище | Размеры ресивера рассчитаны на поглощение скачков спроса. | Контроллеры лазеров плохо переносят колебания давления. | Колебания давления во время пирсинга и резкие изменения формы. |
Давление и поток
Укажите компрессор при давлении, необходимом для сопла, плюс потери на осушителях, фильтрах и трубопроводах. Расход зависит от диаметра сопла и количества минут в час, в течение которых работает лазерный луч. В качестве ориентира, в одной из опубликованных конфигураций используется компрессор на 16 бар, обеспечивающий производительность около 1.27 м³/мин при входной мощности 13.4 кВт, с фактическим расходом резания около 0.5 м³/мин, что оставляет запас для пробивных и более крупных сопел.
Сушка и фильтрация
Этот этап часто пропускают в цехах, о чем потом жалеют. Сжатый воздух содержит влагу и масляные пары, которые в конечном итоге оседают на защитной линзе режущей головки. Запотевшая или загрязненная линза рассеивает луч, ослабляет рез и может треснуть под воздействием тепла. Поставщики систем обработки воздуха обычно указывают точку росы под давлением от -40 до -60 °C, что означает наличие осушителя или высокоэффективного осушителя после компрессора, за которым следуют коалесцирующие и активированные угольные фильтры. Понимание расположения защитной линзы в головке описано в руководстве по... Основные части станка для лазерной резки волоконным лазеромЭто наглядно демонстрирует, почему качество воздуха защищает самый дорогостоящий расходный материал в системе.
Монтаж трубопроводов, их размещение и техническое обслуживание.
Разместите компрессор близко к лазеру, чтобы длина линии высокого давления была небольшой, и используйте трубопроводы, рассчитанные на полное рабочее давление, а не обычные цеховые линии. Каждый отвод, быстроразъемное соединение и длинный шланг увеличивают давление на сопле, поэтому во многих установках выделяют отдельную линию высокого давления к режущей головке, а регулятор подает воздух более низкого давления в остальную часть мастерской.
Рассматривайте воздушный фильтр как часть лазерной системы, а не как инженерные коммуникации здания. Ежедневно сливайте воду из ресивера и проверяйте автоматические сливные отверстия, еженедельно регистрируйте точку росы и меняйте фильтрующие элементы, ориентируясь на перепад давления, а не полагаясь на догадки. Одно дождливое утро после пропущенного слива может обойтись дороже в плане защитных линз, чем год замены фильтрующих элементов.
Компромиссы в качестве кромок
Пневматическая резка — это не бесплатная замена; это осознанный компромисс между стоимостью газа и качеством кромки. В отчетах по отраслевым примерам качество кромок, обработанных пневматическим способом, во многих случаях приближается к качеству кромок, обработанных кислородом или азотом, но оставшаяся разница предсказуема:
⦿ Низкоуглеродистая сталь: на срезе образуется легкий оксидный слой, обычно подходящий для покраски и порошковой окраски после стандартной предварительной обработки.
⦿ Нержавеющая сталь: имеет слегка желтоватый или серый оттенок и менее блестящую поверхность, чем при использовании азота; может потребоваться очистка перед сваркой или полировкой.
⦿ Алюминий: часто не уступает или превосходит азот в тонколистовом исполнении, образуя мало шлака при правильном регулировании давления.
⦿ Более толстые слои: риск образования шлака возрастает с увеличением толщины, и именно здесь обычно снова используется азот или кислород.
Пробивка заслуживает отдельного упоминания. Во многих пневматических системах пробивка производится при более низком давлении, а затем давление повышается для резки, поскольку сильный напор во время пробивки может разбрызгивать расплавленный металл обратно к соплу. Пусть контроллер управляет переключением давления, а не устанавливает одно фиксированное значение на протяжении всего контура.
Практическое правило — сортировать заказы по тому, что видит клиент. Скрытые кронштейны, окрашенные панели и т. д. стальные детали Детали, предназначенные для нанесения покрытия, идеально подходят для обработки воздухом. Архитектурная нержавеющая сталь и детали пищевого назначения обычно обрабатываются азотом, и поддержание подачи обоих газов по трубопроводу обеспечивает бесперебойную подачу азота. лазерный резак позволяет программе резки выбирать параметры для каждой задачи отдельно.
Переход обычно означает перенастройку, а не просто замену газовой магистрали. Ожидайте, что вам придётся регулировать размер сопла, положение фокусировки и давление для каждого материала и толщины, а затем сохранять параметры воздуха в отдельной библиотеке параметров резки. Большинство цехов проводят тестовые испытания в течение недели на отходах, прежде чем переходить к выполнению реальных заказов, и эта неделя, как правило, позволяет лучше оценить качество кромки, чем любая спецификация.
Стоимость часа по сравнению с азотом
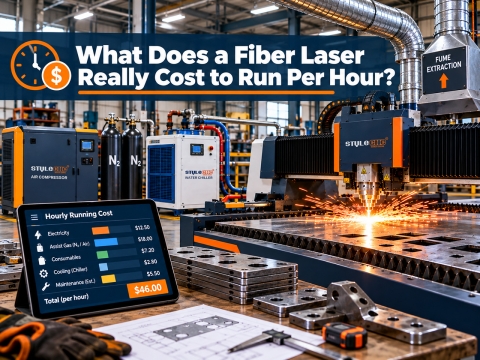
Стоимость газа зависит от времени работы луча, размера сопла и давления, а стоимость азота резко возрастает с каждым дополнительным баром. Воздух меняет структуру счета: вместо оплаты за кубометр доставленного газа цех платит один раз за компрессор, а затем в основном за электроэнергию для его работы. При двухсменном режиме работы эта разница быстро накапливается.
| фактор | Сжатый воздух | Азот | Измерения |
|---|---|---|---|
| Стоимость газа за минуту резки | Примерно от 0.01 до 0.03 доллара, в основном за электроэнергию. | Примерно от 0.20 до 0.40 доллара, выше при высоком давлении. | Расход газа, деленный на количество минут работы луча. |
| Стоимость за куб.м. | Базовая линия | По меньшей мере в 3 раза больше, чем в воздухе, а в некоторых регионах — более чем в 10 раз. | Цена за кубометр с учетом аренды и доставки. |
| Логистика поставок | Генерируется на месте, по запросу. | Бутылки, сосуды Дьюара или резервуары для хранения с потерями при испарении. | Время простоя в ожидании доставки газа |
| Первоначальные инвестиции | Компрессор высокого давления, осушитель, фильтры, ресивер | Аренда топливного бака или генератора, а также оплата за газ. | Пакет "Окупаемость за месяцы в эфире" |
| Результат обработки кромок нержавеющей стали | Небольшой оксидный оттенок по краям. | Блестящая, без окиси кромка | Необходимо ли выполнить очистку детали после резки? |
Примеры из практики наглядно демонстрируют эти цифры:
⦿ Один австралийский производитель, тративший более 9,000 долларов США в месяц на баллонный азот, установил компрессорную установку мощностью 22 кВт и давлением 16 бар и сообщил об экономии около 96 000 долларов США в год, даже с учетом эксплуатационных расходов и затрат на обслуживание.
⦿ Производитель подносов сообщил об экономии примерно в 42 000 долларов США в год, при этом система сжатого воздуха окупилась в течение года.
⦿ Американский контрактный производитель снизил себестоимость работы волоконного лазера ниже 4 долларов США в час, что примерно на 90 процентов дешевле, чем при использовании азота, и при этом сократил объем работ по обработке нержавеющей стали с использованием сжатого воздуха.
Для расчета окупаемости вам понадобятся 3 числа: текущие ежемесячные расходы на азот, количество часов работы луча в месяц и стоимость установки компрессора и системы обработки правильного размера. Вычтите стоимость электроэнергии и обслуживания компрессора из счета за азот, и оставшаяся сумма покажет, за сколько месяцев система окупится. Это касается цехов, занимающихся в основном резкой низкоуглеродистой стали с покрытием. алюминиевые детали Как правило, они приносят самую быструю прибыль, поскольку компромисс с оксидами ничего им не стоит.

Контрольный список перед переключением
✔ Получите счета за поставку азота за двенадцать месяцев, включая арендную плату за резервуар и стоимость доставки.
✔ Разделите детали на видимую нержавеющую сталь, сталь с покрытием, оцинкованную сталь и алюминий и оцените, какую долю может занять воздух.
✔ Укажите параметры компрессора с учетом давления в патрубке и потерь в трубопроводе, а также расхода, соответствующего наибольшему диаметру вашего патрубка.
✔ Включите в бюджет осушитель, коалесцентный и угольный фильтры, а также ресивер в качестве части комплектации, а не в качестве дополнительных опций.
✔ Обеспечьте подачу азота для видимых участков нержавеющей стали и толстых деталей, а программа резки должна выбирать газ для каждой задачи отдельно.
Настройте свой волоконный лазер для воздушной резки.
Сравните уровни мощности и размеры кроватей во всем диапазоне моделей. станки для лазерной резки волокнаи запросите бесплатную смету, включающую подобранный компрессор высокого давления и комплект для обработки воздуха, соответствующие вашим материалам.