Понимание двухэтапного рабочего процесса — это самый быстрый способ понять саму машину, потому что каждая её характеристика... загибочный станок Эта технология предназначена для превращения точной плоской заготовки в точную трехмерную деталь. В этом руководстве подробно рассматривается весь процесс: что включает в себя семейство станков, как заготовки перемещаются от резки к формовке, чем отличаются 3 метода гибки, математические расчеты, предсказывающие места сгибания металла, и как ведут себя распространенные материалы под пуансоном.
Что считается станком для гибки листового металла?
Этот термин охватывает скорее семейство станков, чем отдельный станок. Листогибочный пресс — это основная рабочая лошадка, приводящая пуансон в V-образную матрицу вдоль длинной станины. Гибочные станки и станки для сгибания листового металла зажимают заготовку и поворачивают балку, чтобы загнуть край вверх, что удерживает лист ровно на столе и подходит для больших панелей, обрабатываемых одним оператором.
В конструкции листогибочного станка для коробок и поддонов к зажимной балке добавлены сегментированные пальцы, благодаря чему сформированные боковые стенки не задевают оснастку, что и позволяет формировать все 4 стенки коробки или поддона. Станки для гибки листового металла Они используют совершенно другой подход, изгибая толстую пластину между валками, а не сгибая ее по прямой линии.
Выбор станка зависит от типа детали. Для длинных профилей с гибкой лучше использовать листогибочный пресс, для панелей больших размеров — гибочный станок, для корпусов — сегментированную оснастку, а для цилиндров — роликовый станок. Большинство цехов в конечном итоге сначала приобретают листогибочный пресс, поскольку он позволяет обрабатывать наибольшее количество гнутых деталей за одно вложение.
Выбор между листогибочным прессом и фальцевальной машиной заслуживает еще одного уточнения, поскольку эти два устройства обрабатывают лист по-разному. Нажми на тормоз Это требует от оператора поддерживать заготовку, пока фланец поднимается, что превращает работу в задачу для двух человек, особенно при работе с большими тонкими панелями, которые прогибаются под собственным весом. Фальцевальный станок удерживает панель ровно на столе и перемещает только гибочный брус, поэтому один оператор может формировать панели, с которыми бригада листогибочных прессов с трудом справилась бы. В цехах, занимающихся архитектурной облицовкой или воздуховодами систем отопления, вентиляции и кондиционирования, использование фальцевального станка часто оправдано исключительно с точки зрения трудозатрат.
Рабочий процесс «Вырезать, а затем согнуть»
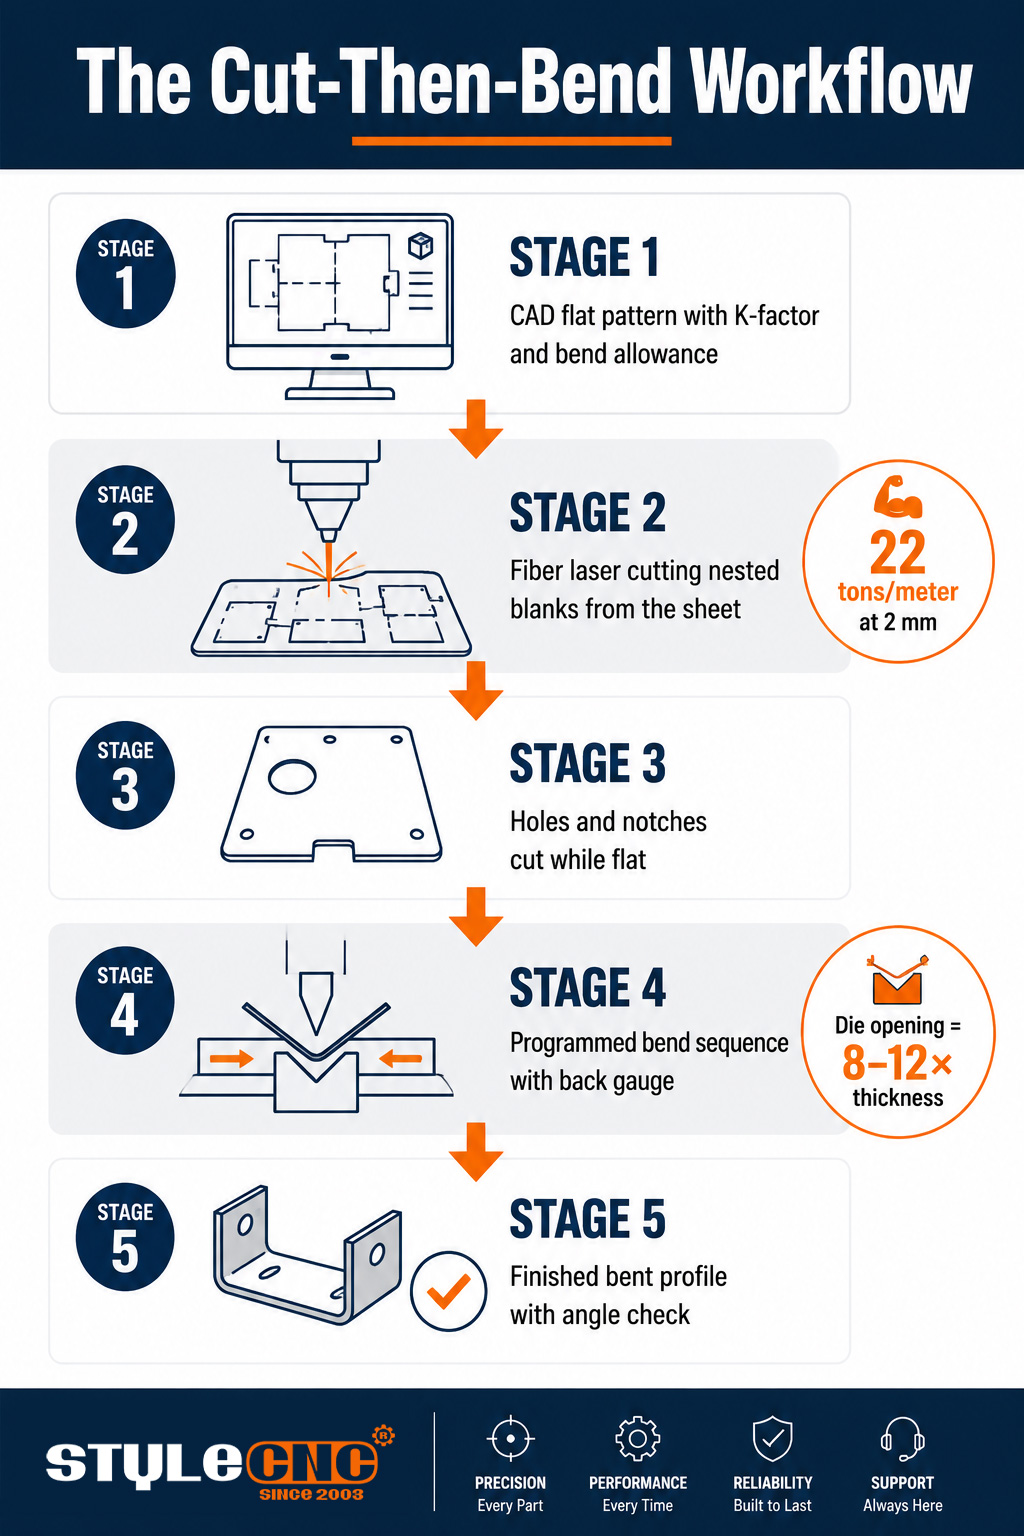
Процесс гибки заготовки начинается еще до гибочного станка. Плоская заготовка разрезается на рассчитанную длину, отверстия и выемки вырезаются, пока лист еще плоский, и только после этого деталь поступает на листогибочный станок. Вырезание элементов на плоской заготовке значительно дешевле и точнее, чем их добавление после формовки.
Точность заготовки определяет верхний предел точности гибки. Станок для лазерной резки волоконным лазером подает материал на линию гибки. Поставляет заготовки с качеством кромок и размерной стабильностью, которым может доверять контроллер гибочного оборудования, поэтому многие проблемы с гибкой на самом деле являются замаскированными проблемами резки. В цехах, работающих с более толстыми листами, часто возникают проблемы с гибкой. Станки для лазерной резки металла для подготовки заготовок или Плазменный резак с ЧПУ вверх по течению, жертвуя некоторой точностью обработки кромки ради скорости на сложных участках.
Операторы формулируют процесс передачи заготовки в практическом ключе: будет ли сторона заготовки с заусенцами обращена к матрице и отметит деталь, или же программа резки учла направление волокон, чтобы при изгибе не образовались трещины? Эти детали передаются вместе с заготовкой, и цеха, которые обрабатывают их на этапе резки, гнут с гораздо меньшим количеством отходов.
Пакетная обработка экономично связывает два этапа. Программное обеспечение для раскроя размещает десятки готовых плоских разверток на каждом листе перед резкой, поэтому гибочный цех получает заготовки по заказу с минимальными потерями материала. Когда программы резки и гибки создаются на основе одной и той же CAD-модели, готовые длины, положения отверстий и линии сгиба совпадают по конструкции, и первое изделие обычно проходит проверку с первой попытки.
Сам этап гибки выполняется в соответствии с запрограммированной последовательностью. Контроллер упорядочивает гибки таким образом, чтобы ранее выполненные фланцы никогда не соприкасались с инструментом, задний упор позиционирует заготовку для каждого хода, а оператор переворачивает или поворачивает деталь между гибками в соответствии с указаниями моделирования. Изготовление корпуса с четырьмя гибками может занять менее минуты при хорошо спланированной последовательности и в 3 раза больше при плохо спланированной.
Изгибание воздуха против обработки дна против чеканки
Все 3 метода используют одинаковую геометрию пуансона и матрицы; различаются лишь глубина проникновения пуансона и прикладываемая сила. Выбор метода определяет требуемый тоннаж, стоимость оснастки и величину упругого отскока, который должен компенсировать контроллер:
| фактор | Изгиб воздуха | Дно | Чеканка | Измерения |
|---|---|---|---|---|
| ударное путешествие | Не доходит до дна матрицы. | Полностью прижимает лист к матрице. | Штампы вдавливают наконечник в материал. | Глубина пуансона относительно V-образного отверстия матрицы |
| требуемый тоннаж | Наименьший из 3 методов | Примерно 3-5 раз больше изгиба воздуха | Изгибание воздуха до 10 раз | Тонна на метр в зависимости от толщины и ширины матрицы. |
| Отпрянуть | Самый большой; контроллер чрезмерно изгибается для компенсации | Уменьшенный; контакт кристалла задает угол. | Практически полностью устранено под действием штамповочного усилия. | Степень упругого восстановления после пробивного подъема |
| Гибкость инструмента | Один набор инструментов позволяет получить множество вариантов. | Один кубик на каждый целевой угол | Специализированная оснастка для каждой детали | Количество смен инструмента в вашем ассортименте деталей |
| Наилучшее использование | Изготовление металлоконструкций общего назначения, смешанные партии. | Детали, изготавливаемые с жесткими допусками, повторяющиеся в процессе производства. | Критические углы на тонком листе | Доля частей, требующих угла наклона менее половины градуса. |
Пружинное восстановление — это свойство, лежащее в основе всего сравнения. Каждый металл упруго восстанавливается после подъема пуансона, слегка раскрывая изгиб. Гибка в воздухе учитывает это восстановление и компенсирует его чрезмерным изгибом, поэтому она доминирует в современных цехах: один набор инструментов, умеренный тоннаж и контроллер, который выполняет расчеты компенсации для каждого материала.
Припуск на изгиб, коэффициент K и пример расчета.
Металл растягивается с внешней стороны изгиба и сжимается с внутренней, и где-то между этими двумя поверхностями находится нейтральная ось, сохраняющая свою первоначальную длину. Коэффициент K определяет эту ось как долю толщины, обычно около 0.3–0.5, и припуск на изгиб используется для расчета того, сколько плоского материала расходуется на каждый изгиб.
Практические результаты этих вычислений:
• Припуск на изгиб определяет длину развернутой плоской части, поэтому программа резки зависит от него еще до того, как листогибочный станок коснется детали.
• Распространенное правило устанавливает минимальный внутренний радиус изгиба примерно на уровне одной толщины материала для низкоуглеродистой стали во избежание растрескивания.
• Ширина отверстия матрицы обычно в 8-12 раз превышает толщину материала, а расширение матрицы снижает требуемый тоннаж.
Пример с расчетом тоннажа наглядно демонстрирует эту зависимость. Для гибки низкоуглеродистой стали толщиной 2 мм на V-образной матрице диаметром 16 мм требуется примерно 22 тонны на метр длины гибки, поэтому для фланца длиной 1.2 метра потребуется около 27 тонн. При переходе к стали толщиной 3 мм на матрице диаметром 24 мм потребность возрастает почти до 33 тонн на метр. Важно запомнить закономерность: тоннаж увеличивается пропорционально квадрату толщины, поэтому станок, рассчитанный на обработку стали толщиной 2 мм, не может без труда справиться с листовой сталью толщиной 6 мм.
Напечатанные на раме станка таблицы тоннажа точно закодированы для каждого стандартного отверстия штампа, и опытные операторы проверяют их по привычке, а не по памяти. Таблица также показывает путь решения проблемы, когда задание превышает возможности станка: расширение штампа существенно снижает требуемый тоннаж за счет большего внутреннего радиуса и большей минимальной ширины фланца. Допустимость такого компромисса зависит от чертежа, поэтому обсуждение тоннажа всегда заканчивается на чертеже детали.
Как ведут себя распространенные материалы
мягкая сталь
В качестве базового параметра для таблиц тоннажа используется низкоуглеродистая сталь: предсказуемое упругое восстановление в один-два градуса, устойчивость к малым радиусам и стабильность от листа к листу. Большинство Применение в металлоконструкциях Изгибать без проблем можно, если заготовка чистая и направление волокон сохранено.
Нержавеющая сталь
Нержавеющая сталь требует примерно на 50 процентов больше тоннажа, чем низкоуглеродистая сталь при той же толщине, и обладает большей упругостью, часто на 2-3 градуса. Кроме того, она упрочняется при формовке, поэтому попытка изгиба дважды в одном и том же месте чревата растрескиванием. Правильно запрограммируйте перегиб с первого раза. При обработке критически важных для качества поверхности нержавеющих сталей защитная пленка и полированные штампы оправдывают свою стоимость, поскольку следы от штампов, которые можно было бы удалить шлифованием с низкоуглеродистой стали, становятся постоянными царапинами на шлифованной поверхности.
алюминий
Алюминий формуется с меньшим усилием, но плохо поддается обработке при малых радиусах, особенно в более твердых состояниях, где радиус менее чем в 1.5 раза превышает толщину, что приводит к растрескиванию вдоль линии изгиба. Несмотря на меньшее усилие, упругое восстановление получается более значительным, чем у низкоуглеродистой стали. Сплавы, распространенные в... Применение алюминиевых конструкций Каждый из них имеет свой минимальный радиус, и мягкие породы гнутся гораздо легче, чем породы, обладающие прочной структурой.
Распространенные дефекты изгиба и их причины
⦿ Растрескивание вдоль линии изгиба: слишком малый радиус для данного материала или изгиб, расположенный параллельно направлению волокон.
⦿ Неравномерные углы в партии: разница в толщине материала между листами, а не ошибка оборудования.
⦿ Недостаточно сформированный центр на длинных изгибах: прогиб поршня без компенсации выпуклости.
⦿ Следы штамповки на видимых поверхностях: износ инструмента или отсутствие защитной пленки на деталях, критически важных для качества обработки поверхности.
⦿Фланцы не соответствуют размерам: припуск на изгиб рассчитан с использованием неверного коэффициента K, поэтому заготовка была вырезана неправильной длины в развернутом состоянии.
Контрольный список действий перед первым поворотом
☑ Убедитесь, что длина развернутой плоской поверхности была рассчитана с учетом коэффициента K, который фактически присущ вашему материалу.
☑ Вырезайте все отверстия и выемки, пока лист лежит ровно, при этом критически важные отверстия должны быть как минимум в 2.5 раза толще линий сгиба.
☑ Изгибы выполняются поперек направления волокон древесины там, где это позволяет деталь.
☑ Убедитесь, что размер отверстия матрицы в 8-12 раз превышает толщину заготовки, а тоннаж находится в пределах допустимого диапазона для данного станка.
☑ Перед отправкой партии изготовьте первый образец и измерьте угол и длину фланца.
Начните рабочий процесс за раскройным столом.
Точная гибка начинается с точных заготовок. Узнайте больше. Станки для лазерной резки волоконным лазером, предназначенные для подачи материала в линии гибки. и получите бесплатную смету, подобранную с учетом ваших материалов, толщины и ежедневного объема производства деталей.