Выбор между двумя семействами приводов — это то, на чём большинство покупателей застревают, поскольку обе стороны приводят убедительные цифры. Это руководство шаг за шагом описывает весь процесс принятия решения: как Гибочный станок с ЧПУ В книге рассматриваются различные способы обработки металла, как типы приводов влияют на работу в цехе, как рассчитать тоннаж и оси в соответствии с реальным портфелем заказов, а также где скрываются затраты на эксплуатацию. В итоге, выбор подходящего класса станка для вашей работы должен стать очевидным, а не предметом споров.
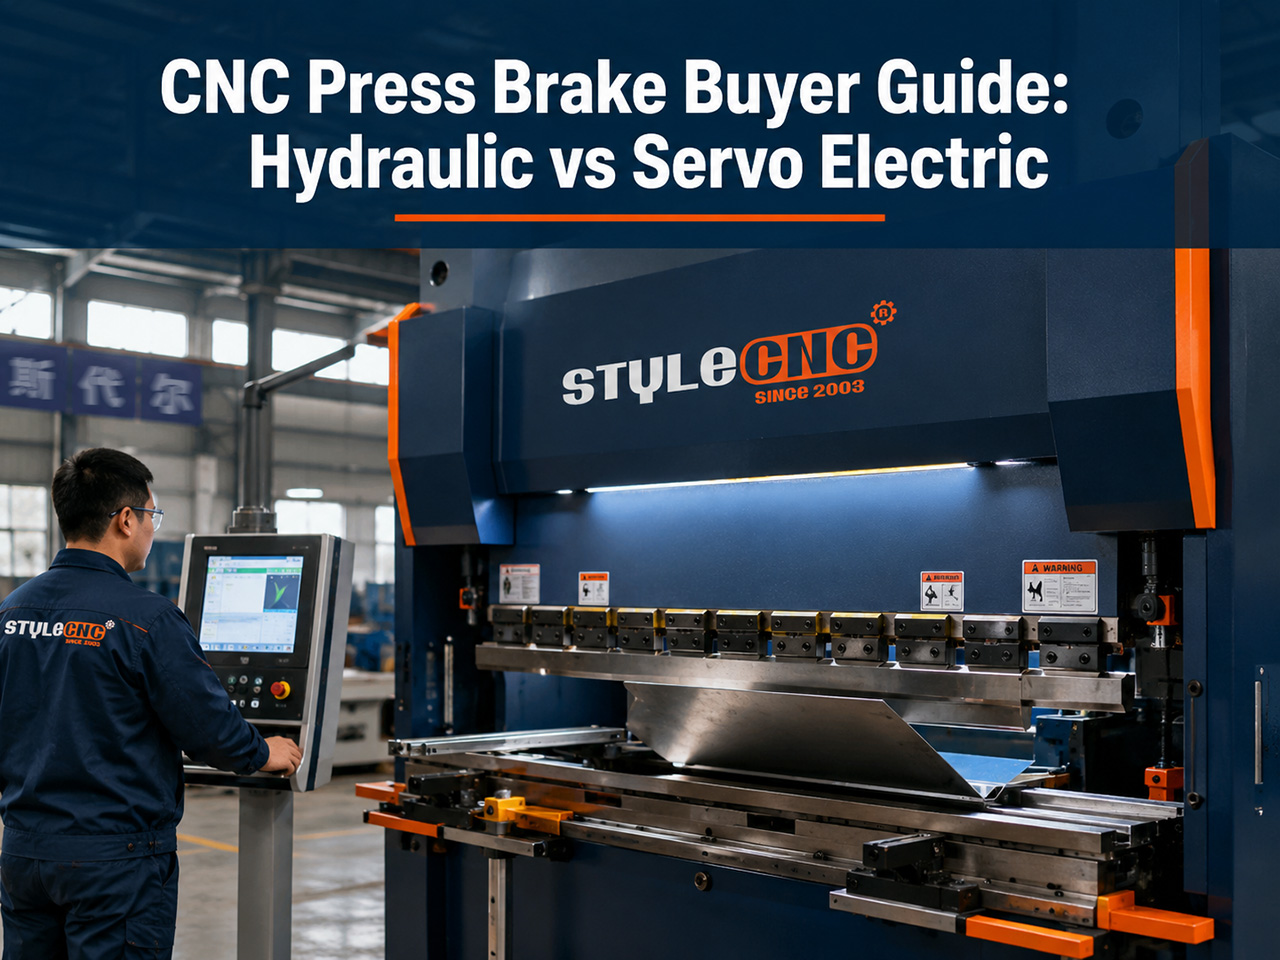
Как работает листогибочный пресс с ЧПУ
Каждый листогибочный пресс обрабатывает металл примерно одинаково. Пульс вдавливает верхний пуансон в нижнюю матрицу, и лист сгибается вокруг наконечника пуансона под заданным углом. Контроллер координирует глубину вдавливания пуансона, положение заднего упора и последовательность гибки, чтобы каждый фланец располагался там, где указано на чертеже.
Глубина погружения пуансона в матрицу определяет метод формовки. При гибке на воздухе пуансон не доходит до дна матрицы, что позволяет использовать наименьшее усилие и дает возможность одному набору инструментов формовать множество углов, но при этом увеличивается упругое отскок для компенсации. При гибке до самого дна лист полностью вдавливается в матрицу для более точного контроля угла. При чеканке используется еще более жесткий метод: наконечник пуансона вдавливается в материал под усилием, в несколько раз превышающим усилие, что позволяет практически полностью зафиксировать угол. В большинстве современных цехов гибка на воздухе по умолчанию осуществляется с использованием метода гибки до самого дна, а этот метод применяется только для деталей, где этого требуют допуски.
Задний упор — это деталь, которую покупатели часто недооценивают. Он позиционирует лист перед каждым ходом, поэтому количество его осей определяет, насколько сложную деталь можно изготовить без ручного перепозиционирования. Базовая ось X перемещает упорные пальцы вперед и назад, ось R поднимает их для деталей с фланцами, а ось Z смещает их вбок для изгибов со смещением.
Операторы, как правило, формулируют вопрос в практическом ключе: может ли этот станок выдерживать полградуса на нержавеющей стали толщиной 2 мм в течение всей смены, или сколько ходов действительно требуется для изготовления корпуса с четырьмя изгибами? Эти два вопроса — стабильность и количество циклов — позволяют быстрее различать классы станков, чем любая техническая спецификация. Изготовитель, вырезающий заготовки на станке Плазменный станок с ЧПУ для предварительной гибки и профилирования. Также потребуется, чтобы скорость изгиба соответствовала скорости резки, что делает частоту хода вопросом производительности, а не комфорта.
Гидравлическая система против сервоэлектрической: ключевое решение
Система привода — это самый важный фактор при принятии решения о покупке. Гидравлические машины перемещают поршень под давлением масла от постоянно работающего насоса. Сервоэлектрические машины соединяют двигатели с шариковыми винтами или ремнями и перемещают поршень посредством прямого позиционного управления.
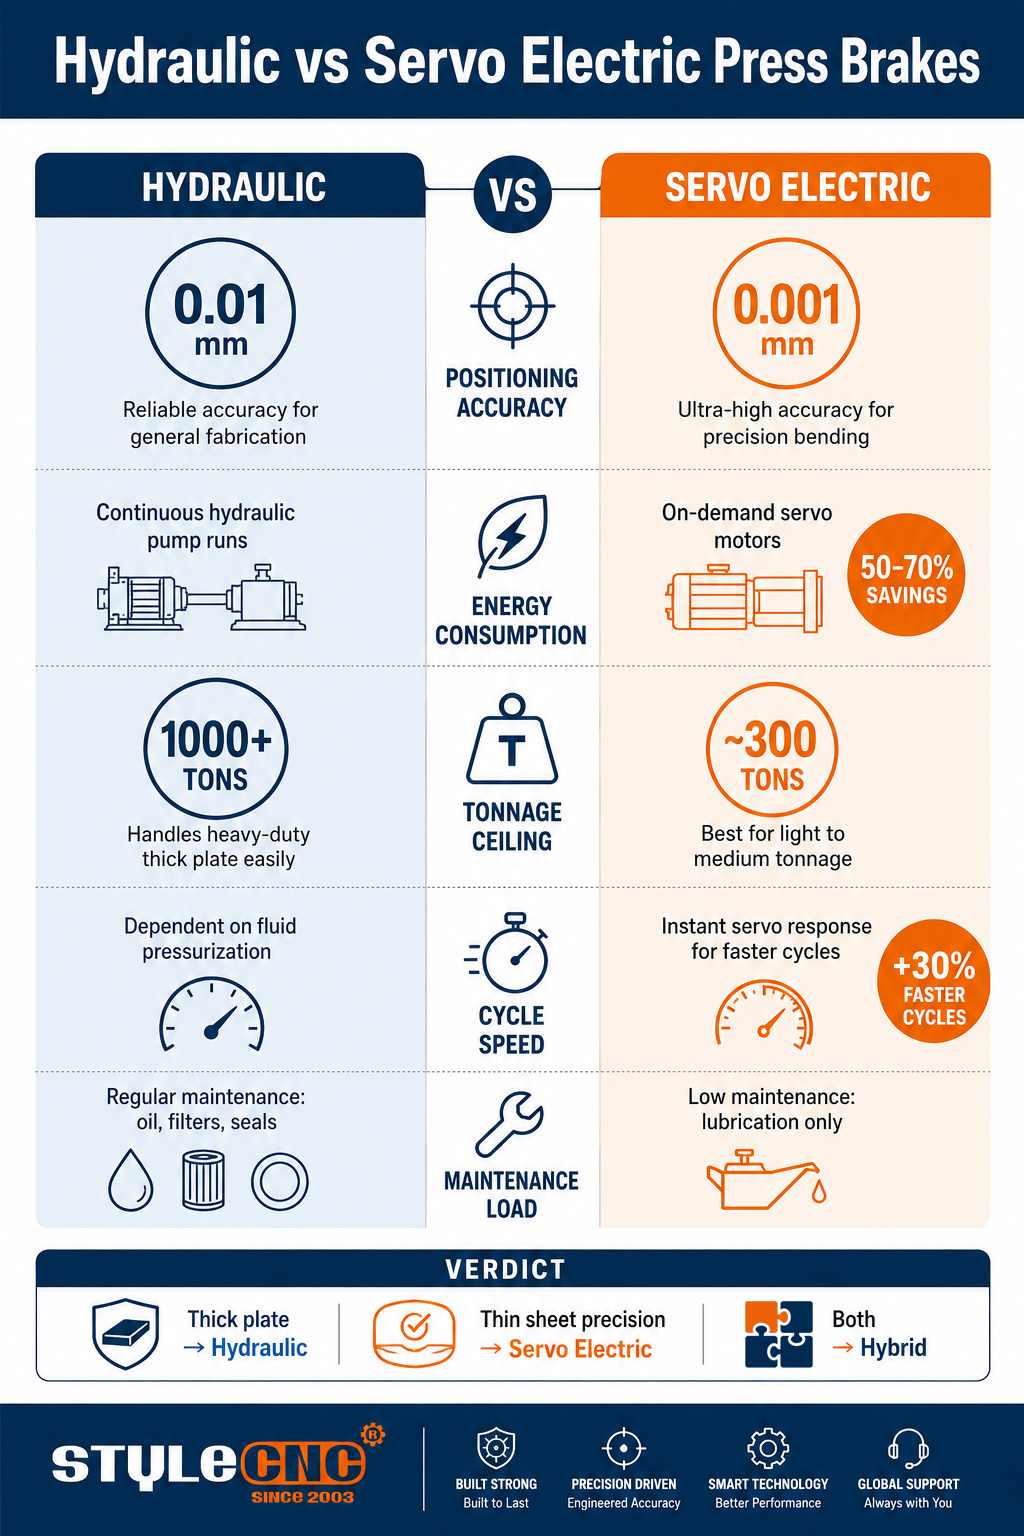
Измеримые различия достаточно велики, чтобы изменить экономику магазина:
• Сервоприводы потребляют на 50–70 процентов меньше энергии, чем гидравлические аналоги, поскольку двигатели потребляют ток только во время движения поршня.
• Точность позиционирования достигает 0.001 мм на электрических машинах с прямым приводом, по сравнению с примерно 0.01 мм для типичных гидравлических цилиндров.
• Время цикла сокращается до 30 процентов на электроприводах, поскольку сервопривод реагирует мгновенно, без создания избыточного давления жидкости перед ходом поршня.
• Гидравлические машины по-прежнему лидируют в тяжелом сегменте, их грузоподъемность превышает 1000 тонн, в то время как современные электрические модели достигают максимума в 300 тонн.
Полевые исследования добавляют важное предостережение: значительная часть заявленной экономии электроэнергии достигается в режиме простоя, когда гидравлический насос продолжает циркулировать масло, пока оператор работает с деталями. Если ваша машина большую часть смены работает под нагрузкой, изгибая толстые листы, разница сокращается. Измеряйте потребление энергии на одну деталь в соответствии с вашим рабочим циклом, а не используйте процентное соотношение, указанное в брошюре.
| фактор | Гидравлический листогибочный пресс с ЧПУ | Сервоприводный электрический листогибочный пресс | Измерения |
|---|---|---|---|
| точность позиционирования | Повторяемость хода поршня составляет примерно от 0.01 до 0.02 мм. | Точность измерения составляет от 0.001 до 0.003 мм при использовании шариковинтовых передач. | Повторяемость показаний ползуна в мм; проверьте на тестовом изгибе, а не по брошюре. |
| Потребление энергии | Насос работает непрерывно, потребляя энергию даже в режиме холостого хода. | Двигатели потребляют энергию только во время хода поршня; потребление энергии на 50–70 процентов ниже. | кВт·ч на представительную часть за полную смену, включая время простоя. |
| Потолок тоннажа | Весовые коэффициенты, превышающие 1000 тонн, для толстолистового металла. | Практичный потолок грузоподъемности в современных конструкциях составляет около 300 тонн. | Требуемый тоннаж определяется толщиной, прочностью на растяжение и размером отверстия матрицы. |
| Скорость цикла | Перед каждым ходом жидкость должна находиться под давлением. | Мгновенный отклик сервопривода, циклы ускорения до 30 процентов. | Количество деталей в час при вашем фактическом составе компонентов |
| Техническая нагрузка | Регулярное обслуживание системы охлаждения, включая замену масла, фильтров, уплотнений, клапанов и других компонентов. | Гидравлическая система отсутствует; только проверка смазки и привода. | Ежегодные затраты на техническое обслуживание и расходные материалы на одну машину. |
| Наиболее подходящий | Толстостенные листы, высокая грузоподъемность, смешанные тяжелые металлоконструкции. | Тонкие листы, прецизионные корпуса, высокопроизводительное серийное производство. | Доля заказов с толщиной стенок более и менее 6 мм в вашем портфеле заказов |
Гибридный сервогидравлический привод представляет собой компромиссное решение для цехов, которым необходимы одновременно и грузоподъемность, и эффективность, позволяя, как правило, сократить потребление энергии на 30–50 процентов по сравнению с гидравлическим приводом с фиксированной скоростью, сохраняя при этом высокую тяговую способность, недоступную электрическим приводам.
Тоннаж, длина вала и количество осей
Подбор размера станка в соответствии с обрабатываемым материалом.
Необходимый тоннаж определяется тремя параметрами: толщиной листа, пределом прочности материала на растяжение и шириной раскрытия матрицы. Гибка низкоуглеродистой стали толщиной 3 мм на станине длиной 3 метра — это совсем другое дело, чем формовка листа толщиной 12 мм, хотя оба станка называются листогибочными прессами. Для нержавеющей стали требуется примерно в полтора раза больший тоннаж, чем для низкоуглеродистой стали той же толщины, в то время как алюминий формуется с меньшим усилием, но пружинит сильнее — поведение, знакомое любому, кто работает с листогибочными прессами. работы по изготовлению алюминиевых конструкций на других типах машин.
Закупите тоннаж для обработки самых толстых материалов, которые вы регулярно обрабатываете, а затем добавьте запас примерно в 20 процентов, чтобы машина никогда не работала на пределе своих возможностей. Листогибочный пресс с ЧПУ Работа на пределе возможностей приводит к более быстрому износу и ухудшению устойчивости к перепадам угла наклона.
Пружинное восстановление — это вторая половина процесса калибровки. Любой металл упруго восстанавливает свою форму после подъема пуансона, раскрывая изгиб на один или более градусов в зависимости от сплава и толщины. Контроллеры компенсируют это, перегибая материал на расчетную величину, но расчет верен только тогда, когда станок точно знает материал. В цехах, которые подают на гибочный станок однородный сертифицированный материал, точность углов изгиба значительно выше, чем в цехах, гнутых из смешанных материалов, независимо от стоимости станка. Учитывайте однородность вашего материала при выборе требуемой точности.
Что дает вам количество осей
Обозначения осей описывают, какие движения автоматизирует контроллер. Оси Y1 и Y2 независимо управляют двумя концами ползуна, поддерживая его в горизонтальном положении при нецентральных нагрузках. Ось X позиционирует глубину заднего упора, ось R поднимает упорные пальцы, а ось Z перемещает их вдоль станины. Четырехосевой станок справляется с большинством типовых операций по изготовлению деталей; 6 или 8-осевые станки окупаются только тогда, когда геометрия детали требует постоянного перепозиционирования упора.
В цехах, где одновременно выполняются работы по изготовлению металлоконструкций и листового металла, листогибочный пресс часто используется в паре с другими оборудованием. металлообрабатывающие станки с ЧПУ для изготовления Таким образом, резка, гибка и механическая обработка выполняются внутри компании. Листогибочный пресс наиболее эффективен, когда заготовки поступают с высокой точностью, поэтому разговоры о точности гибки так часто начинаются с раскройного стола.
Контроллеры, инструменты и стоимость владения
Контроллер — это весь интерфейс взаимодействия оператора со станком. Современные ЧПУ-контроллеры графически имитируют последовательность гибки, предотвращают столкновения до их возникновения и принимают программы, написанные в автономном режиме, так что станок продолжает гибку, пока программируется следующая задача. При сравнении станков посадите оператора перед каждым контроллером на час; разница во времени настройки между интерфейсами часто оказывается больше, чем разница в скорости перемещения ползуна.
Оснастка заслуживает отдельной статьи расходов. Прецизионно заточенные пуансоны и матрицы в системе быстрой смены стоят дороже на начальном этапе, но сокращают время переналадки с 30 минут до нескольких минут. За год смешанных коротких серий время переналадки приводит к большим потерям производительности, чем любая отдельная характеристика станка.
Прогиб — это незаметная, но важная характеристика, отличающая станки с длинной станиной. Под нагрузкой ползун слегка деформируется в центре, что приведет к недоформовке середины длинного изгиба, если это не исправить. Механические или гидравлические системы прогиба предварительно изгибают станину, чтобы компенсировать деформацию, а системы прогиба с ЧПУ автоматически корректируют ее для каждой задачи. На станинах длиной 3 метра и более, прежде чем задавать вопросы о точности, уточните, как обрабатывается прогиб, поскольку нескорректированный ползун делает все остальные показатели точности неактуальными по всей длине изгиба.
Расходы на владение выходят за рамки только выставленного счета:
• Гидравлические контуры ежегодно расходуют масло, фильтры, уплотнения и охлаждающую жидкость; электроприводы заменяют этот список периодической смазкой.
• Разница в потреблении электроэнергии в несколько киловатт-часов в совокупности зависит от смены и года.
• Обучение операторов работе с контроллером и основам расчета припусков на изгиб предотвращает образование брака, который незаметно снижает рентабельность.
Обработка материалов с обеих сторон тормозного механизма также имеет значение. В цехах, где изготавливают гибочные изделия, это важно. стальные детали для конструкционных и листовых применений Как правило, реальная производительность гибочного цеха определяется скоростью поступления в него точных заготовок, поэтому многие используют гибочный станок в паре с... Станок для лазерной резки волоконным лазером подает материал на линию гибки. вместо того, чтобы рассматривать эти две покупки по отдельности.
Распространенные ошибки при покупке листогибочного пресса с ЧПУ
• Точность измерения материала при покупке недопустима: пресс с точностью до 0.01 мм не сможет извлечь лист, толщина которого варьируется на 0.1 мм.
• Расчет тоннажа производится исходя из средних показателей по объему работ, а не из самых тяжелых, повторяющихся.
• Игнорирование количества осей заднего упора, а затем оплата за это путем ручного перепозиционирования каждой сложной детали.
• Использование процентного соотношения энергопотребления, указанного в брошюре, вместо измерения кВт·ч на единицу продукции при реалистичном рабочем цикле.
• Исключение из бюджета инструментов и систем быстрой смены до момента доставки оборудования.
Контрольный список для принятия решения перед тем, как принять окончательное решение.
• Перечислите 5 наиболее распространенных деталей с указанием толщины, материала и допуска, а также тоннажа, начиная с самой тяжелой.
• Выберите режим работы привода: сервоэлектрический для тонколистового проката и прецизионных работ, гидравлический для толстолистового проката, гибридный, если необходимы оба режима.
• Убедитесь, что оси заднего упора охватывают наиболее сложную повторяющуюся деталь без ручного изменения положения.
• Проведите пробный изгиб на собственном материале и измерьте повторяемость результатов в течение десяти циклов.
• Затраты на оснастку, обучение и установку включаются в стоимость оборудования, а не добавляются к ней.
Создайте свой полноценный цех по изготовлению металлоконструкций.
Наилучшие результаты при работе листогибочного пресса достигаются рядом с подающими его механизмами. Ознакомьтесь с полным ассортиментом. Прессы с ЧПУ для гибки труб и листогибочные станки и получите бесплатную смету, подобранную с учетом вашего списка материалов и ежедневного объема работы.