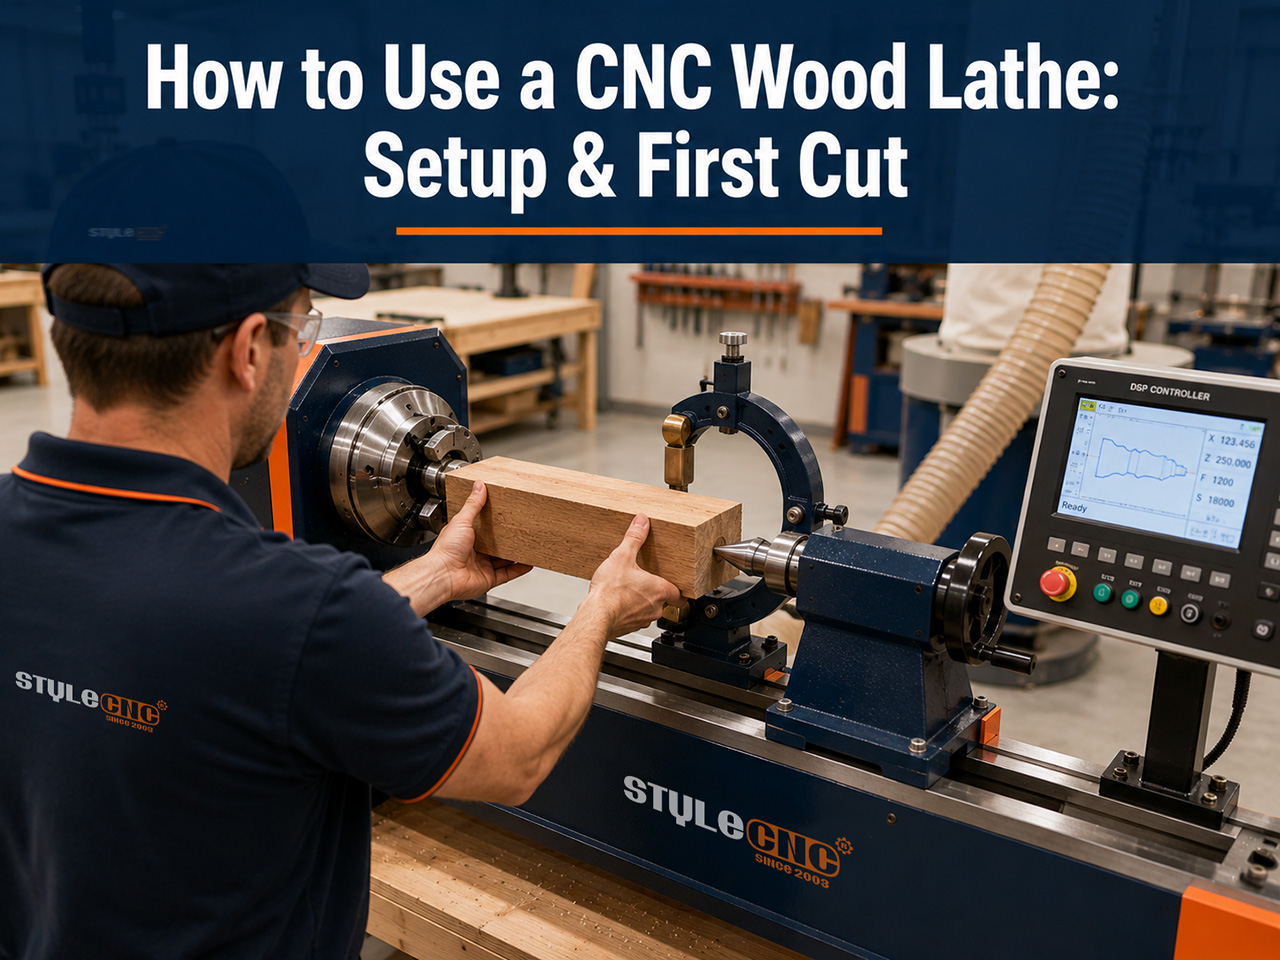
Станок автоматизирует процесс резки, а не оценку его параметров. В этом пошаговом руководстве рассматриваются следующие аспекты оценки параметров: выбор и подготовка заготовки, которой станок может доверять, настройка опор для бесшумной обработки тонких деталей, программирование по нарисованному контуру, считывание первого реза и диагностика нескольких симптомов, которые объясняют почти все неисправности, возникающие при работе токарного станка по дереву.
Перед началом работы на станке: выбор и подготовка заготовки.
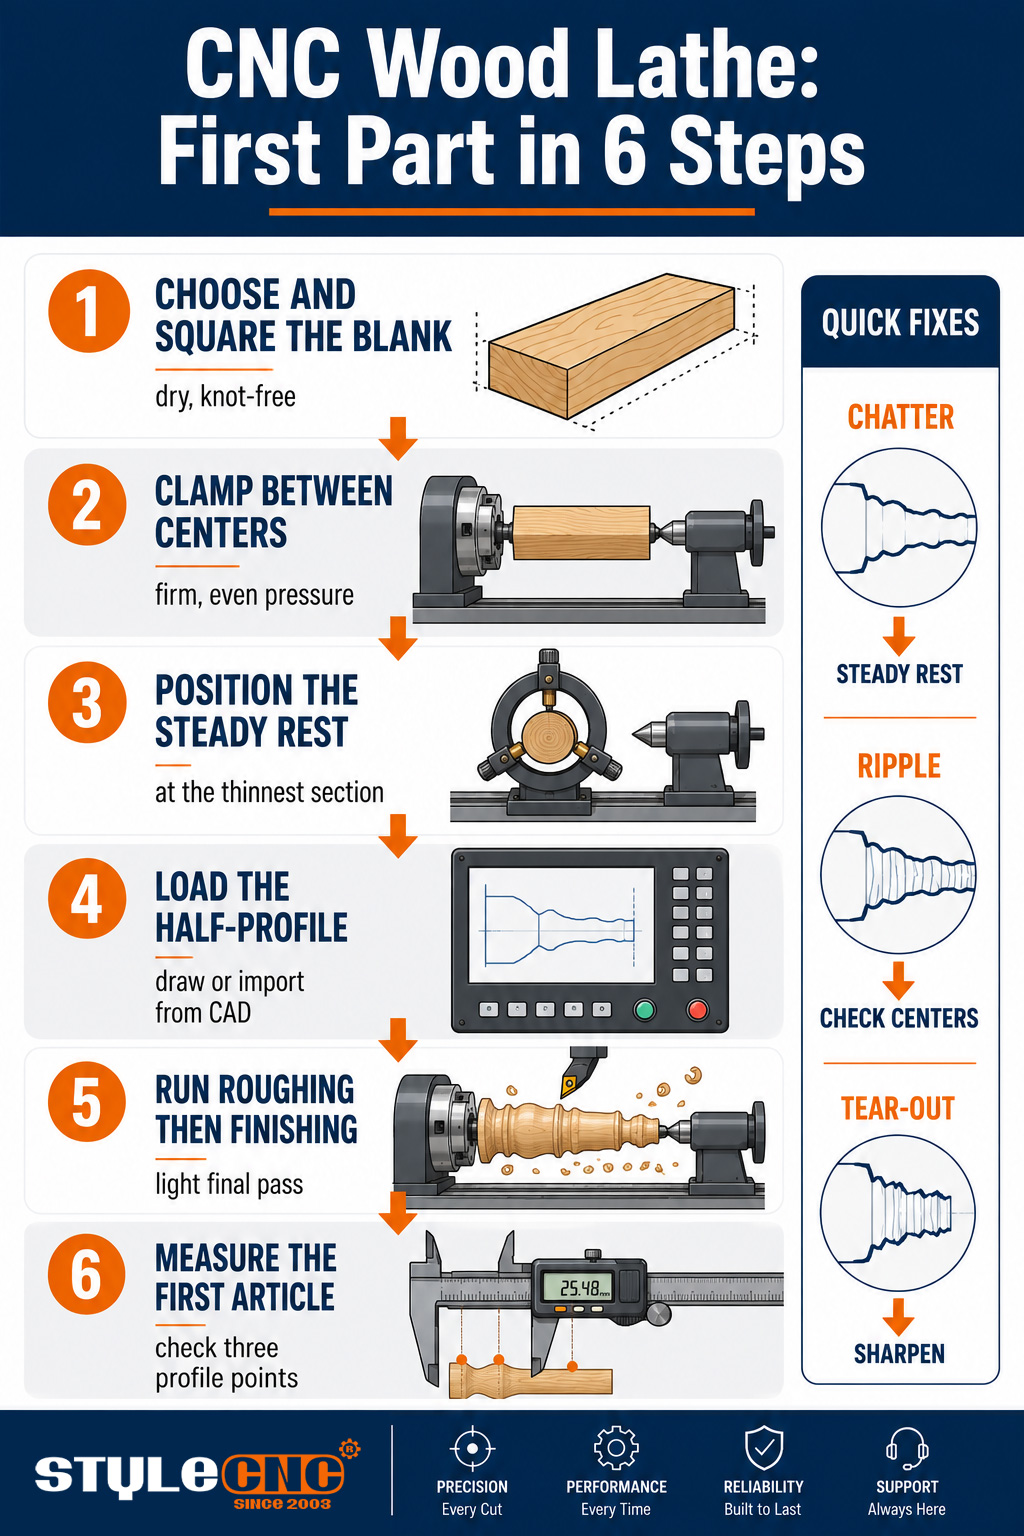
Каждый готовый профиль наследует исходную заготовку, поэтому подготовка — это десять минут, которые имеют наибольшее значение во всем процессе. Выбирайте прямослойную древесину без сучков по всей длине токарной обработки, поскольку сучок в узком участке может быстро выпасть. Сухая, стабильная древесина сохраняет свои размеры после распила; древесина, которая все еще деформируется от влаги, сегодня приобретает круглую форму, а на следующей неделе — овальную.
Обрабатывайте заготовки ровно и равномерно, немного длиннее готовой детали для зажимных штифтов на каждом конце. Размечайте и предварительно сверлите центры, если это выгодно для вашего типа патрона, поскольку заготовка, установленная не по центру, приводит к неравномерному удалению материала при черновой обработке и заставляет станок бороться с вибрацией с первой секунды. Преобладают твердые породы древесины. применение в деревообработкеБук, клен, береза и дуб – все эти породы деревьев вознаграждают за такую дисциплину, обеспечивая чистую стрижку.
Настройка: зажимы, центры и люнет.
Закрепите заготовку между приводным патроном на передней бабке и вращающимся центром на задней бабке, обеспечив плотное и равномерное прилегание. Слишком слабое прилегание приведет к проскальзыванию заготовки под черновой нагрузкой; чрезмерное прилегание приведет к прогибу заготовки, который профильный проход точно воспроизведет в виде кривой, которую вы не рисовали.
Опорный упор — это то, что отличает станок, способный обрабатывать тонкие заготовки, от того, который лишь указан в брошюре. Расположите упорные пальцы на самом тонком запрограммированном участке перед началом цикла, потому что балясина или рукоятка длиной менее нескольких сантиметров будет изгибаться в сторону от лезвия без опоры, и в результате возникнет вибрация, которую не устранит изменение параметров. Операторы задают один и тот же вопрос в десятке вариантов: почему середина шпинделя шероховатая, когда оба конца чистые? Ответ — прогиб, и упор — это решение проблемы.
Перед каждым запуском станка закрывайте защитные кожухи и держитесь подальше от плоскости вращения во время первого оборота новой заготовки, поскольку именно в этот момент может произойти незаметный разрыв или отрыв узла. Эта привычка отнимает 2 секунды; альтернативный способ научит вас этому на скорости вращения шпинделя. Система пылеудаления, запущенная с первого раза, является частью той же дисциплины, предотвращая попадание стружки на направляющие и мелкой пыли в воздух, которым дышит оператор в течение всей смены.
Программирование профиля
Программа начинается с полупрофиля: двухмерного контура одной стороны готовой детали от края до края. Нарисуйте его в программном обеспечении контроллера или импортируйте из САПР, задайте диаметр и длину заготовки, и программа сама сгенерирует черновой и чистовой проходы. Нет необходимости вырезать шаблон или вручную писать G-код на современном станке.
При обработке каждой новой детали следует уделить внимание двум настройкам программы. Установите глубину черновой обработки так, чтобы квадратная заготовка обрабатывалась плавно, небольшими шагами, а не за один сложный проход, и установите скорость подачи при чистовой обработке ниже той, которая кажется необходимой для первого изделия. Полный рабочий процесс от чертежа до детали, с скриншотами программного обеспечения и примерами работы, подробно описан шаг за шагом в [ссылка на документацию]. Как пользоваться токарным станком по дереву: основы., что хорошо сочетается с этой страницей для операторов, работающих в первую неделю.
Первый этап: параметры и считывание результата.
Начните с консервативных мер, и пусть снижение покажет вам, где находится предельный уровень:
• Скорость вращения шпинделяНачинайте с низких тысячных оборотов в минуту для распространенных диаметров ножей, снижайте обороты для больших диаметров и увеличивайте их только до тех пор, пока рез не станет гладким.
• черновая обработкаУмеренное питание, неглубокий прикус; цель – получить округлую тушу, а не гладкую поверхность.
• Отделка: один легкий непрерывный проход с уменьшенной подачей формирует поверхность; два прохода с небольшими колебаниями создают контрольные линии.
• Слушайте и смотритеЧистый срез звучит ровно и разбрасывает ленты; стук молотка и пыль означают, что кромка или подача неправильные.
Запустите первый образец, остановите его и измерьте по чертежу в 3 точках вдоль профиля, прежде чем запускать партию. Станок без проблем повторит ошибку сорок раз с идеальной точностью, поэтому первая деталь имеет всю ценность с точки зрения контроля качества. Готовые образцы ножек, балясин и планок представлены на рисунке. Галерея проектов токарных станков с ЧПУ по дереву Покажите, как должна выглядеть идеально обработанная поверхность первого образца до шлифовки.
Поиск и устранение неисправностей: от симптома до причины и способа решения проблемы.
Практически любой бракованный экземпляр, изготовленный на токарном станке по дереву, имеет один из пяти признаков неисправности:
| Симптом | Вероятная причина | фиксированный | Измерения |
|---|---|---|---|
| Следы от трения на тонких срезах | Неподдерживаемый материал изгибается в сторону от лезвия. | Добавьте или переместите люнет в узкой зоне; уменьшите глубину реза. | Отклонение, видимое в точке покоя во время прохождения дистанции. |
| Волнообразная линия по всему профилю | Изношенная центральная часть, ослабленные концы или лезвие, выступающее за край. | Установите центры на место, затяните направляющие, поверните или замените лезвие. | Повторение пульсаций высоты тона при вращении шпинделя |
| Вырывание рисунка на текстуре древесины | Слишком агрессивная подача материала для древесины, затупление лезвия. | Замедлите подачу при чистовой обработке, сделайте более легкий заключительный проход, заточите. | После прохождения через поверхность становится гладкой на ощупь кончиком пальца. |
| Следы ожогов в профильных впадинах | Задержка вращения лопастей, слишком высокая скорость для диаметра | Увеличьте подачу через впадину, снизьте скорость вращения шпинделя. | Следы ожога появляются в одних и тех же точках профиля на каждой части. |
| Детали различаются в зависимости от партии. | Нестабильность качества заготовок, колебания давления зажима. | Стандартизация подготовки заготовки, проверка усилия зажима патрона и задней бабки. | Диаметр распределен по десяти последовательным частям. |
При появлении симптома просматривайте таблицу сверху вниз и изменяйте переменные по одной, чтобы проблема решилась сама собой. Более глубокие диагностические деревья, включая электрические и контроллерные неисправности, выходящие за рамки проблем с резкой, находятся в... Руководство по устранению неполадок токарного станка по деревуЭто страница, которую следует добавить в закладки рядом с устройством.
Поддерживающий ритм, который обеспечивает его бесперебойную работу.
• Каждую сменуПеред первым циклом очистите направляющие и винты от стружки и проверьте кромки лезвий.
• Еженедельные: Смажьте направляющие и шариковые винты в соответствии с инструкцией и проверьте соосность задней бабки.
• ЕжемесячноПроверьте натяжение ремня, проверьте регулировку направляющих и убедитесь, что центры вращаются ровно.
• Как носили: Поворачивайте или затачивайте профильные лезвия при первых признаках образования сколов, а не после того, как они испортят материал.
Контрольный список перед полетом перед каждой партией
✓ Заготовка ровная, сухая, проверена на наличие сучков и нарезана на одинаковую длину.
✓ Патрон и задняя бабка надежно и ровно установлены, люнет расположен в самой тонкой части.
✓ Профиль загружен, размеры заготовки установлены, глубина черновой обработки и подача чистовой обработки проверены.
✓ Лезвия проверены, защитные кожухи закрыты, очистка запущена.
✓ Первый образец был измерен в 3 точках профиля перед началом серийного производства.
Часто задаваемые вопросы
С какой скорости вращения шпинделя мне следует начать?
Начинайте с низкой скорости вращения для нужного диаметра, в пределах нескольких тысячных оборотов в минуту для типичных заготовок для ножек, и еще медленнее для больших диаметров, затем повышайте ее, сохраняя при этом плавность и бесшумность резки. Правильная скорость проявится сама собой; неправильная же сначала вызовет дребезжание или пригорание.
Почему моя деталь дребезжит только в тонкой средней части?
Тонкий материал изгибается в сторону от лезвия именно в том месте, где он наиболее тонкий, и отскок оставляет след в виде вибрации. Установите люнет в этом месте и облегчите чистовую обработку; никакая смена скорости или подачи не заменит опору.
Нужно ли округлять заготовки перед загрузкой, или станок может работать с квадратными заготовками?
Производственные станки принимают заготовки квадратной формы напрямую; черновая обработка за считанные секунды делает их круглыми. Важно, чтобы квадратная заготовка была прямой и центрированной, поскольку смещенная заготовка ударяет по лезвию при каждом обороте, пока не выровняется.
Как предотвратить сколы на древесине с красивой текстурой или волнистой поверхностью?
Сначала заточите, затем замедлите подачу и выполните более легкую заключительную обработку. Рисунок древесины постоянно меняет направление, и только острая кромка при плавной подаче чисто его срезает; для некоторых материалов с ярко выраженным рисунком древесины достаточно запрограммировать припуск на шлифовку.
Как часто необходимо затачивать или заменять профильные лезвия?
По состоянию, а не по календарю: первый скол или неровность на заготовке, которая ранее чисто резалась, является сигналом. В цехах, работающих с плотной древесиной, кромки затачиваются ежедневно, по еженедельному графику, и имеется запасной комплект заточенных лезвий для замены без остановки производства.
На готовых профилях видна тонкая спиральная рябь. Что является её причиной?
Регулярный спиральный рисунок, повторяющий вращение, указывает на механические неисправности: изношенные или ослабленные центры, люфт направляющих или лезвие, выходящее за пределы своей кромки. Перед началом работы установите центры на место, затяните направляющие и замените лезвие.
Можно ли обрабатывать сырую или частично высушенную древесину?
Станок вырежет деталь, но она не сохранит вырезанную форму. Необработанная заготовка деформируется при высыхании, поэтому для серийного токарного производства требуются сухие, стабильные заготовки; токарная обработка необработанной заготовки предназначена для изготовления чаш ручной работы с преднамеренным учетом времени сушки, а не для серийной обработки на шпинделе.
Какие виды планового технического обслуживания действительно наиболее важны?
Сколы на направляющих и винтах при каждой смене, своевременная смазка и исправное состояние лезвия. Эти три привычки предотвращают цепную реакцию износа, которая приводит к пульсации, вибрации и потере точности; все остальное, описанное в руководстве, важно, но эти три приносят свои плоды ежедневно.
Выполните эти шаги на соответствующем компьютере.
Все описанные выше методы предполагают наличие у станка надежной опоры, настоящих центров и контроллера, поддерживающего профили. Сравните конфигурации в различных диапазонах. Токарные станки с ЧПУ для обработки дерева, токарные и резные работы. и получите бесплатную смету, включающую обучение.