Может ли волоконный лазер резать латунь и медь?
Да. Современный. волоконные лазеры Латунь и медь регулярно подвергаются резке, поскольку их длина волны 1064 нм проникает в эти металлы гораздо лучше, чем... CO2 Лазерный луч имеет длину волны 10.6 микрон, а источники тока поставляются с защитой от обратного отражения. Рассчитывайте примерно на 1 кВт мощности на 1 мм меди, кислород под высоким давлением для меди, азот для латуни, и 2 кВт и более для надежной работы в производственных условиях.
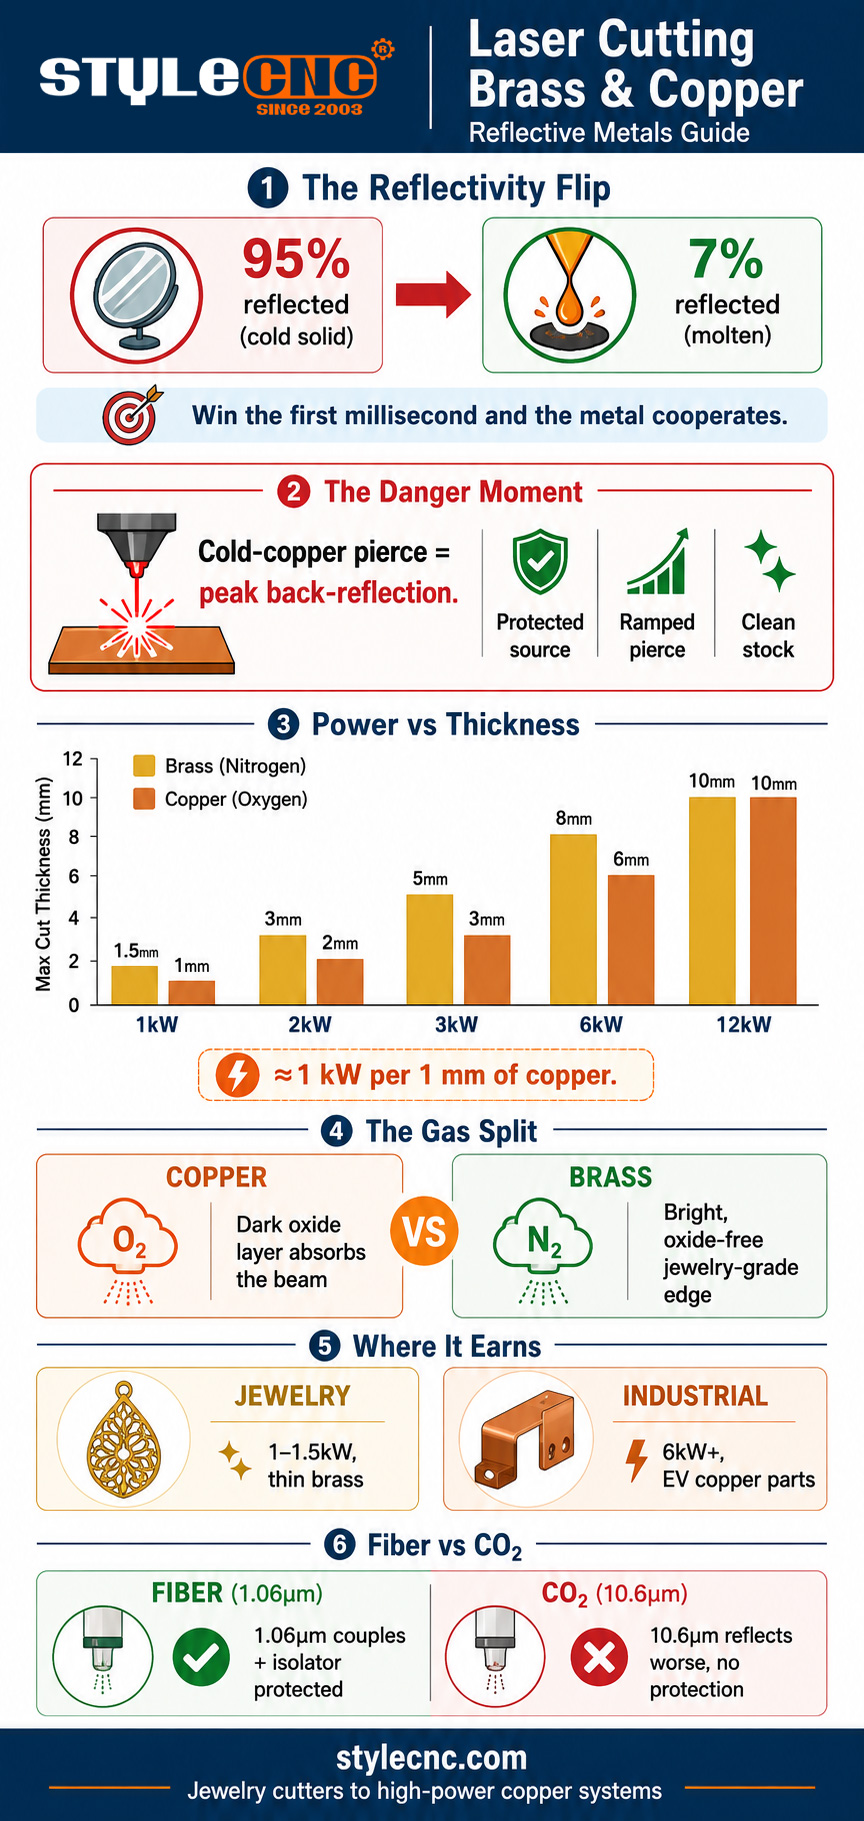
Физический принцип, делающий это возможным, заключается в температурном эффекте. Отражательная способность меди составляет около 95 процентов в холодном и твердом состоянии, но она резко падает до примерно 7 процентов, как только металл плавится. Волоконный лазер выигрывает за счет принудительного преодоления этого перехода: максимальная плотность мощности в небольшой точке плавит поверхность за миллисекунды, и с этого момента металл почти полностью поглощает луч, и резка продолжается в обычном режиме. Вся сложность обработки отражающих металлов сводится к моменту до образования расплавленной ванны.
Оглядываясь назад: где таится реальный риск
Момент, предшествующий плавлению, называется проколом, и это событие с самым высоким риском во всей последовательности резки. Непрерывный прокол на полной мощности в холодной, зеркально блестящей меди направляет максимально возможную отраженную энергию прямо обратно по траектории луча в первые доли секунды. На более старых, незащищенных источниках этот отраженный свет может повредить передающее волокно или сам лазерный модуль, отсюда и возникли мифы о лазерах и меди.
Три вещи развеяли этот миф. Современные волоконно-оптические источники поставляются с изоляцией от обратного отражения и датчиками, которые выдают ошибку лазеру до того, как он повредится, часто с логикой отключения, основанной на мониторинге отражения. Изменились методы прокола: прокол с плавным или импульсным режимом поддерживает фазу зеркала в миллисекундах вместо работы на полной мощности на холодном металле. И подготовка поверхности стала стандартной, поскольку масло, оксидные пленки и влага повышают отражение.
Смысл покупки прост: при работе с латунью и медью необходимо письменно подтвердить, что источник света, режущая головка и системы защиты рассчитаны на работу с отражающими металлами необходимой толщины. Детали могут выглядеть хорошо, в то время как станок без соответствующей сертификации незаметно поглощает вредный отраженный свет.
Почему клетчатка лучше CO2 на отражающих металлах
Разница в длинах волн определяет этот параметр прежде, чем будут иметь значение какие-либо другие характеристики. Медь и латунь отражают... CO2 Луч лазера с длиной волны 10.6 микрон даже сильнее, чем луч волоконного лазера с длиной волны 1.06 микрон, поэтому CO2 Машина начинает бой с гораздо меньшим количеством передаваемой энергии и более выраженной проблемой обратного отражения, при этом отсутствует технология защитной изоляции для компенсации. CO2 Системы сохраняют свое место в производстве неметаллических материалов и некоторых нишах толстолистового проката, но для латуни и меди вердикт отрасли определен: оптоволокно или ничего.
Преимущество в длине волны лежит в основе всей категории волоконно-оптических кабелей, подробно рассмотренной в [ссылка на статью]. руководство по технологии волоконных лазеровДля отражающих металлов это напрямую приводит к снижению минимальной мощности, более быстрому пробиванию и более безопасному оптическому пути.
Минимальные пределы мощности и толщины
Для меди действует эмпирическое правило: примерно 1,000 Вт мощности на миллиметр толщины, при этом латунь немного менее подвержена влиянию, поскольку содержащаяся в ней цинковая прослойка лучше поглощает ток. В таблице ниже это перенесено на практические окна.
| Мощность лазера | Латунь (производство) | Медь (производство) | Типичная работа |
|---|---|---|---|
| 1 кВт | До 1.5 мм | До 1 мм | Ювелирные изделия, бирки, тонкий листовой металл |
| 2 кВт | 2 к 3 мм | 1.5 к 2 мм | Вывески, декоративные панели |
| 3 кВт | 4 к 5 мм | 3 мм | Общее изготовление |
| 6 кВт | 6 к 8 мм | 5 к 6 мм | Шины, электрические компоненты |
| 12 кВт+ | 10 мм+ | 8–10 мм+ | Производство медных/латунных пластин |
Два параметра позволяют удерживать резку в безопасном диапазоне. Используйте максимально допустимую пиковую мощность источника, поскольку именно плотность мощности сокращает фазу отражения, затем уменьшите скорость подачи на 10-15 процентов от максимального значения, что обеспечит запас прочности процесса. И держите фокус на поверхности материала или очень близко к ней как при пробивке, так и при резке; отражающие металлы быстрее подвержены расфокусировке, чем стали.
Газовая стратегия, позволяющая отделять латунь от меди.
Вот здесь и кроется парадокс: эти два металла реагируют на разные газы, и медь, как правило, не реагирует должным образом.
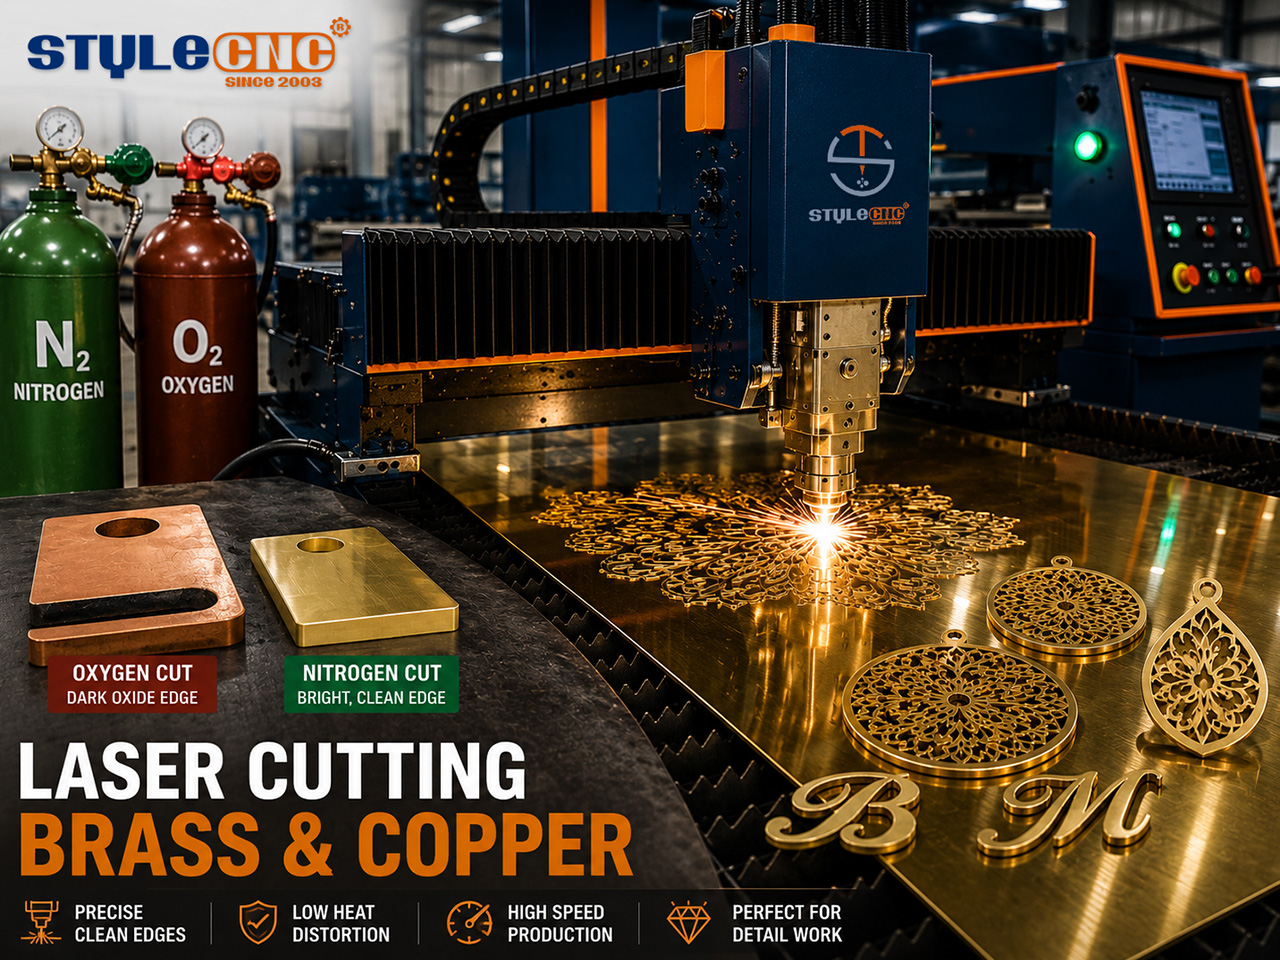
✓ Медь: кислород под высоким давлением. Кислород реагирует с поверхностью меди, образуя темный оксидный слой, и именно эта темнота является целью: оксид меди поглощает луч гораздо лучше, чем светлая медь отражает его. Начиная примерно с 2 мм, резка меди только азотом становится невозможной, и для надежной пробивки и резки становится необходим кислород.
✓ Латунь: азот. Благодаря содержанию цинка латунь ведет себя ближе к обычному металлу, поэтому азот обеспечивает то, что он всегда обеспечивает: гладкую, блестящую, чистую кромку без оксидов, которая идеально подходит для декоративной и ювелирной обработки прямо с конвейера. Состав сплава изменяет свойства, поэтому необходимо проводить параметрические испытания каждого нового сорта латуни.
✓ Оба варианта: сначала очистите заготовку. Масло, оксидные пленки, покрытия и влага повышают отражение от поверхности. Протирание заготовки перед резкой — самый дешевый способ защиты от обратного отражения.
Где резка латуни и меди приносит деньги
Изготовление ювелирных изделий и мелких декоративных работ — естественная отправная точка: латунный лист толщиной менее 1.5 мм чисто режется на компактных станках мощностью от 1 до 1.5 кВт, а лазерный резак для ювелирных изделий по металлу Он идеально подходит для этого вида работ, обеспечивая высокую точность изготовления подвесок, заготовок для сережек и филигранных изделий. Второй естественный вариант — изготовление вывесок: латунные буквы, логотипы и архитектурные элементы отделки отличаются блестящей кромкой, обработанной азотом, которая не требует доработки перед полировкой или патиной.
В промышленном секторе лазерная обработка больших объемов применяется для медных шин, компонентов трансформаторов и электрических разъемов, а производство аккумуляторов для электромобилей многократно увеличило спрос. Это область 6 кВт и выше, где... мощный волоконный лазерный станок для резки металла Этот класс обеспечивает необходимую для производства меди удельную мощность и газоотвод. Для подтверждения соответствия средним стандартам, STYLECNC's Демонстрация лазерной резки меди волоконным лазером мощностью 2000 Вт. демонстрирует процесс, протекающий на реальном материале.
Часто задаваемые вопросы
Повредит ли резка меди мой волоконный лазер?
На современном, правильно настроенном оборудовании это невозможно. Риск возникает при прохождении через холодную медь, когда коэффициент отражения приближается к 95 процентам, а отраженный свет достигает пика. Современные источники света поставляются с изоляцией от обратного отражения и контролем этого сбоя, а плавное прохождение через медь позволяет поддерживать фазу зеркала в пределах миллисекунд. Предостережение: получите письменное подтверждение того, что ваш источник и головка рассчитаны на работу с медью вашей толщины.
Почему для меди используется кислород, а для латуни — азот?
Проблема меди заключается в отражении света, а кислород решает её химическим путём: образующийся оксидный слой тёмный и поглощает луч значительно лучше, чем блестящая медь. При толщине менее 1 мм азот справляется; при толщине около 2 мм необходим кислород. Латунь, благодаря содержанию цинка, поглощает свет достаточно хорошо, поэтому обычное преимущество азота заключается в блестящем, свободном от оксидов крае, готовом к полировке, что именно и нужно для декоративных и ювелирных работ.
Какая мощность необходима для резки латунного листа?
Для ювелирных изделий и тонкой декоративной латуни толщиной до 1.5 мм достаточно 1 кВт, и резка получается чистой. Для латуни толщиной 2-3 мм, используемой для изготовления вывесок, требуется 2 кВт. Для обработки латуни толщиной 4-5 мм достаточно 3 кВт, а для толстых латунных пластин – 6 кВт и более. Латунь на всех уровнях мощности немного толще меди, потому что она лучше поглощает длину волны волокна.
Может CO2 Лазерная резка латуни или меди?
Фактически нет, и этого не следует пытаться делать на машинах без защиты из отражающего металла. Оба металла отражают свет с длиной волны 10.6 микрон. CO2 Длина волны даже сильнее, чем длина волны волокна, поэтому связь хуже, а риск обратного отражения выше, при этом в оптическом тракте отсутствует технология изоляции. Это один из самых наглядных примеров в металлообработке, где волоконный лазер не просто лучше, а однозначно является правильным инструментом.
Почему качество резки латуни различается в зависимости от партии материала?
Латунь — это семейство медно-цинковых сплавов, а не один материал, и доля цинка, способствующая поглощению, варьируется в зависимости от марки. Сплавы с более высоким содержанием цинка легче режутся; свинцовые сплавы, не требующие механической обработки, ведут себя иначе. Состояние поверхности добавляет вторую переменную, поскольку окисление и пленки изменяют отражение. Решение проблемы такое же, как и для алюминиевых сплавов: сохраняйте параметры для каждой марки и выполняйте короткий пробный рез при поступлении новой партии.
Выводы
Латунь и медь перестали быть запрещенными металлами в тот день, когда волоконно-оптические источники получили защиту от обратного отражения, а операторы научились соблюдать правила пробоя. Рецепт остается неизменным: максимальная плотность мощности для пробоя отражающей фазы, фокусировка на поверхности, кислород для меди и азот для латуни, чистый материал и примерно киловатт на миллиметр меди в качестве правила расчета сечения.
STYLECNC настраивает волоконные лазеры во всем этом диапазоне, начиная с металлорез ювелирного класса для тонких латунных изделий системы высокой мощности для производства меди. Отправьте STYLECNC Учитывайте характеристики используемых металлов, их толщину и объем для выбора конфигурации с отражающим металлическим покрытием и рекомендаций по выбору газа.