Может ли волоконный лазер резать алюминий?
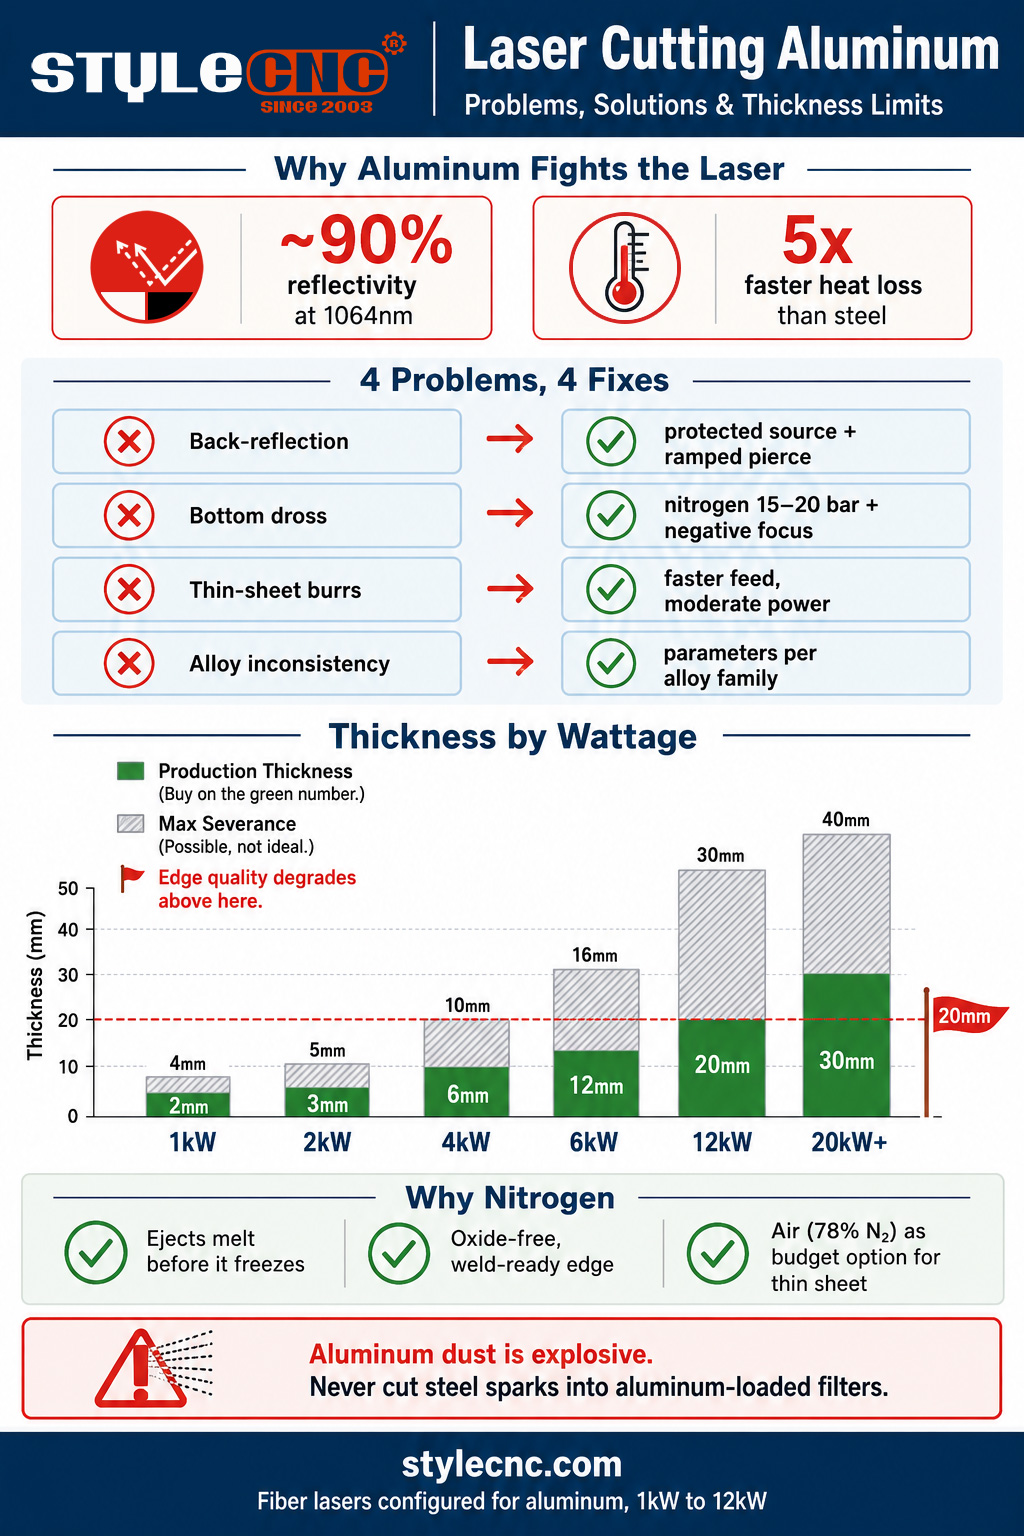
Да, волоконные лазеры хорошо режут алюминий: длина волны 1064 нм поглощается алюминием гораздо лучше, чем... CO2 Использование лазеров делает волоконный лазер стандартным выбором. Волоконный лазер мощностью от 1.5 до 2 кВт обеспечивает чистую резку до 3 мм, 3 кВт — до 6–8 мм, 6 кВт — до 12–16 мм, а 12 кВт — до 30 мм, хотя качество кромки ухудшается при толщине более 20 мм. Использование азота под высоким давлением (15–20 бар) — залог получения кромок без окалины.
Честный ответ состоит из двух частей. Волоконные лазеры регулярно используются для резки алюминия, от корпусов электроники до аэрокосмических кронштейнов и лотков для аккумуляторных батарей электромобилей. И алюминий по-прежнему сильнее подвержен влиянию некачественной настройки, чем сталь, потому что два его свойства напрямую противоречат законам физики лазерной резки.
Во-первых, это отражательная способность: алюминий отражает примерно 90 процентов луча волоконного лазера с длиной волны 1064 нм при комнатной температуре, поэтому лишь небольшая часть подаваемой мощности первоначально проникает в материал. Во-вторых, это теплопроводность: при приблизительно 237 Вт/мК против примерно 50 у стали, алюминий отводит тепло из зоны резки почти в 5 раз быстрее. Луч стремится создать расплавленную ванну, в то время как окружающий лист активно охлаждает его. Все сложности лазерной резки алюминия связаны именно с этими двумя показателями.
4 проблемы, которые портят резку алюминия (и способы их решения)
ПРОБЛЕМА 1: Обратное отражение
Почему так происходитНеразрезанный алюминий ведет себя как зеркало на длине волны 1064 нм. Во время пробивки, до образования расплавленной ванны, часть луча отражается обратно по оптическому пути. На незащищенных станках это может повредить оптику режущей головки или, в тяжелых случаях, сам лазерный источник, поэтому в старых руководствах содержались предупреждения об использовании алюминия.
ИсправитьСовременные волоконные лазеры поставляются с защитой от обратного отражения (изоляторы и датчики, которые устраняют неисправность источника до того, как он выйдет из строя). Убедитесь, что ваш источник рассчитан на работу с отражающими металлами, держите головку перпендикулярно, чтобы отражения не фокусировались обратно чисто, и используйте правильную процедуру прокола (постепенное увеличение мощности, небольшое расфокусирование), чтобы фаза зеркала длилась миллисекунды, а не секунды.
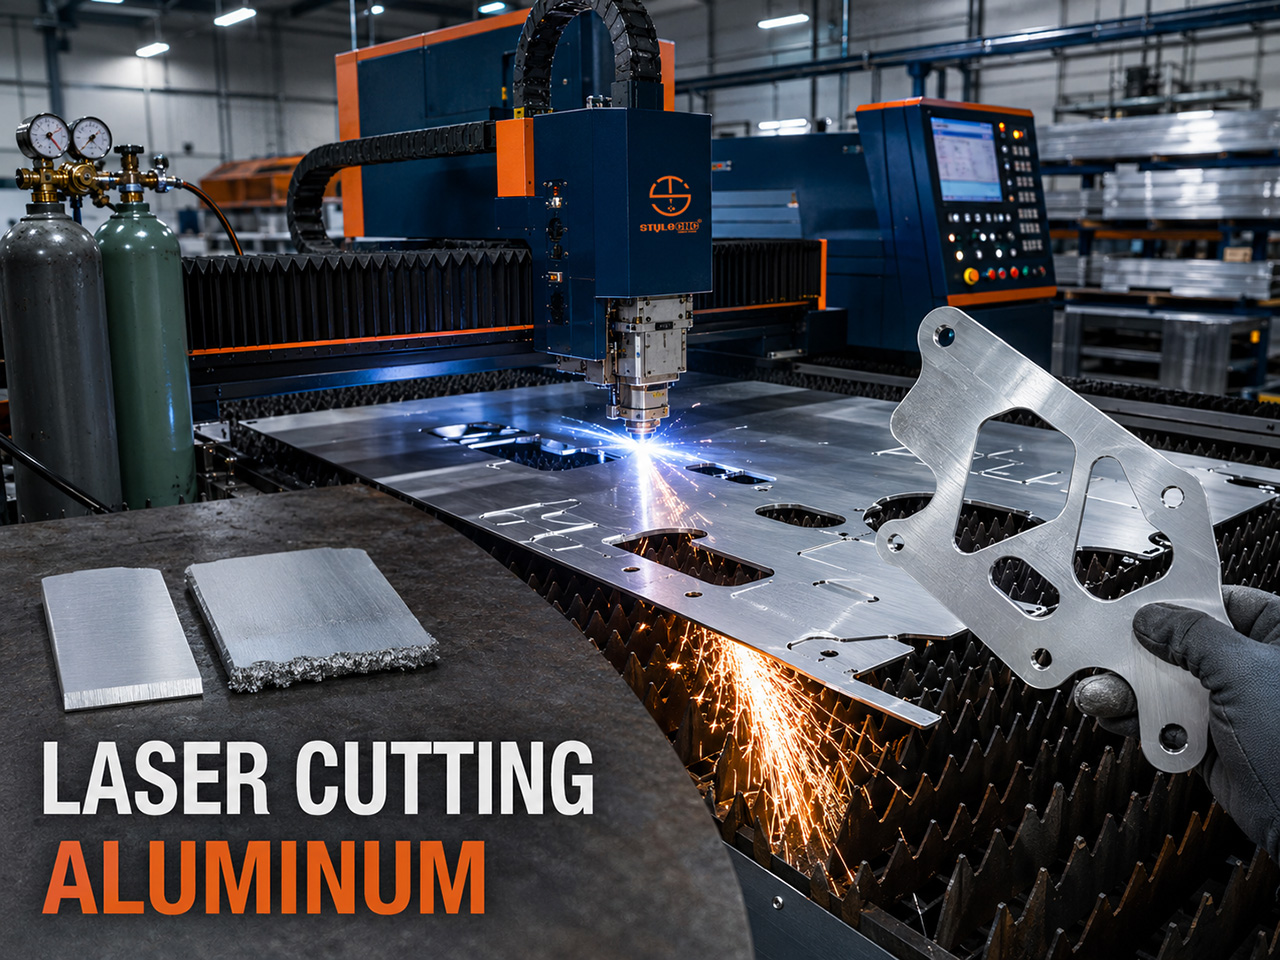
ПРОБЛЕМА 2: Осаждающая масса на нижнем крае
Почему так происходитОсновной дефект алюминия. Расплавленный алюминий вязкий, а высокая теплопроводность листа охлаждает расплав настолько быстро, что он превращается в кашицу еще до того, как вспомогательный газ успевает его вытеснить. Полузатвердевший металл прилипает к дну пропила и застывает в твердый, острый валик, который необходимо отшлифовать. Более толстый лист усугубляет ситуацию: больший объем расплава, но тот же самый «окно для выхода расплава».
ИсправитьЭффективность выброса важнее мощности. Пропустите азот под высоким давлением (15-20 бар) через сопло большего диаметра, установите отрицательную фокусировку (в направлении материала), чтобы пропил оставался широким внизу и обеспечивал выход расплава, и уменьшите подачу на 10-15 процентов по сравнению с настройками, аналогичными настройкам для стали. Если образование шлака продолжается, исправьте газ, сопло, расстояние между соплом и соплом, а также фокусировку, прежде чем увеличивать мощность; дополнительная мощность при плохом выбросе шлака только увеличивает объем расплава, который нужно будет очищать.
ЗАДАЧА 3: Заусенцы и шероховатые края на тонком листе
Почему так происходитПри обработке листового металла толщиной менее 3 мм обычно причина меняется: слишком сильный нагрев, а не слишком слабый. Избыточная мощность или медленная подача перегревают мягкий сплав, кромки пропила плавятся, и рез заканчивается образованием заусенцев и полосатой серой кромки вместо чистой блестящей поверхности.
Исправить: Быстро обрабатывайте тонкий алюминий с умеренной мощностью и чистым азотом. Проверьте состояние сопла и его центрирование (изношенное или смещенное сопло отклоняет поток газа в стороны и образует заусенцы на одной стороне пропила), и держите фокус на поверхности или чуть ниже для максимальной четкости кромки. Хорошо обработанный тонкий алюминий должен быть ярким, без заусенцев и готовым к гибке.
ЗАДАЧА 4: Несогласованные результаты для разных сплавов
Почему так происходитОператоры настраивают параметры на одном задании и получают шлак на следующем, потому что алюминий — это не один материал. Чистая серия 1xxx легко режется, но сильно осаждается. Морские марки 5xxx режут лучше всего из распространенных сплавов. Для архитектурной экструзии из сплава 6xxx требуется тщательный контроль скорости во избежание пригорания, а высокопрочный аэрокосмический лист 7xxx является наиболее чувствительным к параметрам и склонным к растрескиванию из всех.
Исправить: Сохраняйте параметры для каждого семейства сплавов, а не для одной конкретной настройки алюминия. Когда поступает новый сплав или даже новая партия, выполните короткий пробный рез и повторно настройте скорость и давление, прежде чем отправлять лист на печать. 15 минут пробных резов обойдутся дешевле, чем один бракованный лист.
Таблица толщины алюминия, получаемого лазерной резкой, в зависимости от мощности лазера.
Самое важное различие в заявленной толщине — это максимальная толщина режущей кромки по сравнению с производственной толщиной. Максимальная толщина режущей кромки означает, что балка проходит через материал медленно, с качеством кромки, которое может потребовать доработки. Производственная толщина означает стабильную скорость, чистые кромки и повторяемость. При покупке и расчете стоимости ориентируйтесь на производственный объем.
| Мощность лазера | Толщина продукции | Максимальная отставка | Заметки |
|---|---|---|---|
| 1 кВт | 1 к 2 мм | 3 к 4 мм | Тонкий лист, вывески, ограждения. Чисто и быстро в витрине. |
| От 1.5 до 2 кВт | 2 к 3 мм | 4 к 5 мм | Начальная точка для надежной работы в сфере производства алюминия. |
| 3 кВт | 4 к 6 мм | 8 к 10 мм | Идеальное решение для общестроительных работ и мелкосерийного производства. |
| 6 кВт | 8 к 12 мм | 16 мм | Подходит для большинства применений с алюминием. |
| 12 кВт | 12 к 20 мм | 25 к 30 мм | Качество кромок заметно ухудшается при толщине более ~20 мм. |
| 20 кВт+ | 20 к 30 мм | 40 мм+ | Работа с фотопластинами; требуется глубокий отрицательный фокус (-8 до -15 мм). |
Два замечания по физике объясняют, почему верхняя часть стола выравнивается. Зависимость мощности от толщины является сублинейной: удвоение мощности увеличивает полезную толщину примерно вдвое, а не вдвое, потому что показатель степени в соотношении мощности и толщины составляет около 0.65 для лазерной резки. А на толстом алюминии, в частности, проводимость листа превращает его в теплоотвод: дополнительная мощность распространяется в стороны в окружающий металл и увеличивает расплавленную ванну быстрее, чем углубляет разрез, поэтому подача мощности на толстый лист с примесью обычно утолщает примесь, а не очищает его.
Для получения общей картины состояния металлов (стали, нержавеющей стали и алюминия) на каждом уровне мощности, Справочная информация о толщине, скорости и мощности лазерной резки волоконным лазером. содержит полные таблицы для различных материалов, в которые вставляется эта таблица, специально предназначенная для алюминия.
Почему использование азота важно для алюминия
В процессе лазерной резки вспомогательный газ выполняет две функции: он выталкивает расплавленный металл из пропила и контролирует химический состав обрабатываемой поверхности. При резке алюминия обе функции выполняет азот.
✓ Выброс под давлениемБыстро остывающий расплав алюминия должен покинуть пропил, прежде чем он превратится в кашицу. Азот под давлением от 15 до 20 бар, подаваемый через сопло большего диаметра, обеспечивает механическую струю, которая очищает расплав в течение короткого периода его жидкого состояния. Это самый мощный фактор, влияющий на образование шлака.
✓ Инертная срезанная поверхностьКислородная обработка, стандартная для углеродистой стали, вступает в реакцию с алюминием, образуя твердый оксид алюминия в пропиле и вокруг него, что делает кромку шероховатой и усложняет последующую сварку или анодирование. Азот же сохраняет поверхность реза яркой, без оксидов и готовой к сварке сразу после снятия с конвейера.
✓ В любом случае, горение не поможет.Кислород обеспечивает очистку углеродистой стали за счет выделения экзотермической энергии при резке. Алюминий не обладает таким преимуществом, которое оправдывало бы потери из-за окисления, поэтому использование кислорода — это сплошные минусы.
✓ Сжатый воздух как бюджетный вариантВоздух примерно на 78 процентов состоит из азота, и современные системы подачи воздуха высокого давления позволяют приемлемо резать тонкий и средний алюминий, при этом затраты значительно ниже, чем при использовании баллонного азота. Ожидайте легкого сероватого оттенка по краям из-за частичного окисления. Для изготовления вывесок и общих металлоконструкций подходит; для подготовки к сварке и деталей, подвергающихся анодированию, лучше использовать азот.
Практическая смета затратРасход азота резко возрастает с увеличением давления и размера сопла, что как раз и характерно для обработки алюминия. Мастерские, ежедневно обрабатывающие алюминий, обычно быстрее оправдывают использование генератора азота, чем мастерские, работающие только со сталью, и стоит проверить возможность использования сжатого воздуха на реальных деталях, прежде чем предполагать, что баллонный газ — единственный выход.
Меры предосторожности, которые нельзя пропускать: алюминиевая пыль.
Мелкодисперсный алюминиевый порошок взрывоопасен, а лазерная резка является его источником. Опасность представляет не сама резка, а система пылеудаления: алюминиевая пыль, накапливаясь в фильтрах, создает топливную нагрузку, и классический сценарий аварии — это резка стали, искры от которой служат источником воспламенения, в систему пылеудаления, уже забитую алюминиевой пылью.
Правила техники безопасности просты. Поддерживайте чистоту пылеулавливающей системы в соответствии с графиком, никогда не допускайте попадания искр от стальных деталей в фильтры, содержащие алюминий (разделяйте обрабатываемые материалы или проводите очистку между заменами), и следуйте рекомендациям производителя по использованию влажных сепараторов или искрогасителей в местах с большим объемом алюминия. В каждом цехе, где используется волоконный лазер для резки алюминия в промышленных масштабах, это должно рассматриваться как общепринятая процедура, а не как знание, передаваемое из поколения в поколение.
STYLECNC Волоконные лазеры для алюминия
STYLECNC Станки для лазерной резки волоконным лазером поставляются в конфигурации, необходимой для обработки алюминия: источники с защитой от обратного отражения, рассчитанные на работу с отражающими металлами, контуры подачи газа высокого давления для работы с азотом (15–20 бар) и библиотеки параметров резки с настройками для каждого сплава алюминия. лучший станок для резки металла с волоконным лазером Линейка продукции охватывает диапазон мощностей от 1.5 до 6 кВт, в котором сосредоточена большая часть производства изделий из алюминия, и лазерный резак листового металла Данная конфигурация ориентирована на производство тонколистовых и среднелистовых изделий, которые преобладают в изготовлении корпусов, вывесок и панелей.
Для магазинов, работающих с толстостенными плитами, мощный волоконный лазерный станок для резки металла Расширяется до класса 12 кВт, где становится реалистичным производство алюминиевых корпусов толщиной 20 мм. А для получения достоверной информации о возможностях начального уровня, 1000W IPG Видеоролик о лазерной резке алюминия толщиной 3 мм с помощью волоконного лазера На графике точно показано, как выглядит нижний ряд таблицы толщины на реальном материале. Свяжитесь с нами. STYLECNC Учитывайте сплавы, диапазон толщины и ежемесячный объем работ, чтобы подобрать конфигурацию и газовую систему, идеально подходящую для работы с алюминием.
Часто задаваемые вопросы
Может ли волоконный лазер резать алюминий, не повредив себя?
Да, на любом современном станке. Исторические опасения связаны с примерно 90-процентной отражательной способностью алюминия на длине волны волокна: во время пробивки необработанная поверхность отражает энергию луча обратно в оптику, и ранние незащищенные источники могли быть повреждены. Современные волоконно-оптические источники поставляются с изоляцией от обратного отражения и датчиками, обеспечивающими безопасное отклонение, поэтому алюминий сейчас является обычным материалом для производства. Перед покупкой убедитесь в отражательной способности источника, а затем резайте с уверенностью.
Почему на моих алюминиевых изделиях, вырезанных лазером, появляется шлак?
Потому что расплав алюминия остывает слишком быстро, чтобы успеть выйти наружу. Лист отводит тепло примерно в 5 раз быстрее, чем сталь, поэтому расплавленный металл превращается в кашу в пропиле и замерзает на нижнем крае до того, как газ его вытолкнет. Эффективная последовательность действий: повысить давление азота до 15-20 бар, установить сопло большего диаметра, сместить фокус глубже (в отрицательную сторону) в материал и уменьшить скорость подачи на 10-15 процентов. Добавлять мощность только после того, как выход металла будет правильным; увеличение мощности при плохом выходе металла приведет только к образованию большего количества шлака.
Какую толщину алюминия может разрезать лазер?
В зависимости от мощности, в производственных условиях: 1 кВт обрабатывает 1–2 мм, 3 кВт — около 4–6 мм, 6 кВт — примерно 8–12 мм, а 12 кВт — 12–20 мм с максимальной глубиной реза около 30 мм. При толщине реза более 20 мм качество кромки ухудшается независимо от мощности, поскольку проводимость алюминия рассеивает энергию луча в стороны по листу быстрее, чем углубляет пропил. Расчет стоимости работ производится исходя из производственной толщины, а не из указанной в брошюре глубины реза.
Нужен ли мне азот для лазерной резки алюминия?
Для чистых, готовых к сварке и анодированию кромок — да: азот под высоким давлением выталкивает расплав и предотвращает образование оксидов на поверхности среза, а кислород активно повреждает алюминий, образуя твердый оксид на кромке без каких-либо преимуществ в плане горения. Бюджетная альтернатива — сжатый воздух под высоким давлением, который на 78 процентов состоит из азота и позволяет приемлемо резать тонкий и средний алюминий с легким серым оттенком на кромке. Для изготовления вывесок и общего металлообработки можно использовать воздух; для подготовки к сварке и косметических работ следует использовать азот.
Может CO2 Алюминий, вырезанный лазером?
Плохо, и это не рекомендуется. Алюминий отражает CO2 Длина волны лазера 10.6 микрон даже сильнее, чем длина волны волокна, поэтому связь хуже, риск обратного отражения выше, а диапазон практической толщины узок. Это одна из главных причин, по которой в металлообработке произошел решительный переход к волоконным источникам: луч с длиной волны 1064 нм поглощается в алюминии в несколько раз лучше, что делает его незначительно более эффективным. CO2 в обычный волоконный процесс.
Почему разные алюминиевые сплавы так по-разному поддаются резке?
Химический состав сплава влияет на поведение расплава. Чистый алюминий серии 1xxx легко режется, но образует наибольшее количество шлака. Морские марки 5xxx являются наиболее предпочтительными для чистой резки. Архитектурные сплавы 6xxx требуют строгого контроля скорости, чтобы избежать пригорания, а листовой алюминий 7xxx, используемый в аэрокосмической отрасли, является наиболее чувствительным к параметрам и склонным к растрескиванию семейством. Различия от партии к партии добавляют еще один фактор, даже в рамках одной марки. Рабочее решение — это библиотека параметров для каждого семейства сплавов и быстрая пробная резка при поступлении нового материала.
Выводы
Алюминий прекрасно режется на волоконных лазерах, если при настройке соблюдаются два его определяющих свойства. Проблема отражательной способности решается с помощью защищенных современных источников и дисциплинированной пробивки. Проблема проводимости, являющейся причиной образования шлака и ограничения толщины, решается путем удаления: азот под высоким давлением, подходящее сопло, отрицательная фокусировка и оптимальная скорость. Мощность следует подбирать в соответствии с требуемой толщиной обрабатываемого материала, а не с заявленными параметрами, соблюдать параметры для каждого сплава и поддерживать чистоту пылеулавливающей системы.
STYLECNC настраивает станки для лазерной резки волокна Для обработки алюминия, от листорезных станков мощностью 1 кВт до листогибочных систем мощностью 12 кВт, с газовыми контурами и библиотеками параметров, необходимыми для данного материала. Отправьте STYLECNC Сопоставьте диапазон толщины и сплавы, чтобы получить рекомендацию, основанную на приведенных выше данных.