Ножки — это та область применения, которая обеспечивает наибольший объем продаж токарных станков по дереву, поскольку в них сочетаются все сильные стороны станка: повторяющиеся идентичные детали, профили, слишком медленные для ручной обработки в больших объемах, и стандарт качества, при котором одна несоответствующая ножка портит стол. В этом руководстве сопоставляются типы ножек с классами станков, которые их производят, обосновывается стабильность качества в цифрах, а также рассматриваются заготовки, экономические аспекты и смежные детали, которые можно изготовить на одном и том же станке.
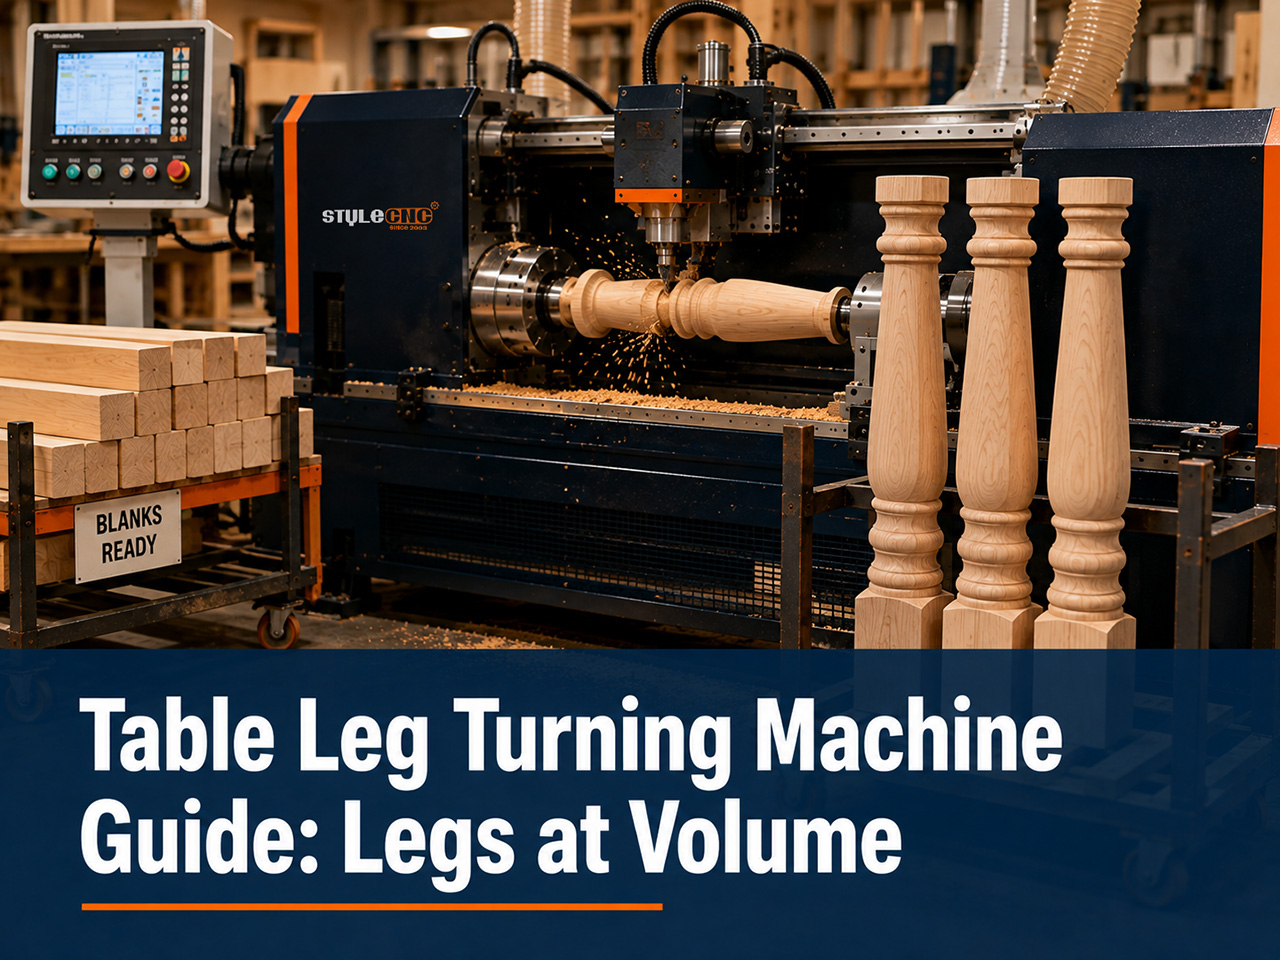
Типы ножек, соответствующие возможностям станка.
Ножки для мебели делятся на 5 производственных групп, и для каждой группы существует минимальный класс станков, позволяющий производить ее эффективно:
| Стиль Ноги | Класс машины | Характер цикла | Измерения |
|---|---|---|---|
| Прямые и сужающиеся к низу ножки | Одноосевой автоматический | Простой непрерывный профиль, самые быстрые циклы на станке. | Количество ног в час при вашей длине, с которой начинается снижение нагрузки |
| Преобразованные традиционные профили | Одноосевой или двухосевой | Бусины, ниши и вазы, созданные по одному нарисованному контуру. | Время цикла при обработке мельчайших деталей профиля. |
| Навершие руля, квадратное или круглое. | Двухосевая система с индексацией | Квадратный блок, сохранившийся в зоне столярных работ, повернут вниз. | Ощущение четкости перехода в области плеча рукоятки |
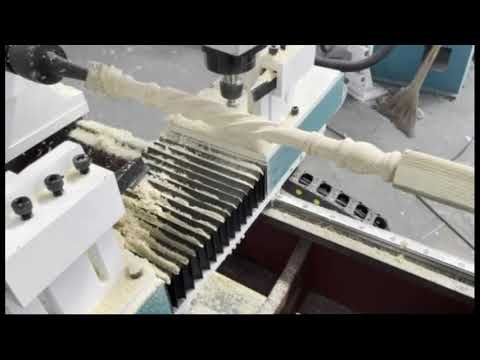
| Ножки с рифленой поверхностью и насечками | четырехосный с резьбовым шпинделем | Поворотный проход плюс индексированные проходы для резьбы в одном зажиме | Количество флейт и глубина их расположения по всей длине ноги остаются неизменными. |
| Витая веревка и резные ножки | четырехосный с резьбовым шпинделем | Спиральные траектории движения инструмента вдоль вращающейся заготовки | Подбор игроков для игры в формате "твист-питч" в рамках сета из 4 игровых моментов. |
Схема работает в одном направлении: четырехкоординатный станок без проблем обрабатывает простые конические заготовки, но ни один однокоординатный станок не сможет вырезать канавку. Покупайте, ориентируясь на самый требовательный стиль, который действительно продается в вашем каталоге, а не на тот, который вам нравится, и на лестничную шкалу конфигураций в Руководство по выбору подходящего токарного станка с ЧПУ по дереву показывает, какие модели находятся на каждой ступени.
Стабильность качества партии: аргументы против ручной токарной обработки
Для обеденного стола требуется 4 одинаковые ножки, а для ресторанного заказа — сорок. Ручная токарная обработка приближается к идеальному совпадению благодаря мастерству и шаблонам; станок же достигает этого по определению, поскольку каждая ножка обрабатывается одним и тем же напильником. Практический допуск в партии, изготовленной на станке с ЧПУ, составляет доли миллиметра, что гораздо меньше, чем допуск любой сборки.
Производители мебели формулируют проблемы привычным образом: на изготовление четвертой ножки ушло столько же времени, сколько на изготовление первых трех, или клиент заметил, что две передние ножки по-разному выгибаются при дневном свете. Это проблемы с стабильностью, а не со скоростью, а стабильность — это и есть главное преимущество станка. Скорость — это бонус: профиль, на изготовление которого опытному токарю требуется десять минут, на одноосевом станке выполняется за 2-4 минуты, а на двухосевом — примерно вдвое меньше.
Проще всего оценить качество готовых комплектов ножек в коническом, традиционном и резном стилях по следующим параметрам: Галерея проектов токарных станков с ЧПУ по деревугде соответствие можно увидеть таким образом, который недоступен для отображения в технических характеристиках.
Есть и второй дивиденд от стабильности, который проявляется лишь спустя месяцы: повторные заказы. Клиент, купивший 6 стульев прошлой весной, заказывает еще 2, и машина повторно обрабатывает сохраненный файл, создавая неотличимую пару. Ручная работа имитирует оригиналы; файл воспроизводит их, превращая изготовление подходящих замен из сложной задачи в рутинное дело.
Заготовки и твердые породы дерева для работы над ногами
Заготовки для ножек начинаются с квадратных заготовок: обычно 45-80 мм для ножек обеденных и приставных столиков, до 100 мм и более для тяжелых ножек в стиле кантри и верстаков, с небольшим запасом в несколько сантиметров для зажимных элементов. Прямая структура древесины по всей длине не является эстетическим предпочтением; именно в местах, где древесина выходит за пределы узкой части ножки, происходит поломка при эксплуатации.
Бук, клен, береза, дуб и каучуковое дерево преобладают в производстве ножек для токарной обработки, поскольку они обеспечивают чистую резку, сохраняют детали профиля и равномерно впитывают морилку по всей длине комплекта. Это свойство тех же пород древесины, которое определяет все остальные. применение в деревообработке Это относится и к токарному станку: плотная прямослойная заготовка благоприятно вознаграждает лезвие, а заготовка с узорами или сучками создает для нее трудности. Эффектную текстуру следует использовать для столешниц, а ножки изготавливать из чистой заготовок.
Экономика цикла на сто этапов
Расчеты при закупках наиболее наглядны при закупке партиями:
✔ Ручная токарная обработка занимает 10 минут на каждую простую ножку: сто ножек – это примерно 17 часов работы токаря, прежде чем будет вырезана хоть одна деталь.
✔ Одноосевой станок, время обработки одной опоры от 2 до 4 минут: те же сто метров за 4-7 машино-часов, при этом оператор свободен между загрузками.
✔ Двойная ось: сто опор приземляются за 2-4 часа в течение одного утра.
✔ Четырехножные резные ножки: циклы производства увеличиваются с плотностью резьбы, но альтернативой является не замедление производства, а снижение количества заказов.
Если сравнивать стоимость оборудования с заработной платой квалифицированного специалиста, то производство ста линий экономит один или более рабочих дней при каждом запуске, поэтому предприятия, производящие большое количество линий, окупают затраты на оборудование в течение первого года работы. Однако есть и обратная сторона медали: предприятие, продающее десять линий в неделю, покупает неиспользуемые мощности, и меньшие по размеру линии лучше подходят для этой цели.
Помимо ног: что охватывает та же самая машина?
Станок для токарной обработки ножек столов — это не инструмент для производства одного изделия. Балясины и опорные столбы лестниц — это ножки под другим названием: более длинные и узкие, но с тем же расстоянием между центрами. Бейсбольные биты имеют тонкий конус с требовательной рукояткой — именно эта технология прославила двухкоординатную опорную систему. Боковые рейки кроватей, фонарные столбы, колонны и балясины для стульев изготавливаются по одному и тому же чертежу.
Такая широта ассортимента имеет коммерческое значение, поскольку заказы на ножки поступают волнами, и станок приносит прибыль круглый год благодаря смежному каталогу. Магазин, который сегодня заказывает мебельные ножки, а в следующем сезоне – комплекты для лестниц, использует один станок, один рабочий процесс и один набор навыков оператора для обоих видов работ. Длина станины, приобретаемая для опорных столбов, также обеспечивает перспективность производства ножек, что является неявным аргументом в пользу увеличения производственных мощностей на один каталог раньше текущих заказов.
Распространенные ошибки при выполнении упражнений для ног
✔ Приобретение возможности одноосевого производства для каталога, бестселлеры которого выполнены из рифленого металла.
✔ Использовалась фигурная пряжа для штанин, из-за чего партия брака отслаивалась в области лодыжек.
✔ Отказ от использования упора для мелких деталей и ручная шлифовка сорока ножек.
✔ Нарезка заготовок до нужной длины без образования зажимного выступа для патрона.
✔ Расчет времени цикла изготовления резных ножек производится на основе данных о времени изготовления обычных ножек.
Краткий список необходимых вещей для тренажера для ног.
✔ Перечислите 5 самых продаваемых моделей тренажёров для ног и отметьте самую востребованную; именно эта модель определяет класс тренажера.
✔ Проверьте максимальную длину заготовки и квадратное сечение, сравнив их с самой тяжелой ножкой вашего каталога.
✔ Подбирайте время выполнения заказов в соответствии с вашими крупнейшими повторяющимися заказами, а не со средним показателем за неделю.
✔ Если в каталоге представлены ножки с квадратным верхом, проверьте наличие навершия и механизма фиксации.
✔ Учитывайте стоимость двухосевого этапа при расчете трудозатрат токарного цеха в пакетном режиме.
Часто задаваемые вопросы
Может ли один станок изготавливать как современные конические ножки, так и традиционные точеные ножки?
Да. Оба варианта представляют собой непрерывные профили, созданные на основе нарисованного контура, и любой одноосевой производственный станок может работать с любым из них. Изменение стиля происходит путем смены файла, что и делает предприятия со смешанным каталогом наиболее подходящими покупателями.
Какой станок мне нужен для изготовления ножек с рифленой или витой кромкой?
Фрезерный станок с резцовым шпинделем. Вращающаяся ось индексирует или поворачивает ножку, в то время как фреза вырезает канавки или спираль — работу, которую не может выполнить токарная обработка. Все станки более низкого класса производят только круглые профили.
Сколько ног в день реально может изготовить токарный станок с ЧПУ?
Одноосевой станок, обрабатывающий одну гладкую ножку за 2-4 минуты, производит от 100 до 200 ножек за смену при постоянной загрузке; двухосевой станок примерно удваивает этот показатель. Масштаб резьбы уменьшается с увеличением плотности резьбы, поэтому ориентируйтесь на собственные профили.
Может ли он вытачивать ножки для рукояток луков, которые сохраняют перпендикулярность верхней части для столярных работ?
Да, на станках с индексацией, которые удерживают квадратную секцию нетронутой и поворачивают ее ниже плеча. При составлении коммерческого предложения обязательно уточняйте возможность использования навершия, поскольку четкий переход от квадратной к круглой форме является спецификацией, а не гарантированным условием.
Какого размера заготовки обычно нужны для ножек обеденного стола?
Большинство ножек для обеденных столов изготавливаются из квадратного прутка толщиной от 60 до 80 мм и длиной около 750 мм плюс крепежные элементы; ножки для приставных столиков обычно меньше, а ножки для деревенских и скамеек — больше. Пусть самая тяжелая ножка из каталога определит грузоподъемность станка.
Совпадут ли все 4 ноги в сете по-настоящему?
Разница составляет доли миллиметра, потому что на каждой заготовке используется одна и та же программа. Видимые несоответствия, которые сохраняются, возникают из-за различий в материале и впитывания красителя, поэтому комплекты для сборки вырезаются из однородного, прозрачного материала.
Можно ли на одном и том же станке изготавливать такие короткие детали, как ножки для стульев и ножки для диванов?
В целом, да, между центрами с учетом припуска на обрезку, хотя обработка очень коротких толстых деталей — наименее удобный формат для этого станка. Если в каталоге преобладают ножки-опоры, перед покупкой уточните минимальную длину детали и варианты зажима.
Чем отличается станок для изготовления ножек стола от токарного станка для бейсбольных бит?
Одно и то же семейство станков, но разные акценты. Для бит класс двухкоординатных станков выгодно наличие тонкой рукоятки, для ножек — большая производительность и возможности индексации. Двухкоординатный токарный станок охватывает оба направления, поэтому многие цеха используют именно его.
Сопоставьте свой каталог ног с конфигурацией.
От одноосевых конусных станков до четырехосевых моделей для резьбы по дереву — сравните весь ассортимент. Токарные станки с ЧПУ для обработки дерева, токарные и резные работы. и получите бесплатную смету, составленную с учетом фасонов ваших изделий, размеров заготовок и объемов партий.